
Засувні з'єднання в SLS PA 12: правила дизайну, які витримують збірку
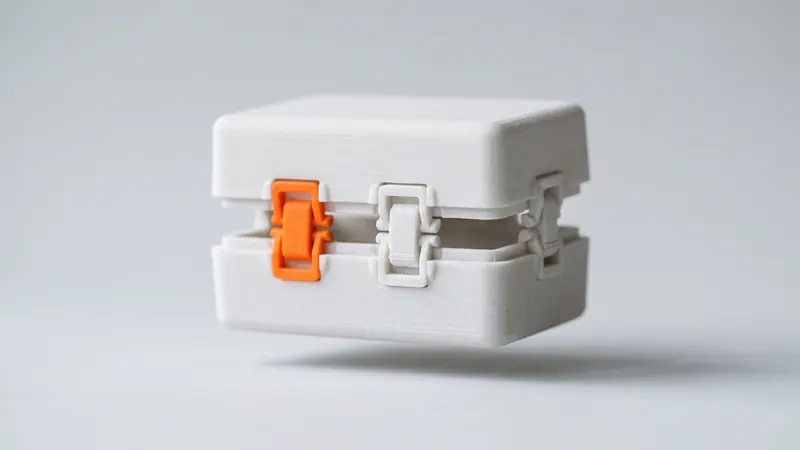
Заскочки з'єднують деталі без гвинтів, інструментів або клею, а спечений лазером PA 12 є одним із небагатьох матеріалів для 3D-друку, достатньо міцних, щоб вони працювали багаторазово. Чи клацне затискач, чи трісне, вирішують кілька цифр: наскільки сильно згинається балка, яка її товщина біля основи та в якому напрямку вона лежить у принтері. Цей посібник показує, як зробити їх правильно.
Чому нейлон SLS підходить для заскочних з'єднань
Заскочне з'єднання працює шляхом відгинання гнучкого елемента під час збирання та дозволяючи йому відпружинити назад за фіксатор. Матеріал повинен розтягуватися без руйнування та відновлювати свою форму. PA 12 робить і те, і інше досить добре: для PA 2200 EOS вказує подовження при розриві 18 % у площині шару та міцність на розрив 48 МПа. Багато деталей із смоли та філаменту є або більш крихкими, або набагато слабшими між шарами, саме тому заскочні з'єднання є класичним застосуванням для SLS.
Ті ж дані EOS містять найважливіше попередження: поперек шарів подовження при розриві падає до 4 %, а міцність на розрив — до 42 МПа. Затискач, який згинається поперек шарів, може зламатися при частці того відхилення, яке він витримує в площині шару.
Типи заскочних з'єднань
| Тип | Як це працює | Типове використання |
|---|---|---|
| Консольні | Балка з гачком згинається і чіпляється за край | Кришки корпусів, кришки батарейних відсіків, кліпси для панелей |
| Кільцеві | Кільцеподібний виступ розширюється над пазом | Ковпачки, круглі кришки, кульові шарніри |
| Торсійні | Важіль закручується навколо невеликого вала | Рознімні засувки, кнопки |
| U-подібні консольні | Складена балка, яка є довшою в невеликому просторі | Компактні кліпси з більшим прогином |
Консольні засувні з'єднання є найпоширенішими та найпростішими для розрахунку, тому решта цього посібника зосереджена на них.
Ключовий показник: деформація біля основи
Коли консоль згинається, матеріал біля її основи розтягується найбільше. Якщо ця деформація перевищує допустиму для матеріалу, балка тріскається або залишається деформованою назавжди. Для прямої балки постійного прямокутного перерізу класична формула з довідників із проєктування засувних з'єднань має такий вигляд:
деформація ε = 1.5 × t × y ÷ L²
- t = товщина балки біля основи в напрямку згину
- y = відхилення, необхідне для звільнення засувки (глибина гачка)
- L = довжина балки від основи до гачка
Формула показує важелі впливу, які ви маєте: деформація зростає з товщиною та відхиленням і зменшується пропорційно квадрату довжини. Подвоєння довжини зменшує деформацію в чотири рази.
| Балка (t × L) | Глибина гачка y | Деформація біля основи |
|---|---|---|
| 1.5 mm × 10 mm | 1.0 mm | 2.25 % |
| 1.5 mm × 15 mm | 1.0 mm | 1.0 % |
| 2.0 mm × 15 mm | 1.0 mm | 1.33 % |
| 1.5 mm × 20 mm | 1.5 mm | 0.84 % |
| 2.0 mm × 10 mm | 1.5 mm | 4.5 % |
Яка деформація є допустимою?
Подовження при розриві — це межа, при якій тестовий зразок ламається, а не розрахункове значення. Загальноприйнята практика полягає в тому, щоб залишатися на рівні його частки, і ще нижче для засувок, які замикаються багато разів. Тримайте розрахункову деформацію значно нижче 18 %, які EOS вказує для площини шару, і пам'ятайте, що гострі кути, поверхня порошку та напрямок шару зменшують реальний запас міцності. Єдина надійна відповідь для конкретної засувки — це тестова деталь: завдяки миттєвій ціні, друк двох або трьох варіантів засувки коштує небагато.
Правила проєктування консольних засувок
- Закругліть основу. Гострий внутрішній кут концентрує напругу, і саме там ламається більшість засувок. Галтель біля основи, розміром приблизно в половину товщини балки, має велике значення.
- Зробіть балку звуженою. Балка, яка стає тоншою ближче до гачка, розподіляє деформацію більш рівномірно; звуження товщини приблизно вдвічі на кінці помітно знижує деформацію біля основи при тому ж прогині.
- Робіть її довшою, а не тоншою. Довжина зменшує деформацію в квадраті, а товщина — лише лінійно. Балка, тонша за 1 mm, є крихкою під час розпакування та дробоструминної обробки.
- Виберіть кути гачка. Поверхня вставлення під кутом близько 30° полегшує збірку. Поверхня утримання під кутом 90° забезпечує нерознімне з'єднання; кут близько 45° дозволяє знову роз'єднати деталі.
- Враховуйте допуски. Загальний допуск ±0,3 %, з нижньою межею ±0,3 mm, застосовується до гачка та фіксатора. Проєктуйте фіксатор так, щоб з'єднання все ще трималося на нижній межі глибини гачка і все ще збиралося на верхній межі. Див. Допуски та зазори SLS.
- Залиште місце для згинання. Балка потребує вільного простору позаду себе, принаймні такого ж розміру, як глибина гачка, плюс зазор. Без нього балка змушена згинатися гостріше біля основи.
- Додайте обмежувач. Ребро, яке обмежує наскільки балка може зігнутися, захищає її від надмірного розтягнення, коли хтось натискає занадто сильно.
- Не покладайтеся на засувку для навантаження. Засувки позиціонують і утримують деталі. Передавайте великі зусилля через ребра, штифти або бобишки, і нехай засувка лише утримує деталі разом.
Орієнтація: вирішальне правило
Оскільки подовження при розриві становить 18 % у площині шару та 4 % поперек шарів, балка повинна згинатися в межах площини шару. На практиці: довжина балки та напрямок її згинання повинні лежати горизонтально в принтері. Засувка, яка стоїть вертикально і згинається поперек шарів, працює лише для дуже малих прогинів.
У калькуляторі ви можете встановити площину шару для кожної деталі (XY, XZ або YZ). Виберіть площину, в якій згинаються ваші засувки, і якщо деталь має засувки в кількох напрямках, подумайте про те, щоб зробити засувки окремими деталями, або вкажіть це під час надсилання замовлення.
Кільцеві та торсійні защіпки
Кільцеві защіпки, такі як ковпачок, що замикається на виступі, розтягують все коло одночасно. Деформація розподіляється по всьому кільцю, але кільце не може відігнутися, тому виступ має бути неглибоким, а стінки — гнучкими. Прорізи в кільці перетворюють його на кілька коротких консолей і значно полегшують збірку.
Торсійні защіпки закручують важіль навколо короткого вала. Деформація зсуву у валі — це те, що їх обмежує; довший вал розподіляє її. Обидва типи дотримуються однакових принципів: великі галтелі, тестова деталь та увага до орієнтації.
Фінішна обробка, фарбування та багаторазове використання
Усі наші деталі проходять дробоструминну обробку скляними кульками та поліруються в DyeMansion Powershot DUAL. За даними DyeMansion, така обробка ущільнює поверхню, а не видаляє матеріал, тому геометрія гачка зберігається; краї злегка заокруглюються, що робить вставлення більш плавним. Рідкі барвники TCN забарвлюють поверхневий шар без додавання покриття, тому пофарбована защіпка має ті ж розміри, що й біла.
Нейлон повільно розслабляється під постійним навантаженням. Защіпка, яка постійно зігнута, наприклад, попередньо навантажений фіксатор, з часом втрачає частину своєї сили. Проєктуйте защіпки так, щоб вони поверталися до своєї ненапруженої форми після збірки.
Контрольний список
- Розрахункова деформація в основі значно нижча за відносне видовження при розриві, і ще нижча для защіпок, що часто використовуються.
- Галтель в основі, приблизно половина товщини балки.
- Балка згинається в площині шару.
- Товщина балки щонайменше близько 1 mm; краще довга, ніж тонка.
- Поверхня вставлення близько 30°, поверхня утримання вибирається для постійного або рознімного з'єднання.
- Допуск ±0.3 mm враховано на гачку та фіксаторі.
- Вільний простір та обмежувач позаду балки.
- Тестова деталь надрукована перед серією.
Засувки є однією з частин конструкції корпусу; рекомендації щодо проєктування для SLS охоплюють стінки, отвори та отвори для видалення порошку, а різьби та вплавні вставки стосуються гвинтових з'єднань. Дані про матеріали наведено в посібнику з нейлону PA12. Для з'єднання, яке має витримувати багато циклів або високі навантаження, фахівці з prototype.builders можуть переглянути задум конструкції та протестувати варіанти разом з вами.
Завантажте деталі в миттєвий калькулятор SLS, щоб дізнатися вартість тестових варіантів.
Поширені запитання
Чи можна використовувати нейлон SLS для засувок?
Так. Спечений лазером PA 12 є міцним і розтягується перед розривом; для PA 2200 EOS вказує подовження при розриві 18 % у площині шару. Це робить його одним із найкращих матеріалів для 3D-друку засувних з'єднань.
Як розрахувати засувку для 3D-друку?
Для прямої консолі постійного прямокутного перерізу деформація біля основи становить приблизно 1,5 х товщина х прогин, поділені на квадрат довжини. Тримайте цю деформацію значно нижче подовження при розриві матеріалу та підтверджуйте тестовою деталлю.
Чому моя надрукована на 3D-принтері засувка зламалася?
Найпоширенішими причинами є гострий кут біля основи, занадто коротка або товста для прогину балка, а також балка, яка згинається поперек шарів, де PA 2200 розтягується лише на 4 % перед розривом замість 18 %.
Яка орієнтація найкраща для засувок у SLS?
Балка повинна згинатися в площині шару, при цьому її довжина та напрямок вигину мають бути горизонтальними в принтері. Ви можете вибрати площину шару для кожної деталі в калькуляторі.
Чи змінюють дробоструминна обробка або фарбування засувку?
Навряд чи. За даними DyeMansion, дробоструминна обробка та полірування ущільнюють поверхню, а не видаляють матеріал, а барвники TCN забарвлюють поверхневий шар без утворення покриття. Краї злегка заокруглюються.
Скільки разів можна збирати засувку SLS?
Це залежить від деформації в балці. Затискач, розроблений з низькою деформацією біля основи, галтеллю та правильною орієнтацією, може замикатися багато разів; затискач, близький до межі деформації, може витримати лише кілька разів. Протестуйте реальну конструкцію.
Отримати миттєву ціну
Завантажте файли STEP або STL у калькулятор і дізнайтеся ціну ваших деталей за лічені секунди: білий нейлон PA 12, дробоструминна обробка та полірування включені, опціональне фарбування в 61 колір, три швидкості доставки. Звідти ви надсилаєте попередній перегляд замовлення на підтвердження.
Інший матеріал, NDA чи велика серія? Напишіть нам. Щодо допомоги з дизайном та розробки прототипів дивіться prototype.builders.
Отримати миттєву ціну