
Різьба та різьбові вставки в нейлоні SLS: надруковані, нарізані чи вплавлені?
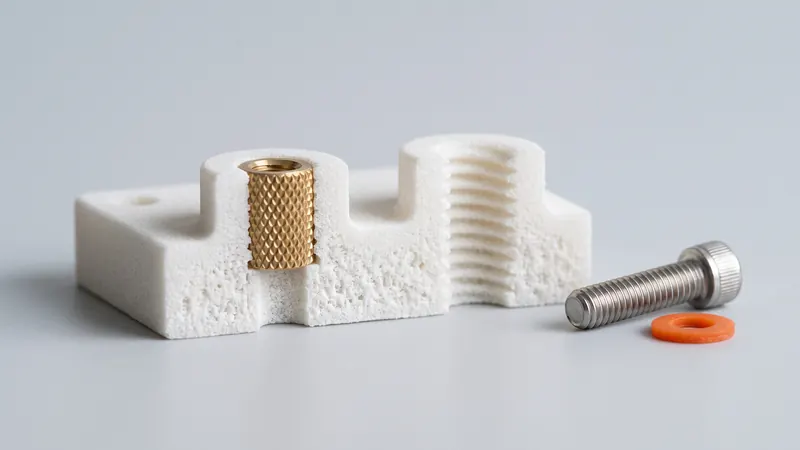
Майже кожна функціональна деталь до чогось прикручується. У спеченому лазером PA 12 є чотири поширені способи отримати різьбу: надрукувати її, нарізати мітчиком, вплавити металеву вставку або дозволити гвинту сформувати власну різьбу. Кожен з них має своє місце. Цей посібник порівнює їх, показує, як вибрати варіант для ваших навантажень і циклів складання, а також перелічує конструктивні деталі, які визначають, чи буде триматися різьба.
Чотири варіанти з першого погляду
Різьба в пластиковій деталі виконує два завдання: витримувати зусилля затискання гвинта та витримувати кількість циклів затягування і ослаблення. Нейлон PA 12 міцний і чисто обробляється, але він м'якший за метал і піддається повзучості під постійним навантаженням. Саме тому правильний вибір залежить не стільки від самої різьби, скільки від того, як використовується з'єднання.
| Варіант | Як це робиться | Найкраще підходить для | Обмеження |
|---|---|---|---|
| Надрукована різьба | Змодельована в CAD і надрукована разом з деталлю | Велика, груба різьба; ковпачки, кришки та регулювальні ручки; невелика кількість циклів збирання | Дрібна та мала різьба виходить шорсткою; витки зношуються при багаторазовому використанні |
| Нарізана мітчиком різьба | Базовий отвір надруковано, різьба нарізається мітчиком після доставки | Мала та середня метрична різьба з помірними навантаженнями | Зношується, якщо гвинт часто затягується; міцність обмежена нейлоном |
| Гвинт, що формує різьбу | Надруковано звичайний отвір; гвинт для пластику формує власну різьбу | Корпуси та кришки, швидке збирання, низька вартість | Обмежена кількість повторних збирань; потребує відповідної бобишки |
| Термовставка | Рифлена латунна вставка, що впресовується за допомогою нагрівання після доставки | Багаторазове збирання, вищий крутний момент, різьба метал-метал | Потребує інструменту та отвору правильного розміру; ще один крок |
| Запресовувана або розширювана вставка | Вставка, що запресовується або розширюється в отворі без нагрівання | Просте збирання в польових умовах, помірні навантаження | У більшості випадків менша міцність на виривання, ніж у вставок для гарячого запресовування |
| Закладна гайка | Шестигранна кишеня в деталі утримує стандартну гайку | Високі зусилля затискання, легка заміна, без інструментів | Потребує місця; кишеня має бути доступною |
Емпіричне правило: якщо гвинт затягується один або кілька разів, зазвичай достатньо нарізаної різьби або гвинта, що сам нарізає різьбу. Якщо з'єднання регулярно відкривається, зазнає вібрації або потребує визначеного крутного моменту, використовуйте металеву вставку або закладну гайку.
Надруковані різьби
SLS не потребує підтримок, тому внутрішні та зовнішні різьби можна друкувати в будь-якій орієнтації. Обмеженнями процесу є товщина шару та поверхня порошку: EOS вказує шари 0.12 mm для процесу PA 2200 Balance, який ми використовуємо, а зерна порошку поруч зі спеченим контуром частково прилипають до поверхні. Грубі різьби друкуються добре; дрібні метричні різьби менше кількох міліметрів втрачають свій профіль, і їх краще нарізати мітчиком.
- Віддавайте перевагу великим крокам і великим діаметрам. Кришки у стилі пляшок, круглі або трапецієподібні профілі та регулювальні гвинти є типовими надрукованими різьбами.
- Додайте зазор між боковими поверхнями. Прилипання порошку робить внутрішні різьби трохи вужчими, а зовнішні — трохи товстішими. Загальний допуск ±0.3 % (мін. ±0.3 mm) застосовується і до різьб; див. Допуски та зазори SLS.
- Зробіть фаску на початку різьби. Західна частина полегшує зчеплення та запобігає відламуванню першого, найслабшого витка.
- За потреби пройдіться мітчиком або плашкою. Надруковану різьбу після доставки можна очистити мітчиком, що видалить спечені зерна з бокових поверхонь.
- Зважайте на орієнтацію. Різьба, вісь якої розташована вертикально в принтері, виходить круглішою, ніж та, що лежить горизонтально. Під час підготовки до друку вибирається орієнтація для всього завдання, тому якщо різьба є критично важливою, повідомте про це перед замовленням.
Нарізана різьба та гвинти, що формують різьбу
Для малих і середніх метричних різьб найнадійнішим підходом є друк базового отвору та подальше нарізання різьби. PA 12 нарізається чисто, а бокові поверхні різьби виходять гладкими. Візьміть розмір базового отвору з рекомендацій виробника мітчика або гвинта для пластику, спроєктуйте його до номінального розміру та пам'ятайте, що надруковані отвори виходять трохи меншими за проєктні: швидкий прохід свердлом потрібного діаметра перед нарізанням різьби забезпечить отвір точного розміру.
Гвинти, що формують різьбу для пластику, створені саме для таких ситуацій: вони витісняють матеріал замість того, щоб різати його, і добре тримаються в нейлоні. Використовуйте геометрію бобишки та отвору, рекомендовану виробником гвинта; ця рекомендація існує саме для такої комбінації гвинта та пластику.
Обидва варіанти мають однаковий недолік: щоразу, коли гвинт викручують і вкручують знову, нейлонова бокова поверхня втрачає частину свого зчеплення. Для кришки, яку відкривають раз на рік, це не має значення. Для сервісного люка або кріплення, яке регулюється щодня, використовуйте вставку.
Вплавлювані вставки
Вплавлювані вставки — це латунні втулки з накаткою та внутрішньою метричною різьбою. Нагрітий наконечник (паяльник із відповідним жалом або невеликий прес) нагріває вставку, яка потім вдавлюється в отвір трохи меншого розміру. Навколишній нейлон розм'якшується, затікає в накатку та канавки і після охолодження фіксує вставку від виривання та прокручування. EOS вказує температуру плавлення 176 °C для PA 2200, тому матеріал розм'якшується за температур, яких легко досягає стандартна паяльна станція.
Чому вони добре працюють у нейлоні SLS
- Різьба, з якою контактує гвинт, є латунною, тому багаторазове збирання не зношує деталь.
- PA 12 є термопластиком: він локально плавиться навколо вставки та знову твердне, так само, як це відбувається в литих деталях.
- Спечений PA 12 достатньо щільний, щоб добре утримувати накатку, особливо після дробоструминної обробки та полірування, які ущільнюють поверхню.
Як спроєктувати отвір
- Дотримуйтесь рекомендацій виробника вставок щодо отворів для термопластиків. Виробники вставок публікують діаметр отвору, глибину та часто конусність для кожного розміру вставки. Використовуйте ці значення як номінальний розмір у CAD.
- Зробіть отвір глибшим за вставку. Розплавленому матеріалу потрібно кудись діватися; надто мілкий отвір виштовхує його назовні зверху.
- Забезпечте достатню товщину стінки бобишки навколо вставки. Тонка бобишка випинається або тріскається під час впресовування вставки. Скільки матеріалу достатньо, залежить від розміру вставки та навантажень.
- Тримайте вставки подалі від країв. Плавлення біля вільного краю деформує його.
- Впресовуйте рівно. Напрямна або невеликий прес утримує вставку перпендикулярно; перекошена вставка є найпоширенішою помилкою під час встановлення.
Наші деталі постачаються без вставок: ви встановлюєте їх після доставки, після будь-якого фарбування. Фарбування рідкими барвниками TCN забарвлює поверхневий шар нейлону і не додає жодного покриття, тому воно не змінює отвір.
Впресовувані вставки, розпірні вставки та закладні гайки
Впресовувані та розпірні вставки не потребують нагрівання, що робить їх практичними для збирання на місці. Вони покладаються на тертя та еластичність нейлону, тому їхня міцність на виривання та крутний момент зазвичай нижча, ніж у вплавлюваних вставок такого ж розміру; перевіряйте дані виробника для пластиків. Спіральні дротяні різьбові вставки, відомі з ремонту металевих різьб, також можна встановлювати в нарізаний отвір у PA 12, коли потрібна міцна металева різьба в невеликому просторі.
Закладна гайка часто є найміцнішим і найпростішим рішенням: змоделюйте шестигранну кишеню з невеликим зазором, вставте стандартну гайку і затягніть з іншого боку. Зусилля затискання сприймається поверхнею гайки на великій площі, а не різьбою в нейлоні. Залиште кишеню відкритою, щоб її можна було очистити від порошку.
Проєктування під навантаження: що має значення крім різьби
- Повзучість. Нейлон повільно розслабляється під постійним затискним навантаженням, тому гвинт, сильно затягнутий у пластик, з часом втрачає попередній натяг. Використовуйте шайби або більшу опорну поверхню, уникайте надмірного затягування, а там, де попередній натяг має значення, додавайте метал на шляху навантаження (вставки, втулки або закладну гайку).
- Напрямок шарів. EOS вказує межу міцності на розрив 48 МПа вздовж шарів і 42 МПа впоперек них для PA 2200, а також відносне видовження при розриві 18 % проти 4 %. Бобишка, яка розтягується вздовж вертикальної осі завдання друку, слабша за ту, що навантажується в площині шару.
- Бобишки з ребрами. Зв'язуйте гвинтові бобишки з сусідніми стінками за допомогою ребер, замість того, щоб залишати їх вільними; вони набагато краще протистоятимуть крутному моменту гвинта та встановленню вставок.
- Рівномірні стінки. Дуже товсті бобишки дають більшу усадку, ніж стінки навколо них. Бобишка з порожнистою основою є точнішою; див. рекомендації щодо проєктування для SLS.
Контрольний список для прийняття рішень
| Якщо ваше з'єднання... | Почніть з |
|---|---|
| збирається один або кілька разів, низьке навантаження | Нарізана різьба або гвинт, що формує різьбу |
| регулярно відкривається або часто налаштовується | Термовставка |
| витримує високе притискне навантаження | Невипадна гайка або наскрізний болт із гайкою |
| потребує великої, грубої різьби (ковпачок, ручка, кришка) | Надрукована різьба |
| має збиратися на місці без нагрівання | Запресовувана або розширювана вставка |
| зазнає вібрації | Металева вставка плюс засіб для фіксації різьби |
Точні розміри отворів, стінки бобишок і довжина вставок залежать від вставки, гвинта, навантажень і кількості циклів. Замість того, щоб вгадувати, обговоріть задум конструкції з фахівцями prototype.builders, які проектують і тестують такі з'єднання для прототипів і малих серій. Дані про матеріал для PA 12 узагальнено в посібнику з нейлону PA 12, а вплив характеристик на ціну — у вартості 3D-друку SLS.
Коли дизайн буде готовий, завантажте його в миттєвий калькулятор SLS: отвори та бобишки оцінюються як будь-яка інша геометрія, а вставки нічого не додають до вартості друку.
Поширені запитання
Чи можна надрукувати різьбу на 3D-принтері з нейлону SLS?
Так. SLS не потребує підтримок, тому внутрішню та зовнішню різьбу можна друкувати в будь-якій орієнтації. Груба різьба друкується добре; дрібна метрична різьба втрачає свій профіль, тому її краще нарізати після друку або використовувати металеву вставку.
Чи підходять вставки для гарячого запресовування для деталей із SLS PA 12?
Так. PA 12 — це термопласт, який локально плавиться навколо нагрітої латунної вставки та фіксує її під час охолодження. Використовуйте розмір отвору, який виробник вставок рекомендує для термопластів, робіть отвір глибшим за вставку та залишайте достатню товщину стінки бобишки навколо неї.
Чи варто нарізати різьбу, чи краще використовувати вставку?
Нарізайте різьбу або використовуйте гвинт, що сам нарізає різьбу, якщо з'єднання збирається один або кілька разів. Використовуйте вставку для гарячого запресовування або нерухому гайку, якщо з'єднання регулярно відкривається, потребує визначеного крутного моменту або несе високе затискне навантаження.
Чи встановлюєте ви різьбові вставки?
Деталі постачаються без вставок. Вставки для гарячого запресовування та впресовування встановлюються після доставки, після будь-якого фарбування; фарбування не додає покриття, тому воно не змінює отвір.
Який розмір отвору слід використовувати для вставки для гарячого запресовування в PA 12?
Використовуйте рекомендації виробника вставок для термопластиків як номінальний розмір у CAD і спочатку протестуйте одну деталь. Розмір отвору, стінка бобишки та довжина вставки залежать від вставки та навантажень, тому ми рекомендуємо перевіряти критичні з'єднання з prototype.builders.
Чому гвинт у нейлоновій деталі втрачає попереднє натягнення?
Нейлон піддається повзучості під постійним навантаженням, тому матеріал під головкою гвинта повільно розслабляється. Шайби, більші опорні поверхні, помірний крутний момент затягування та метал на шляху навантаження, наприклад, вставки або втулки, зменшують цей ефект.
Отримати миттєву ціну
Завантажте файли STEP або STL у калькулятор і дізнайтеся ціну ваших деталей за лічені секунди: білий нейлон PA 12, дробоструминна обробка та полірування включені, опціональне фарбування в 61 колір, три швидкості доставки. Звідти ви надсилаєте попередній перегляд замовлення на підтвердження.
Інший матеріал, NDA чи велика серія? Напишіть нам. Щодо допомоги з дизайном та розробки прототипів дивіться prototype.builders.
Отримати миттєву ціну