
Резби и резбови вложки в SLS найлон: Отпечатани, нарязани или термично поставени?
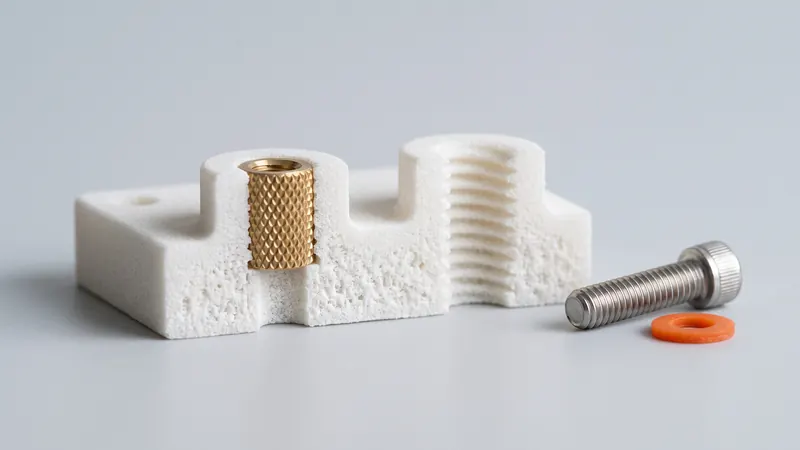
Почти всеки функционален детайл се завинтва към нещо. При лазерно синтерования PA 12 има четири често срещани начина за получаване на резба: да се принтира, да се нареже с метчик, да се стопи метална вложка или да се остави винтът да оформи собствена резба. Всеки от тях има своето място. Това ръководство ги сравнява, показва как да изберете според вашите натоварвания и цикли на сглобяване и изброява детайлите в дизайна, които решават дали една резба ще издържи.
Четирите опции с един поглед
Резбата в пластмасов детайл има две задачи: да носи силата на притискане на винта и да издържи на броя пъти, в които се затяга и разхлабва. Найлонът PA 12 е здрав и се обработва чисто, но е по-мек от метала и пълзи под постоянно натоварване. Ето защо правилният избор зависи по-малко от самата резба, отколкото от това как се използва съединението.
| Опция | Как се прави | Най-добро за | Ограничения |
|---|---|---|---|
| Принтирана резба | Моделирана в CAD и принтирана заедно с детайла | Големи, едри резби; капачки, капаци и копчета за регулиране; малко цикли на сглобяване | Фините и малки резби се получават груби; страните на резбата се износват при многократна употреба |
| Нарязана резба | Основният отвор е принтиран, резбата е нарязана с метчик след доставката | Малки и средни метрични резби с умерени натоварвания | Износва се, ако винтът се затяга често; здравината е ограничена от найлона |
| Винт, формиращ резба | Принтиран е гладък отвор; винт за пластмаса формира собствена резба | Корпуси и капаци, бързо сглобяване, ниска цена | Ограничен брой повторни сглобявания; изисква подходяща издатина |
| Вложка за топло вграждане | Накатена месингова вложка, пресована с топлина след доставката | Многократно сглобяване, по-висок въртящ момент, резба метал-метал | Изисква инструмент и правилно оразмерен отвор; още една стъпка |
| Набиваема или разширяваща се вложка | Вложка, набита или разширена в отвор без нагряване | Лесен монтаж на място, умерени натоварвания | По-ниска якост на изтръгване от вложките за топлинно вграждане в повечето случаи |
| Задържана гайка | Шестостенно гнездо в детайла задържа стандартна гайка | Високи сили на стягане, лесна подмяна, без инструменти | Изисква пространство; гнездото трябва да е достъпно |
Основно правило: ако винтът се затяга веднъж или няколко пъти, нарязаната резба или самонарезният винт обикновено са достатъчни. Ако съединението се отваря редовно, понася вибрации или изисква определен въртящ момент, използвайте метална вложка или задържана гайка.
Отпечатани резби
SLS не се нуждае от поддържащи структури, така че вътрешните и външните резби могат да бъдат отпечатани във всякаква ориентация. Ограниченията на процеса са дебелината на слоя и повърхността на праха: EOS посочва слоеве от 0.12 mm за процеса PA 2200 Balance, който използваме, а праховите зърна до синтерования контур частично полепват по повърхността. Едрите резби се отпечатват добре; фините метрични резби под няколко милиметра губят профила си и е по-добре да бъдат нарязани.
- Предпочитайте едри стъпки и големи диаметри. Капачки тип бутилка, кръгли или трапецовидни профили и регулиращи винтове са типични отпечатани резби.
- Добавете хлабина между страните на профила. Полепването на праха прави вътрешните резби малко по-тесни, а външните резби малко по-дебели. Общият толеранс от ±0.3 % (мин. ±0.3 mm) важи и за резбите; вижте SLS толеранси и хлабини.
- Скосете началото на резбата. Входът на резбата улеснява зацепването и предпазва първата, най-слаба навивка от отчупване.
- При нужда прекарайте метчик или плашка. Отпечатаната резба може да бъде почистена с метчик след доставката, което премахва синтерованите зърна от профила на резбата.
- Внимавайте за ориентацията. Резба, чиято ос е вертикална в принтера, е по-кръгла от такава, която лежи хоризонтално. Подготовката за печат избира ориентацията за цялата задача за печат, така че ако дадена резба е критична, споменете го преди да поръчате.
Нарязани с метчик резби и самонарезни винтове
За малки и средни метрични резби най-надеждният подход е да се отпечата основен отвор и резбата да се нареже впоследствие. PA 12 се нарязва чисто и профилите на резбата се получават гладки. Вземете размера на основния отвор от препоръките на производителя на метчика или винта за пластмаси, проектирайте го до номиналния размер и помнете, че отпечатаните отвори се получават малко по-малки от проектираните: бързо минаване със свредло с правилния диаметър преди нарязването осигурява точно определен отвор.
Самонарезните винтове за пластмаси са създадени за тази ситуация: те изместват материала, вместо да го режат, и се държат добре в найлон. Използвайте геометрията на втулката и отвора, препоръчана от производителя на винта; тази препоръка съществува точно за тази комбинация от винт и пластмаса.
И двете опции имат една и съща слабост: всеки път, когато винтът се отстранява и поставя отново, найлоновият профил губи част от сцеплението си. За капак, който се отваря веднъж годишно, това няма значение. За сервизен люк или приспособление, което се регулира ежедневно, използвайте вложка.
Вложки за горещо вграждане
Вложките за горещо вграждане са назъбени месингови втулки с вътрешна метрична резба. Нагрят накрайник (поялник с подходящ накрайник или малка преса) затопля вложката, която след това се притиска в леко умален отвор. Околният найлон омеква, втича се в назъбванията и каналите и при охлаждане заключва вложката срещу изваждане и завъртане. EOS посочва точка на топене от 176 °C за PA 2200, така че материалът омеква при температури, които стандартна станция за запояване достига лесно.
Защо работят добре в SLS найлон
- Резбата, в която влиза винтът, е месингова, така че многократното сглобяване не износва детайла.
- PA 12 е термопластмаса: тя се топи локално около вложката и се втвърдява отново, по същия начин, както при формованите детайли.
- Синтерованият PA 12 е достатъчно плътен, за да задържи добре назъбването, особено след бластиране и полиране, които уплътняват повърхността.
Как да проектирате отвора
- Следвайте препоръките на производителя на вложката за отвори в термопластмаси. Производителите на вложки публикуват диаметъра на отвора, дълбочината и често скосяването за всеки размер вложка. Използвайте тези стойности като номинален CAD размер.
- Направете отвора по-дълбок от вложката. Разтопеният материал трябва да отиде някъде; отвор, който е твърде плитък, го изтласква отгоре.
- Осигурете на издатината достатъчно дебела стена около вложката. Тънката издатина се издува или напуква, когато вложката се притисне вътре. Колко материал е достатъчен зависи от размера на вложката и натоварванията.
- Дръжте вложките далеч от ръбовете. Топенето близо до свободен ръб го деформира.
- Натискайте право надолу. Водач или малка преса поддържа вложката перпендикулярна; наклонената вложка е най-честата грешка при монтаж.
Нашите детайли се доставят без вложки: вие ги монтирате след доставката, след евентуално боядисване. Боядисването с течни бои TCN оцветява повърхностния слой на найлона и не добавя покритие, така че не променя отвора.
Вложки за набиване, разширителни вложки и непадащи гайки
Вложките за набиване и разширителните вложки не се нуждаят от нагряване, което ги прави практични за монтаж на място. Те разчитат на триенето и на еластичността на найлона, така че тяхната якост на изваждане и усукване обикновено е по-ниска от тази на топлинно поставена вложка със същия размер; проверете данните на производителя за пластмаси. Спираловидните телени резбови вложки, известни от ремонта на метални резби, също могат да бъдат монтирани в отвор с нарязана резба в PA 12, когато е необходима издръжлива метална резба в малко пространство.
Непадащата гайка често е най-здравото и просто решение: моделирайте шестоъгълно гнездо с малка хлабина, пуснете стандартна гайка и затегнете от другата страна. Силата на притискане се поема от лицето на гайката върху голяма площ, а не от резба в найлона. Оставете гнездото отворено, за да може да се почисти от праха.
Проектиране за натоварване: какво има значение отвъд резбата
- Пълзене. Найлонът се отпуска бавно под постоянно притискащо натоварване, така че винт, затегнат силно в пластмаса, губи предварителното си натягане с течение на времето. Използвайте шайби или по-голяма опорна повърхност, избягвайте пренатягане и там, където предварителното натягане е важно, поставете метал по пътя на натоварването (вложки, втулки или непадаща гайка).
- Посока на слоевете. EOS дава якост на опън от 48 MPa в рамките на слоевете и 42 MPa напречно на тях за PA 2200, и удължение при скъсване от 18 % срещу 4 %. Издатина, която е дърпана по вертикалната ос на задачата за печат, е по-слаба от такава, натоварена в равнината на слоя.
- Издатини с ребра. Свържете издатините за винтове към близките стени с ребра, вместо да ги оставяте да стоят свободно; те ще издържат на въртящия момент на винта и поставянето на вложки много по-добре.
- Равномерни стени. Много дебелите издатини се свиват повече от стените около тях. Издатина с куха основа е по-точна; вижте насоките за проектиране за SLS.
Контролен списък за решения
| Ако вашето съединение... | Започнете с |
|---|---|
| се сглобява веднъж или няколко пъти, ниско натоварване | Нарязана резба или самонарезен винт |
| се отваря редовно или се регулира често | Вложка за топло вграждане |
| понася високо натоварване на затягане | Непадаща гайка или проходен болт с гайка |
| се нуждае от голяма, едра резба (капачка, ръкохватка, капак) | Принтирана резба |
| трябва да се сглоби на място без нагряване | Набиваема или разширяваща се вложка |
| е подложен на вибрации | Метална вложка плюс средство за осигуряване на резбата |
Точните размери на отворите, стените на издатините и дължините на вложките зависят от вложката, винта, натоварванията и броя на циклите. Вместо да гадаете, обсъдете проектните намерения със специалистите от prototype.builders, които проектират и тестват такива съединения за прототипи и малки серии. Данните за материала за PA 12 са обобщени в ръководството за найлон PA12, а влиянието на характеристиките върху цената в цената за SLS 3D печат.
Когато дизайнът е готов, качете го в моменталния калкулатор за SLS: отворите и издатините се оценяват като всяка друга геометрия, а вложките не добавят нищо към печата.
Често задавани въпроси
Могат ли да се отпечатват 3D резби в SLS найлон?
Да. SLS не се нуждае от поддържащи структури, така че вътрешните и външните резби могат да бъдат отпечатани във всякаква ориентация. Едрите резби се отпечатват добре; малките, фини метрични резби губят профила си и е по-добре да бъдат нарязани след отпечатването или да се носят от метална вложка.
Подходящи ли са вложките за горещо вграждане за части от SLS PA 12?
Да. PA 12 е термопластмаса, която се топи локално около нагрята месингова вложка и я фиксира, когато се охлади. Използвайте размера на отвора, който производителят на вложката препоръчва за термопластмаси, направете отвора по-дълбок от вложката и осигурете на издатината достатъчно дебела стена около нея.
Да нарязвам ли резба или да използвам вложка?
Нарежете резбата или използвайте самонарезен винт, когато съединението се сглобява веднъж или няколко пъти. Използвайте вложка за топлинно вграждане или непадаща гайка, когато съединението се отваря редовно, изисква определен въртящ момент или носи високо натоварване на притискане.
Монтирате ли резбови вложки?
Детайлите се доставят без вложки. Вложките за топлинно вграждане и набиване се монтират след доставката, след евентуално боядисване; боядисването не добавя покритие, така че не променя отвора.
Какъв размер на отвора трябва да използвам за вложка за топлинно вграждане в PA 12?
Използвайте препоръката на производителя на вложката за термопластмаси като номинален CAD размер и първо тествайте един детайл. Размерът на отвора, стената на изпъкналостта и дължината на вложката зависят от вложката и натоварванията, затова препоръчваме да прегледате критичните съединения с prototype.builders.
Защо винт в найлонов детайл губи предварителното си натягане?
Найлонът пълзи под постоянно натоварване, така че материалът под главата на винта бавно се отпуска. Шайбите, по-големите опорни повърхности, умереният въртящ момент на затягане и металът в пътя на натоварването, като вложки или втулки, намаляват ефекта.
Вземете моментална цена
Качете STEP или STL файлове в калкулатора и вижте цената на вашите детайли за секунди: бял Nylon PA 12, включени бластиране и полиране, опционално боядисване в 61 цвята, три скорости на доставка. Оттам изпращате прегледа на поръчката за потвърждение.
Друг материал, NDA или голяма серия? Пишете ни. За помощ при дизайна и разработване на прототипи вижте prototype.builders.
Вземете моментална цена