
Filetages et inserts filetés en nylon SLS : imprimés, taraudés ou posés à chaud ?
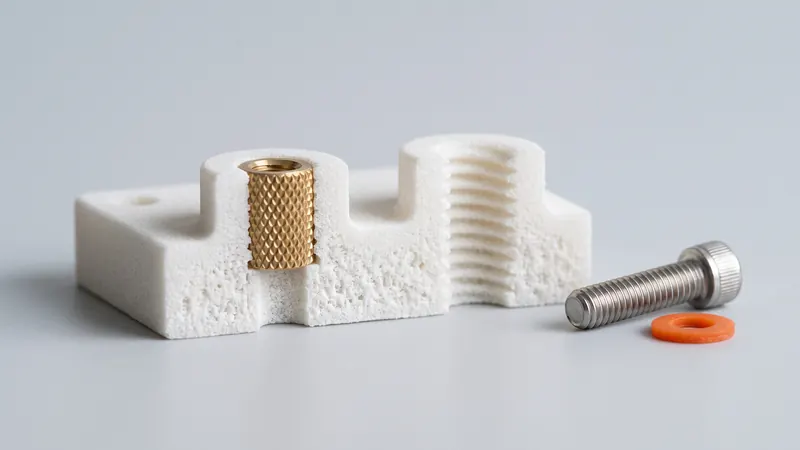
Presque chaque pièce fonctionnelle est vissée à quelque chose. Dans le PA 12 fritté au laser, il existe quatre façons courantes d'obtenir un filetage : l'imprimer, le tarauder, fondre un insert métallique ou laisser la vis former son propre filetage. Chacune a sa place. Ce guide les compare, vous montre comment choisir en fonction de vos charges et cycles d'assemblage, et répertorie les détails de conception qui déterminent si un filetage tient.
Les quatre options en un coup d'œil
Un filetage dans une pièce en plastique a deux fonctions : supporter la charge de serrage de la vis et survivre au nombre de fois où il est serré et desserré. Le nylon PA 12 est résistant et s'usine proprement, mais il est plus tendre que le métal et il flue sous une charge constante. C'est pourquoi le bon choix dépend moins du filetage lui-même que de la façon dont l'assemblage est utilisé.
| Option | Comment c'est fait | Idéal pour | Limites |
|---|---|---|---|
| Filetage imprimé | Modélisé en CAO et imprimé avec la pièce | Filetages larges et grossiers ; bouchons, couvercles et boutons de réglage ; peu de cycles d'assemblage | Les filetages fins et petits ressortent rugueux ; les flancs s'usent avec un usage répété |
| Filetage taraudé | Trou de base imprimé, filetage taillé avec un taraud après livraison | Filetages métriques petits et moyens avec des charges modérées | S'use si la vis est souvent serrée ; résistance limitée par le nylon |
| Vis autotaraudeuse | Trou lisse imprimé ; une vis pour plastiques forme son propre filetage | Boîtiers et couvercles, assemblage rapide, faible coût | Nombre limité de réassemblages ; nécessite un bossage adapté |
| Insert posé à chaud | Insert en laiton moleté inséré à chaud après livraison | Assemblage répété, couple plus élevé, filetage métal sur métal | Nécessite un outil et un trou de la bonne taille ; une étape de plus |
| Insert à sertir ou à expansion | Insert pressé ou expansé dans un trou sans chaleur | Assemblage simple sur le terrain, charges modérées | Résistance à l'arrachement inférieure à celle des inserts posés à chaud dans la plupart des cas |
| Écrou captif | Une poche hexagonale dans la pièce maintient un écrou standard | Charges de serrage élevées, remplacement facile, sans outils | Nécessite de l'espace ; la poche doit être accessible |
En règle générale : si la vis est serrée une ou quelques fois, un trou taraudé ou une vis autotaraudeuse est généralement suffisant. Si le joint est ouvert régulièrement, subit des vibrations ou nécessite un couple défini, utilisez un insert métallique ou un écrou captif.
Filetages imprimés
Le SLS ne nécessite aucun support, les filetages internes et externes peuvent donc être imprimés dans n'importe quelle orientation. Les limites du processus sont l'épaisseur de couche et la surface de la poudre : EOS indique des couches de 0,12 mm pour le processus PA 2200 Balance que nous utilisons, et les grains de poudre adjacents au contour fritté collent partiellement à la surface. Les filetages à pas gros s'impriment bien ; les filetages métriques fins de moins de quelques millimètres perdent leur profil et sont mieux taraudés.
- Privilégiez les pas gros et les grands diamètres. Les bouchons de type bouteille, les profils ronds ou trapézoïdaux et les vis de réglage sont des filetages imprimés typiques.
- Ajoutez du jeu entre les flancs. L'adhérence de la poudre rend les filetages internes légèrement plus serrés et les filetages externes légèrement plus épais. La tolérance générale de ±0,3 % (min ±0,3 mm) s'applique également aux filetages ; voir Tolérances et jeux en SLS.
- Chanfreinez le début du filetage. Une entrée facilite l'engagement et empêche le premier tour, le plus faible, de se casser.
- Passez un taraud ou une filière si nécessaire. Un filetage imprimé peut être nettoyé avec un taraud après la livraison, ce qui élimine les grains frittés des flancs.
- Faites attention à l'orientation. Un filetage dont l'axe est vertical dans l'imprimante est plus rond qu'un filetage posé à plat. La préparation de l'impression choisit l'orientation pour l'ensemble du travail d'impression, donc si un filetage est critique, mentionnez-le avant de passer commande.
Filetages taraudés et vis autotaraudeuses
Pour les filetages métriques de petite et moyenne taille, l'approche la plus fiable consiste à imprimer un avant-trou et à tailler le filetage par la suite. Le PA 12 se taraude proprement et les flancs du filetage ressortent lisses. Prenez la taille de l'avant-trou selon les recommandations du fabricant du taraud ou de la vis pour les plastiques, concevez-le à la taille nominale et n'oubliez pas que les trous imprimés ressortent légèrement plus petits que prévu : un passage rapide avec un foret du bon diamètre avant le taraudage donne un trou bien défini.
Les vis autotaraudeuses pour plastiques sont conçues pour cette situation : elles déplacent la matière au lieu de la couper et tiennent bien dans le nylon. Utilisez la géométrie du bossage et du trou recommandée par le fabricant de la vis ; cette recommandation existe exactement pour cette combinaison de vis et de plastique.
Les deux options ont la même faiblesse : chaque fois que la vis est retirée et réinsérée, le flanc en nylon perd un peu de son adhérence. Pour un couvercle qui est ouvert une fois par an, cela n'a pas d'importance. Pour une trappe de visite ou une fixation qui est ajustée quotidiennement, utilisez un insert.
Inserts à chaud
Les inserts à chaud sont des douilles en laiton moletées avec un filetage métrique interne. Une panne chauffante (un fer à souder avec une panne adaptée ou une petite presse) chauffe l'insert, qui est ensuite pressé dans un trou légèrement sous-dimensionné. Le nylon environnant se ramollit, s'écoule dans les moletages et les rainures et verrouille l'insert contre l'arrachement et la rotation lorsqu'il refroidit. EOS donne un point de fusion de 176 °C pour le PA 2200, le matériau se ramollit donc à des températures qu'une station de soudage standard atteint facilement.
Pourquoi ils fonctionnent bien dans le nylon SLS
- Le filetage que la vis rencontre est en laiton, donc les assemblages répétés n'usent pas la pièce.
- Le PA 12 est un thermoplastique : il fond localement autour de l'insert et se resolidifie, de la même manière que dans les pièces moulées.
- Le PA 12 fritté est suffisamment dense pour bien retenir le moletage, surtout après le microbillage et le polissage, qui compactent la surface.
Comment concevoir le trou
- Suivez les recommandations de trou du fabricant de l'insert pour les thermoplastiques. Les fabricants d'inserts publient le diamètre du trou, la profondeur et souvent une conicité pour chaque taille d'insert. Utilisez ces valeurs comme dimension CAO nominale.
- Faites le trou plus profond que l'insert. Le matériau fondu a besoin d'un endroit où aller ; un trou trop peu profond le repousse vers le haut.
- Prévoyez une paroi suffisante autour de l'insert pour le bossage. Un bossage fin se déforme ou se fissure lorsque l'insert est enfoncé. La quantité de matière nécessaire dépend de la taille de l'insert et des charges.
- Éloignez les inserts des bords. La fusion près d'un bord libre le déforme.
- Enfoncez droit. Un guide ou une petite presse maintient l'insert perpendiculaire ; un insert incliné est l'erreur d'installation la plus courante.
Nos pièces sont livrées sans inserts : vous les installez après la livraison, après toute teinture éventuelle. La teinture avec les colorants liquides TCN colore la couche superficielle du nylon et n'ajoute aucun revêtement, elle ne modifie donc pas le trou.
Inserts à enfoncer, inserts à expansion et écrous prisonniers
Les inserts à enfoncer et à expansion ne nécessitent pas de chaleur, ce qui les rend pratiques pour un assemblage sur site. Ils reposent sur la friction et sur l'élasticité du nylon, de sorte que leur résistance à l'arrachement et au couple est généralement inférieure à celle d'un insert posé à chaud de même taille ; vérifiez les données du fabricant pour les plastiques. Les inserts filetés hélicoïdaux, connus pour la réparation des filetages métalliques, peuvent également être installés dans un trou taraudé en PA 12 lorsqu'un filetage métallique durable est nécessaire dans un espace restreint.
Un écrou prisonnier est souvent la solution la plus solide et la plus simple : modélisez une poche hexagonale avec un peu de jeu, insérez un écrou standard et serrez de l'autre côté. La force de serrage est supportée par la face de l'écrou sur une grande surface, et non par un filetage dans le nylon. Laissez la poche ouverte pour qu'elle puisse être nettoyée de la poudre.
Conception pour la charge : ce qui compte au-delà du filetage
- Fluage. Le nylon se relâche lentement sous une charge de serrage constante, de sorte qu'une vis fortement serrée dans le plastique perd de sa précontrainte avec le temps. Utilisez des rondelles ou une face d'appui plus grande, évitez un serrage excessif et, là où la précontrainte est importante, placez du métal dans le chemin de charge (inserts, manchons ou écrou prisonnier).
- Direction des couches. EOS indique une résistance à la traction de 48 MPa dans le sens des couches et de 42 MPa à travers celles-ci pour le PA 2200, et un allongement à la rupture de 18 % contre 4 %. Un bossage qui est tiré le long de l'axe vertical de la tâche d'impression est plus faible qu'un bossage chargé dans le plan des couches.
- Bossages avec nervures. Reliez les bossages de vis aux parois voisines avec des nervures au lieu de les laisser libres ; ils résisteront beaucoup mieux au couple de la vis et à l'insertion des inserts.
- Parois uniformes. Les bossages très épais rétrécissent plus que les parois qui les entourent. Un bossage avec une base évidée est plus précis ; consultez les directives de conception SLS.
Liste de contrôle pour la prise de décision
| Si votre assemblage... | Commencez par |
|---|---|
| est assemblé une ou quelques fois, faible charge | Filetage taraudé ou vis autotaraudeuse |
| est ouvert régulièrement ou ajusté souvent | Insert posé à chaud |
| supporte une charge de serrage élevée | Écrou captif ou boulon traversant avec un écrou |
| nécessite un filetage large et grossier (bouchon, bouton, couvercle) | Filetage imprimé |
| doit être assemblé sur place sans chaleur | Insert à sertir ou à expansion |
| subit des vibrations | Insert métallique plus une solution de freinage de filetage |
Les tailles exactes des trous, les parois des bossages et les longueurs des inserts dépendent de l'insert, de la vis, des charges et du nombre de cycles. Plutôt que de deviner, examinez l'intention de conception avec les spécialistes de prototype.builders, qui conçoivent et testent de tels assemblages pour des prototypes et des petites séries. Les données sur les matériaux pour le PA 12 sont résumées dans le guide du nylon PA 12, et l'effet des caractéristiques sur le prix dans coût de l'impression 3D SLS.
Lorsque la conception est prête, téléversez-la dans le calculateur SLS instantané : les trous et les bossages sont facturés comme n'importe quelle autre géométrie, et les inserts n'ajoutent rien à l'impression.
Questions fréquentes
Pouvez-vous imprimer des filetages en 3D en nylon SLS ?
Oui. Le SLS ne nécessite aucun support, les filetages internes et externes peuvent donc être imprimés dans n'importe quelle orientation. Les filetages grossiers s'impriment bien ; les petits filetages métriques fins perdent leur profil et sont mieux taraudés après l'impression ou supportés par un insert métallique.
Les inserts à chaud sont-ils adaptés aux pièces en SLS PA 12 ?
Oui. Le PA 12 est un thermoplastique qui fond localement autour d'un insert en laiton chauffé et le verrouille en refroidissant. Utilisez la taille de trou recommandée par le fabricant de l'insert pour les thermoplastiques, faites le trou plus profond que l'insert et prévoyez une épaisseur de paroi suffisante pour le bossage autour de celui-ci.
Dois-je tarauder un filetage ou utiliser un insert ?
Taraudez le filetage, ou utilisez une vis autotaraudeuse, lorsque l'assemblage est monté une ou quelques fois. Utilisez un insert posé à chaud ou un écrou prisonnier lorsque l'assemblage est ouvert régulièrement, nécessite un couple défini ou supporte une charge de serrage élevée.
Installez-vous des inserts filetés ?
Les pièces sont livrées sans inserts. Les inserts posés à chaud et à force sont installés après la livraison, après toute teinture ; la teinture n'ajoute pas de revêtement, elle ne modifie donc pas le trou.
Quelle taille de trou dois-je utiliser pour un insert posé à chaud en PA 12 ?
Utilisez la recommandation du fabricant de l'insert pour les thermoplastiques comme taille nominale CAO et testez d'abord une pièce. La taille du trou, la paroi du bossage et la longueur de l'insert dépendent de l'insert et des charges, nous recommandons donc de revoir les assemblages critiques avec prototype.builders.
Pourquoi une vis dans une pièce en nylon perd-elle sa précontrainte ?
Le nylon flue sous une charge constante, de sorte que le matériau sous la tête de la vis se relâche lentement. Des rondelles, des faces d'appui plus grandes, un couple de serrage modéré et du métal dans le chemin de charge, comme des inserts ou des manchons, réduisent cet effet.
Obtenez un prix instantané
Téléchargez des fichiers STEP ou STL dans le calculateur et découvrez le prix de vos pièces en quelques secondes : Nylon PA 12 blanc, microbillage et polissage inclus, teinture en 61 couleurs en option, trois vitesses de livraison. De là, vous envoyez l'aperçu de la commande pour confirmation.
Un autre matériau, un accord de confidentialité (NDA) ou une grande série ? Écrivez-nous. Pour obtenir de l'aide en matière de conception et de développement de prototypes, consultez prototype.builders.
Obtenez un prix instantané