
Gwinty i wkładki gwintowane w nylonie SLS: Drukowane, gwintowane czy wtapiane na gorąco?
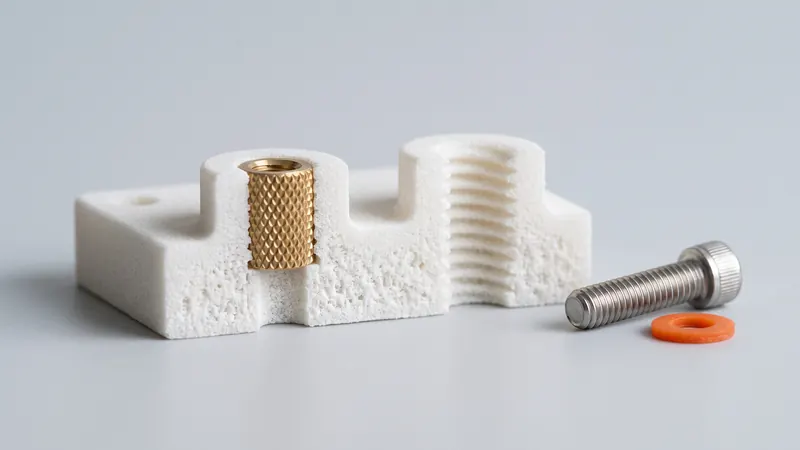
Prawie każdy element funkcjonalny jest do czegoś przykręcany. W spiekanym laserowo PA 12 istnieją cztery popularne sposoby na uzyskanie gwintu: wydrukowanie go, nagwintowanie, wtopienie metalowej wkładki lub pozwolenie, aby śruba sama utworzyła gwint. Każdy z nich ma swoje zastosowanie. Ten przewodnik porównuje je, pokazuje, jak dokonać wyboru w zależności od Państwa obciążeń i cykli montażowych, oraz wymienia szczegóły projektowe, które decydują o tym, czy gwint będzie trzymał.
Cztery opcje w skrócie
Gwint w elemencie z tworzywa sztucznego ma dwa zadania: przenosić obciążenie zaciskające śruby i przetrwać liczbę jej dokręceń i odkręceń. Nylon PA 12 jest wytrzymały i poddaje się czystej obróbce, ale jest bardziej miękki niż metal i pełza pod stałym obciążeniem. Dlatego właściwy wybór zależy w mniejszym stopniu od samego gwintu, a bardziej od tego, jak używane jest połączenie.
| Opcja | Sposób wykonania | Najlepsze dla | Ograniczenia |
|---|---|---|---|
| Wydrukowany gwint | Zaprojektowany w CAD i wydrukowany razem z częścią | Duże, zgrubne gwinty; nakrętki, pokrywki i pokrętła regulacyjne; niewiele cykli montażu | Drobne i małe gwinty wychodzą szorstkie; boki gwintu zużywają się przy wielokrotnym użyciu |
| Gwint nacinany | Wydrukowany otwór pod gwint, gwint nacięty gwintownikiem po dostawie | Małe i średnie gwinty metryczne przy umiarkowanych obciążeniach | Zużywa się przy częstym dokręcaniu śruby; wytrzymałość ograniczona przez nylon |
| Wkręt formujący gwint | Wydrukowany gładki otwór; wkręt do tworzyw sztucznych sam formuje swój gwint | Obudowy i pokrywy, szybki montaż, niski koszt | Ograniczona liczba ponownych montaży; wymaga odpowiedniej wypustki |
| Wkładka wtapiana na gorąco | Radełkowana mosiężna wkładka wciśnięta na gorąco po dostawie | Wielokrotny montaż, wyższy moment obrotowy, gwint metal-metal | Wymaga narzędzia i otworu o odpowiednim rozmiarze; jeden dodatkowy krok |
| Wkładka wciskana lub rozprężna | Wkładka wciskana lub rozprężana w otworze bez użycia ciepła | Prosty montaż w terenie, umiarkowane obciążenia | W większości przypadków niższa wytrzymałość na wyrywanie niż w przypadku wkładek wtapianych na gorąco |
| Nakrętka osadzona | Sześciokątna kieszeń w części utrzymuje standardową nakrętkę | Wysokie obciążenia zaciskające, łatwa wymiana, bez użycia narzędzi | Wymaga miejsca; kieszeń musi być dostępna |
Złota zasada: jeśli śruba jest dokręcana raz lub kilka razy, zazwyczaj wystarczy gwintowany otwór lub śruba samogwintująca. Jeśli złącze jest regularnie otwierane, przenosi wibracje lub wymaga określonego momentu obrotowego, proszę użyć metalowej wkładki lub nakrętki osadzonej.
Gwinty drukowane
Technologia SLS nie wymaga podpór, więc gwinty wewnętrzne i zewnętrzne mogą być drukowane w dowolnej orientacji. Ograniczeniami procesu są grubość warstwy i powierzchnia proszku: EOS podaje warstwy 0.12 mm dla procesu PA 2200 Balance, którego używamy, a ziarna proszku obok spiekanego konturu częściowo przyklejają się do powierzchni. Grube gwinty drukują się dobrze; drobne gwinty metryczne poniżej kilku milimetrów tracą swój profil i lepiej je gwintować.
- Proszę preferować grube skoki i duże średnice. Nakrętki typu butelkowego, profile okrągłe lub trapezowe oraz śruby regulacyjne to typowe gwinty drukowane.
- Proszę dodać luz między zarysami gwintu. Adhezja proszku sprawia, że gwinty wewnętrzne są nieco ciaśniejsze, a zewnętrzne nieco grubsze. Ogólna tolerancja ±0.3 % (min ±0.3 mm) dotyczy również gwintów; proszę zobaczyć Tolerancje i luzy SLS.
- Proszę sfazować początek gwintu. Wprowadzenie ułatwia zazębienie i zapobiega odłamaniu się pierwszego, najsłabszego zwoju.
- W razie potrzeby należy użyć gwintownika lub narzynki. Wydrukowany gwint można po dostawie oczyścić gwintownikiem, co usuwa spieczone ziarna z jego zarysów.
- Należy pamiętać o orientacji. Gwint, którego oś jest pionowa w drukarce, jest bardziej okrągły niż ten leżący płasko. Przygotowanie do druku określa orientację dla całego zadania, więc jeśli gwint jest krytyczny, proszę o tym wspomnieć przed złożeniem zamówienia.
Gwinty nacinane i wkręty formujące gwint
W przypadku małych i średnich gwintów metrycznych najbardziej niezawodnym podejściem jest wydrukowanie otworu pod gwint i późniejsze jego nacięcie. PA 12 gwintuje się czysto, a zarysy gwintu wychodzą gładkie. Rozmiar otworu pod gwint należy przyjąć z zaleceń producenta gwintownika lub wkrętu dla tworzyw sztucznych, zaprojektować go w wymiarze nominalnym i pamiętać, że wydrukowane otwory wychodzą nieco mniejsze niż zaprojektowane: szybkie rozwiercenie wiertłem o odpowiedniej średnicy przed gwintowaniem zapewnia uzyskanie zdefiniowanego otworu.
Wkręty formujące gwint do tworzyw sztucznych są stworzone do takich sytuacji: przemieszczają materiał zamiast go nacinać i dobrze trzymają się w nylonie. Należy użyć geometrii występu i otworu zalecanej przez producenta wkrętów; zalecenie to istnieje dokładnie dla tej kombinacji wkrętu i tworzywa sztucznego.
Obie opcje mają tę samą słabość: za każdym razem, gdy wkręt jest wykręcany i wkręcany ponownie, nylonowy zarys gwintu traci część swojej przyczepności. W przypadku osłony otwieranej raz w roku nie ma to znaczenia. W przypadku klapy serwisowej lub uchwytu regulowanego codziennie, należy użyć wkładki.
Wkładki wtapiane na gorąco
Wkładki wtapiane na gorąco to radełkowane mosiężne tuleje z wewnętrznym gwintem metrycznym. Rozgrzana końcówka (lutownica z odpowiednim grotem lub mała prasa) nagrzewa wkładkę, która następnie jest wciskana w nieco mniejszy otwór. Otaczający nylon mięknie, wpływa w radełkowania i rowki, a po ostygnięciu blokuje wkładkę przed wyrwaniem i obrotem. EOS podaje temperaturę topnienia 176 °C dla PA 2200, więc materiał mięknie w temperaturach, które standardowa stacja lutownicza osiąga z łatwością.
Dlaczego dobrze sprawdzają się w nylonie SLS
- Gwint, z którym styka się śruba, jest mosiężny, więc wielokrotny montaż nie zużywa części.
- PA 12 to materiał termoplastyczny: topi się lokalnie wokół wkładki i ponownie krzepnie, tak samo jak w częściach formowanych wtryskowo.
- Spiekany PA 12 jest wystarczająco gęsty, aby dobrze trzymać radełkowanie, zwłaszcza po kulkowaniu i polerowaniu, które zagęszczają powierzchnię.
Jak zaprojektować otwór
- Należy postępować zgodnie z zaleceniami producenta wkładek dotyczącymi otworów dla tworzyw termoplastycznych. Producenci wkładek publikują średnicę otworu, głębokość, a często także zbieżność dla każdego rozmiaru wkładki. Należy użyć tych wartości jako nominalnego wymiaru CAD.
- Otwór powinien być głębszy niż wkładka. Stopiony materiał musi mieć gdzie odpłynąć; zbyt płytki otwór wypycha go górą.
- Zapewnić odpowiednią grubość ścianki wokół wkładki. Cienki wypust wybrzusza się lub pęka podczas wciskania wkładki. Ilość potrzebnego materiału zależy od rozmiaru wkładki i obciążeń.
- Trzymać wkładki z dala od krawędzi. Topienie w pobliżu swobodnej krawędzi powoduje jej deformację.
- Wciskać prosto. Prowadnica lub mała prasa utrzymuje wkładkę prostopadle; przekrzywiona wkładka to najczęstszy błąd montażowy.
Nasze części są dostarczane bez wkładek: montują je Państwo po dostawie, po ewentualnym barwieniu. Barwienie płynnymi barwnikami TCN zabarwia warstwę powierzchniową nylonu i nie dodaje żadnej powłoki, więc nie zmienia wymiarów otworu.
Wkładki wciskane, wkładki rozprężne i nakrętki uwięzione
Wkładki wciskane i rozprężne nie wymagają użycia ciepła, co czyni je praktycznymi do montażu na miejscu. Opierają się na tarciu i elastyczności nylonu, więc ich odporność na wyrywanie i moment obrotowy jest zazwyczaj niższa niż w przypadku wkładek wtapianych na gorąco o tym samym rozmiarze; należy sprawdzić dane producenta dla tworzyw sztucznych. Wkładki gwintowe z drutu, znane z naprawy gwintów metalowych, mogą być również instalowane w gwintowanym otworze w PA 12, gdy w małej przestrzeni potrzebny jest trwały metalowy gwint.
Nakrętka uwięziona to często najsilniejsze i najprostsze rozwiązanie: należy wymodelować sześciokątną kieszeń z niewielkim luzem, wrzucić standardową nakrętkę i dokręcić z drugiej strony. Siła docisku jest przenoszona przez czoło nakrętki na dużej powierzchni, a nie przez gwint w nylonie. Należy zostawić kieszeń otwartą, aby można było ją oczyścić z proszku.
Projektowanie pod kątem obciążeń: co ma znaczenie poza gwintem
- Pełzanie. Nylon powoli ulega relaksacji pod stałym obciążeniem zaciskającym, więc śruba mocno dokręcona w plastiku z czasem traci napięcie wstępne. Należy używać podkładek lub większej powierzchni oporowej, unikać nadmiernego dokręcania, a tam, gdzie napięcie wstępne ma znaczenie, umieścić metal na ścieżce obciążenia (wkładki, tuleje lub nakrętka uwięziona).
- Kierunek warstw. EOS podaje wytrzymałość na rozciąganie 48 MPa wzdłuż warstw i 42 MPa w poprzek nich dla PA 2200, oraz wydłużenie przy zerwaniu 18 % w stosunku do 4 %. Wypust, który jest rozciągany wzdłuż pionowej osi wydruku, jest słabszy niż ten obciążony w płaszczyźnie warstwy.
- Wypusty z żebrami. Należy łączyć wypusty na śruby z pobliskimi ściankami za pomocą żeber, zamiast pozostawiać je wolnostojące; będą one znacznie lepiej opierać się momentowi obrotowemu śruby i wciskaniu wkładek.
- Równomierne ścianki. Bardzo grube wypusty kurczą się bardziej niż otaczające je ścianki. Wypust z wybraniem u podstawy jest dokładniejszy; patrz wytyczne projektowe SLS.
Lista kontrolna decyzji
| Jeśli Państwa połączenie... | Proszę zacząć od |
|---|---|
| jest montowany raz lub kilka razy, przy niskim obciążeniu | Gwintowany otwór lub śruba samogwintująca |
| jest regularnie otwierany lub często regulowany | Wkładka wtapiana na gorąco |
| przenosi wysokie obciążenie zaciskające | Nakrętka wciskana lub śruba przelotowa z nakrętką |
| wymaga dużego, grubego gwintu (korek, pokrętło, pokrywa) | Wydrukowany gwint |
| musi być montowany na miejscu bez użycia ciepła | Wkładka wciskana lub rozprężna |
| jest narażony na wibracje | Metalowa wkładka plus środek do zabezpieczania gwintów |
Dokładne rozmiary otworów, ścianki wypustek i długości wkładek zależą od wkładki, śruby, obciążeń i liczby cykli. Zamiast zgadywać, proszę skonsultować założenia projektowe ze specjalistami z prototype.builders, którzy projektują i testują takie połączenia dla prototypów i małych serii. Dane materiałowe dla PA 12 podsumowano w przewodniku po nylonie PA 12, a wpływ cech na cenę w kosztach druku 3D SLS.
Gdy projekt będzie gotowy, proszę przesłać go do błyskawicznego kalkulatora SLS: otwory i wypustki są wyceniane jak każda inna geometria, a wkładki nie zwiększają kosztów druku.
Najczęściej zadawane pytania
Czy można wydrukować gwinty w 3D z nylonu SLS?
Tak. SLS nie wymaga podpór, więc gwinty wewnętrzne i zewnętrzne mogą być drukowane w dowolnej orientacji. Grube gwinty drukują się dobrze; małe, drobne gwinty metryczne tracą swój profil i lepiej je nagwintować po wydrukowaniu lub zastosować metalową wkładkę.
Czy wkładki gwintowane wtapiane na gorąco są odpowiednie dla części z SLS PA 12?
Tak. PA 12 to materiał termoplastyczny, który topi się miejscowo wokół podgrzanej mosiężnej wkładki i blokuje ją po ostygnięciu. Proszę użyć rozmiaru otworu zalecanego przez producenta wkładki dla tworzyw termoplastycznych, wykonać otwór głębszy niż wkładka i zapewnić wypustce odpowiednią grubość ścianki wokół niej.
Czy lepiej nagwintować otwór, czy użyć wkładki?
Należy nagwintować otwór lub użyć śruby samogwintującej, jeśli złącze jest montowane raz lub kilka razy. Wkładki wciskane na gorąco (heat-set) lub nakrętki klatkowe należy użyć, gdy złącze jest regularnie otwierane, wymaga określonego momentu obrotowego lub przenosi duże obciążenie zaciskające.
Czy montują Państwo wkładki gwintowane?
Części są dostarczane bez wkładek. Wkładki wciskane na gorąco i na zimno są montowane po dostawie, po ewentualnym barwieniu; barwienie nie dodaje powłoki, więc nie zmienia wymiarów otworu.
Jakiego rozmiaru otworu należy użyć dla wkładki wciskanej na gorąco w PA 12?
Jako nominalny rozmiar CAD należy przyjąć zalecenia producenta wkładek dla tworzyw termoplastycznych i najpierw przetestować jedną część. Rozmiar otworu, grubość ścianki i długość wkładki zależą od samej wkładki oraz obciążeń, dlatego zalecamy skonsultowanie krytycznych połączeń z prototype.builders.
Dlaczego śruba w części nylonowej traci swoje naprężenie wstępne?
Nylon pełza pod stałym obciążeniem, więc materiał pod łbem śruby powoli się rozluźnia. Podkładki, większe powierzchnie nośne, umiarkowany moment dokręcania oraz metal na ścieżce obciążenia, taki jak wkładki lub tuleje, zmniejszają ten efekt.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę