
Menetek és menetes betétek SLS nejlonban: Nyomtatott, menetfúrt vagy hővel beültetett?
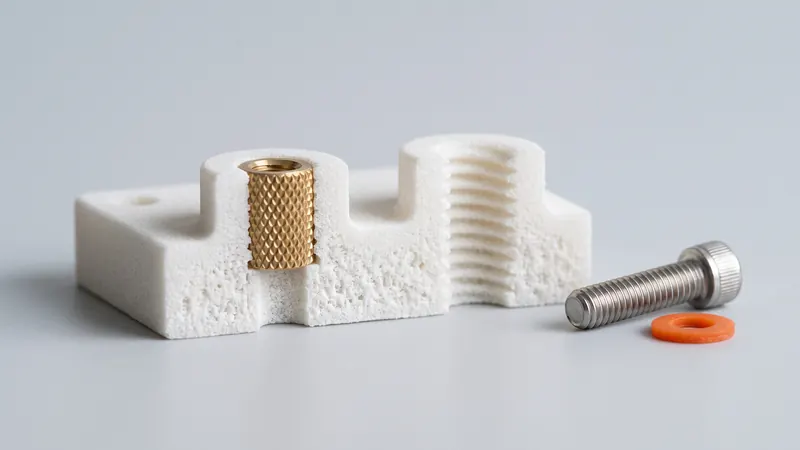
Szinte minden funkcionális alkatrész hozzá van csavarozva valamihez. A lézerszinterezett PA 12 esetében négy gyakori módja van a menetkialakításnak: nyomtatás, menetfúrás, fémbetét beolvasztása, vagy a csavar saját menetének kialakítása. Mindegyiknek megvan a maga helye. Ez az útmutató összehasonlítja ezeket, megmutatja, hogyan válasszon a terhelések és az összeszerelési ciklusok alapján, és felsorolja azokat a tervezési részleteket, amelyek eldöntik, hogy egy menet tart-e.
A négy lehetőség röviden
A műanyag alkatrészben lévő menetnek két feladata van: elviselni a csavar szorítóerejét, és túlélni a meghúzások és lazítások számát. A nejlon PA 12 szívós és tisztán megmunkálható, de puhább a fémnél, és állandó terhelés alatt kúszik. Ezért a helyes választás kevésbé magán a meneten múlik, mint inkább azon, hogyan használják a kötést.
| Lehetőség | Hogyan készül | Legjobb ehhez | Korlátok |
|---|---|---|---|
| Nyomtatott menet | CAD-ben modellezve és az alkatrésszel együtt nyomtatva | Nagy, durva menetek; kupakok, fedelek és beállítógombok; kevés összeszerelési ciklus | A finom és kis menetek felülete durva lesz; a menetoldalak ismételt használat során elkopnak |
| Vágott menet | A magfurat kinyomtatva, a menet kiszállítás után menetfúróval vágva | Kis és közepes metrikus menetek mérsékelt terheléssel | Kopik, ha a csavart gyakran meghúzzák; a szilárdságot a nejlon korlátozza |
| Menetformázó csavar | Sima furat kinyomtatva; egy műanyagokhoz való csavar kialakítja a saját menetét | Házak és burkolatok, gyors összeszerelés, alacsony költség | Korlátozott számú újra-összeszerelés; megfelelő rögzítőszemre van szükség |
| Melegen beágyazható betét | Recézett sárgaréz betét, amelyet kiszállítás után hővel préselnek be | Ismételt összeszerelés, nagyobb nyomaték, fém-fém menet | Szerszámot és megfelelő méretű furatot igényel; plusz egy lépés |
| Bepréselhető vagy terpesztő betét | Hő nélkül furatba préselt vagy terpesztett betét | Egyszerű helyszíni szerelés, mérsékelt terhelés | A legtöbb esetben kisebb kihúzóerő, mint a melegen bepréselhető betéteknél |
| Fészekanya | Az alkatrészben lévő hatszögletű fészek tartja a szabványos anyát | Nagy szorítóerő, egyszerű csere, nincs szükség szerszámra | Helyet igényel; a fészeknek hozzáférhetőnek kell lennie |
Ökölszabály: ha a csavart csak egyszer vagy néhányszor húzzák meg, általában elegendő egy menetfúrt menet vagy egy menetformázó csavar. Ha a kötést rendszeresen megbontják, rezgésnek van kitéve, vagy meghatározott nyomatékot igényel, használjon fémbetétet vagy fészekanyát.
Nyomtatott menetek
Az SLS nem igényel támasztékokat, így a belső és külső menetek bármilyen tájolásban nyomtathatók. A folyamat korlátai a rétegvastagság és a porfelület: az EOS 0.12 mm rétegeket ad meg az általunk használt PA 2200 Balance eljáráshoz, és a szinterezett körvonal melletti porszemcsék részben a felülethez tapadnak. A durva menetek jól nyomtathatók; a néhány milliméter alatti finom metrikus menetek elveszítik profiljukat, ezeket érdemesebb menetfúróval kialakítani.
- Részesítse előnyben a durva menetemelkedést és a nagy átmérőket. A palackkupakok, a kerek vagy trapéz profilok és a beállítócsavarok tipikus nyomtatott menetek.
- Hagyjon hézagot a menetoldalak között. A por tapadása miatt a belső menetek kissé szűkebbek, a külső menetek pedig kissé vastagabbak lesznek. A ±0.3 %-os (min ±0.3 mm) általános tűrés a menetekre is vonatkozik; lásd: SLS tűrések és hézagok.
- Alkalmazzon letörést a menet kezdeténél. A bevezető rész megkönnyíti a becsavarást, és megakadályozza az első, leggyengébb menet letörését.
- Szükség esetén hajtson át rajta egy menetfúrót vagy menetmetszőt. A nyomtatott menet a szállítás után menetfúróval megtisztítható, ami eltávolítja a szinterezett szemcséket a menetoldalakról.
- Ügyeljen a tájolásra. Az a menet, amelynek tengelye függőleges a nyomtatóban, kerekebb, mint a fekvő helyzetű. A nyomtatás előkészítése során a teljes nyomtatási feladat tájolását kiválasztják, így ha egy menet kritikus, jelezze azt a rendelés előtt.
Vágott menetek és menetformázó csavarok
Kis és közepes metrikus menetek esetén a legmegbízhatóbb megközelítés egy magfurat nyomtatása, majd a menet utólagos vágása. A PA 12 tisztán menetfúrható, és a menetoldalak simák lesznek. Vegye a magfurat méretét a menetfúró vagy a csavargyártó műanyagokra vonatkozó ajánlásából, tervezze meg a névleges méretre, és ne feledje, hogy a nyomtatott furatok kissé kisebbek lesznek a tervezettnél: a menetfúrás előtti gyors átfúrás a megfelelő átmérőjű fúróval határozott furatot eredményez.
A műanyagokhoz való menetformázó csavarokat pontosan erre a helyzetre találták ki: vágás helyett kiszorítják az anyagot, és jól tartanak a nejlonban. Használja a csavargyártó által ajánlott persely- és furatgeometriát; ez az ajánlás pontosan erre a csavar- és műanyagkombinációra vonatkozik.
Mindkét lehetőségnek ugyanaz a gyengéje: minden alkalommal, amikor a csavart eltávolítják és újra behelyezik, a nejlon menetoldal veszít a tartásából. Egy évente egyszer kinyitott burkolatnál ez nem számít. Egy naponta állított szerviznyílás vagy rögzítőelem esetén használjon betétet.
Melegen beágyazható betétek
A melegen beágyazható betétek recézett sárgaréz perselyek belső metrikus menettel. Egy fűtött hegy (egy megfelelő heggyel ellátott forrasztópáka vagy egy kis prés) felmelegíti a betétet, amelyet ezután egy kissé alulméretezett furatba nyomnak. A környező nejlon meglágyul, befolyik a recékbe és hornyokba, és lehűléskor rögzíti a betétet a kihúzás és elfordulás ellen. Az EOS 176 °C-os olvadáspontot ad meg a PA 2200 esetében, így az anyag olyan hőmérsékleten lágyul meg, amelyet egy szabványos forrasztóállomás könnyedén elér.
Miért működnek jól az SLS nejlonban
- A menet, amellyel a csavar érintkezik, sárgaréz, így az ismételt összeszerelés nem koptatja az alkatrészt.
- A PA 12 egy hőre lágyuló műanyag: lokálisan megolvad a betét körül, majd újra megszilárdul, ugyanúgy, mint a fröccsöntött alkatrészeknél.
- A szinterezett PA 12 elég sűrű ahhoz, hogy jól megtartsa a recézést, különösen szemcseszórás és polírozás után, amelyek tömörítik a felületet.
Hogyan tervezzük meg a furatot
- Kövesse a betétgyártó hőre lágyuló műanyagokra vonatkozó furatajánlását. A betétgyártók minden betétmérethez közzéteszik a furatátmérőt, a mélységet és gyakran a kúposságot is. Használja ezeket az értékeket névleges CAD méretként.
- Készítse a furatot mélyebbre, mint a betét. A megolvadt anyagnak valahová el kell folynia; egy túl sekély furat felül kinyomja azt.
- Hagyjon elég falvastagságot a persely körül a csapon. A vékony csap kidudorodik vagy megreped, amikor a perselyt bepréselik. Az, hogy mennyi anyag elegendő, a persely méretétől és a terheléstől függ.
- Tartsa távol a perselyeket a szélektől. A szabad szél közelében történő olvasztás deformálja azt.
- Nyomja egyenesen. Egy vezető vagy egy kis prés merőlegesen tartja a perselyt; a megdőlt persely a leggyakoribb telepítési hiba.
Alkatrészeinket perselyek nélkül szállítjuk: ezeket a szállítás és az esetleges festés után Önnek kell beszerelnie. A TCN folyékony festékekkel történő festés a nejlon felületi rétegét színezi, és nem képez bevonatot, így nem változtatja meg a furatot.
Bepréselhető perselyek, táguló perselyek és beágyazott anyák
A bepréselhető és táguló perselyek nem igényelnek hőt, ami praktikussá teszi őket a helyszíni összeszereléshez. A súrlódásra és a nejlon rugalmasságára támaszkodnak, így kihúzó- és nyomatékszilárdságuk általában alacsonyabb, mint egy azonos méretű, hővel beültetett perselyé; ellenőrizze a gyártó műanyagokra vonatkozó adatait. A fémmenetek javításából ismert spirális huzalmenet-betétek is beszerelhetők egy menetfúrt furatba a PA 12 anyagban, ha tartós fémmenetre van szükség kis helyen.
A beágyazott anya gyakran a legerősebb és legegyszerűbb megoldás: modellezzen egy hatszögletű zsebet kis hézaggal, ejtsen bele egy szabványos anyát, és húzza meg a másik oldalról. A szorítóerőt az anya felülete veszi fel nagy területen, nem pedig a nejlonban lévő menet. Hagyja nyitva a zsebet, hogy ki lehessen tisztítani belőle a port.
Tervezés terhelésre: mi számít a meneten túl
- Kúszás. A nejlon lassan ellazul állandó szorítóterhelés alatt, így a műanyagba erősen meghúzott csavar idővel elveszíti az előfeszítését. Használjon alátéteket vagy nagyobb felfekvő felületet, kerülje a túlhúzást, és ahol az előfeszítés számít, tegyen fémet a terhelési útvonalba (perselyek, hüvelyek vagy beágyazott anya).
- A rétegek iránya. Az EOS 48 MPa szakítószilárdságot ad meg a rétegeken belül és 42 MPa-t azokra merőlegesen a PA 2200 esetében, a szakadási nyúlás pedig 18 % a 4 %-kal szemben. Egy olyan csap, amelyet a nyomtatási feladat függőleges tengelye mentén húznak, gyengébb, mint egy a rétegsíkban terhelt.
- Bordázott csapok. Kösse a csavarcsapokat a közeli falakhoz bordákkal ahelyett, hogy szabadon hagyná őket; így sokkal jobban ellenállnak a csavar nyomatékának és a perselyek behelyezésének.
- Egyenletes falak. A nagyon vastag csapok jobban zsugorodnak, mint a körülöttük lévő falak. Egy kikönnyített alapú csap pontosabb; lásd az SLS tervezési irányelveket.
Döntési ellenőrzőlista
| Ha a kötés... | Kezdje ezzel |
|---|---|
| egyszer vagy csak párszor szerelik össze, kis terhelésű | Menetfúrt menet vagy menetformázó csavar |
| rendszeresen nyitják vagy gyakran állítják | Melegen beágyazható betét |
| nagy szorítóerőt visel el | Rögzített anya vagy átmenő csavar anyával |
| nagy, durva menetet igényel (kupak, gomb, fedél) | Nyomtatott menet |
| a helyszínen, hő nélkül kell összeszerelni | Bepréselhető vagy terpesztő betét |
| rezgésnek van kitéve | Fém betét és valamilyen menetbiztosító megoldás |
A pontos furatméretek, a kiemelkedések falvastagsága és a betétek hossza a betéttől, a csavartól, a terheléstől és a ciklusok számától függ. Találgatás helyett egyeztesse a tervezési szándékot a prototype.builders szakembereivel, akik ilyen kötéseket terveznek és tesztelnek prototípusokhoz és kis szériákhoz. A PA 12 anyagadatait a PA12 nejlon útmutató foglalja össze, a kialakítások árra gyakorolt hatását pedig az SLS 3D nyomtatás költségei.
Amikor a terv elkészült, töltse fel az azonnali SLS kalkulátorba: a furatok és a kiemelkedések árazása ugyanúgy történik, mint bármely más geometriáé, a betétek pedig nem növelik a nyomtatás költségét.
Gyakran ismételt kérdések
Lehet meneteket 3D nyomtatni SLS nejlonból?
Igen. Az SLS nem igényel támasztékokat, így a belső és külső menetek bármilyen tájolásban nyomtathatók. A durva menetek jól nyomtathatók; a kis, finom metrikus menetek elveszítik a profiljukat, ezért ezeket érdemesebb nyomtatás után menetfúróval kialakítani, vagy fém betéttel megoldani.
A melegen besajtolható betétek alkalmasak SLS PA 12 alkatrészekhez?
Igen. A PA 12 egy hőre lágyuló műanyag, amely lokálisan megolvad a felhevített sárgaréz betét körül, és lehűlve rögzíti azt. Használja a betét gyártója által a hőre lágyuló műanyagokhoz javasolt furatméretet, készítse a furatot mélyebbre, mint a betét, és hagyjon elegendő falvastagságot a kiemelkedés körül.
Menetet vágjak vagy betétet használjak?
Vágjon menetet, vagy használjon menetformázó csavart, ha a kötést csak egyszer vagy néhányszor szerelik össze. Használjon beolvasztható menetes betétet vagy rögzített anyát, ha a kötést rendszeresen megbontják, meghatározott nyomatékot igényel, vagy nagy szorítóerőt visel el.
Szerelnek be menetes betéteket?
Az alkatrészeket betétek nélkül szállítjuk. A beolvasztható és bepréselhető betéteket a szállítás után, az esetleges festés után kell beszerelni; a festés nem ad hozzá bevonatot, így nem változtatja meg a furatot.
Milyen furatméretet használjak egy beolvasztható betéthez PA 12 anyagban?
Használja a betét gyártójának hőre lágyuló műanyagokra vonatkozó ajánlását névleges CAD méretként, és először teszteljen egy alkatrészt. A furatméret, a persely falvastagsága és a betét hossza a betéttől és a terheléstől függ, ezért javasoljuk, hogy a kritikus kötéseket vizsgálja felül a prototype.builders csapattal.
Miért veszíti el az előfeszítését egy nejlon alkatrészben lévő csavar?
A nejlon állandó terhelés alatt kúszik, így a csavarfej alatti anyag lassan ellazul. Az alátétek, a nagyobb felfekvő felületek, a mérsékelt meghúzási nyomaték és a terhelési útvonalban lévő fém, például betétek vagy hüvelyek csökkentik ezt a hatást.
Kérjen azonnali árat
Töltsön fel STEP vagy STL fájlokat a kalkulátorba, és másodpercek alatt láthatja az alkatrészek árát: fehér Nylon PA 12, szemcseszórás és polírozás az árban, opcionális festés 61 színben, három szállítási sebesség. Innen elküldheti a rendelés előnézetét megerősítésre.
Más anyag, NDA vagy nagy széria? Írjon nekünk. Tervezési segítségért és prototípus-fejlesztésért lásd: prototype.builders.
Kérjen azonnali árat