
Filettature e inserti filettati nel nylon SLS: stampati, maschiati o inseriti a caldo?
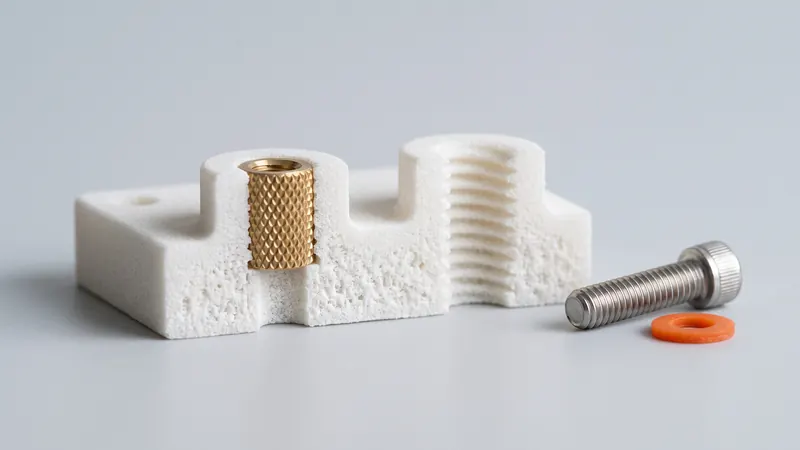
Quasi ogni parte funzionale è avvitata a qualcosa. Nel PA 12 sinterizzato al laser ci sono quattro modi comuni per ottenere una filettatura: stamparla, maschiarla, fondere un inserto metallico o lasciare che la vite formi la propria filettatura. Ognuno ha il suo scopo. Questa guida li confronta, mostra come scegliere in base ai Vostri carichi e cicli di assemblaggio, ed elenca i dettagli di progettazione che decidono se una filettatura tiene.
Le quattro opzioni in sintesi
Una filettatura in una parte di plastica ha due compiti: sopportare il carico di serraggio della vite e sopravvivere al numero di volte in cui viene stretta e allentata. Il nylon PA 12 è resistente e si lavora in modo pulito, ma è più morbido del metallo e si deforma sotto un carico costante. Ecco perché la scelta giusta dipende meno dalla filettatura in sé che da come viene utilizzato il giunto.
| Opzione | Come viene realizzata | Ideale per | Limiti |
|---|---|---|---|
| Filettatura stampata | Modellata in CAD e stampata con la parte | Filettature grandi e a passo grosso; tappi, coperchi e manopole di regolazione; pochi cicli di assemblaggio | Le filettature fini e piccole risultano ruvide; i fianchi si usurano con l'uso ripetuto |
| Filettatura maschiata | Foro di base stampato, filettatura realizzata con un maschio dopo la consegna | Filettature metriche piccole e medie con carichi moderati | Si usura se la vite viene serrata spesso; resistenza limitata dal nylon |
| Vite autofilettante | Foro liscio stampato; una vite per plastica forma la propria filettatura | Alloggiamenti e coperchi, assemblaggio rapido, basso costo | Numero limitato di riassemblaggi; necessita di una sede adeguata |
| Inserto a caldo | Inserto in ottone zigrinato inserito a pressione a caldo dopo la consegna | Assemblaggio ripetuto, coppia più elevata, filettatura metallo su metallo | Richiede uno strumento e un foro delle dimensioni corrette; un passaggio in più |
| Inserto a pressione o a espansione | Inserto premuto o espanso in un foro senza calore | Semplice assemblaggio sul campo, carichi moderati | Resistenza all'estrazione inferiore rispetto agli inserti inseriti a caldo nella maggior parte dei casi |
| Dado prigioniero | Una tasca esagonale nella parte trattiene un dado standard | Elevati carichi di serraggio, facile sostituzione, nessuno strumento necessario | Richiede spazio; la tasca deve essere accessibile |
Una regola generale: se la vite viene serrata una o poche volte, di solito è sufficiente una filettatura maschiata o una vite autofilettante. Se il giunto viene aperto regolarmente, è soggetto a vibrazioni o richiede una coppia definita, utilizzi un inserto metallico o un dado prigioniero.
Filettature stampate
SLS non richiede supporti, quindi le filettature interne ed esterne possono essere stampate in qualsiasi orientamento. I limiti del processo sono lo spessore dello strato e la superficie della polvere: EOS indica strati da 0.12 mm per il processo PA 2200 Balance che utilizziamo, e i granelli di polvere vicini al contorno sinterizzato si attaccano in parte alla superficie. Le filettature a passo grosso si stampano bene; le filettature metriche fini al di sotto di pochi millimetri perdono il loro profilo ed è meglio maschiarle.
- Preferisca passi grossi e grandi diametri. Tappi a bottiglia, profili rotondi o trapezoidali e viti di regolazione sono tipiche filettature stampate.
- Aggiunga gioco tra i fianchi. L'adesione della polvere rende le filettature interne leggermente più strette e quelle esterne leggermente più spesse. La tolleranza generale di ±0.3 % (min ±0.3 mm) si applica anche alle filettature; veda Tolleranze e giochi SLS.
- Smussi l'inizio della filettatura. Un invito facilita l'innesto e impedisce che il primo giro, il più debole, si rompa.
- Se necessario, passi un maschio o una filiera. Una filettatura stampata può essere pulita con un maschio dopo la consegna, il che rimuove i grani sinterizzati dai fianchi.
- Faccia attenzione all'orientamento. Una filettatura il cui asse è verticale nella stampante è più rotonda di una disposta in piano. La preparazione della stampa sceglie l'orientamento per l'intero lavoro di stampa, quindi se una filettatura è critica, lo segnali prima di ordinare.
Filettature maschiate e viti autofilettanti
Per filettature metriche piccole e medie, l'approccio più affidabile è stampare un preforo e tagliare la filettatura in seguito. Il PA 12 si maschia in modo pulito e i fianchi del filetto risultano lisci. Prenda la dimensione del preforo dalle raccomandazioni del produttore del maschio o della vite per le plastiche, lo progetti alla dimensione nominale e ricordi che i fori stampati risultano leggermente più piccoli rispetto al progetto: un rapido passaggio con una punta da trapano del diametro giusto prima della maschiatura fornisce un foro definito.
Le viti autofilettanti per plastiche sono realizzate per questa situazione: spostano il materiale invece di tagliarlo e tengono bene nel nylon. Usi la geometria del mozzo e del foro raccomandata dal produttore della vite; tale raccomandazione esiste esattamente per questa combinazione di vite e plastica.
Entrambe le opzioni hanno la stessa debolezza: ogni volta che la vite viene rimossa e reinserita, il fianco in nylon perde parte della sua presa. Per una copertura che viene aperta una volta all'anno questo non ha importanza. Per uno sportello di ispezione o un dispositivo che viene regolato quotidianamente, usi un inserto.
Inserti a caldo
Gli inserti a caldo sono boccole in ottone zigrinato con una filettatura metrica interna. Una punta riscaldata (un saldatore con una punta adatta o una piccola pressa) riscalda l'inserto, che viene poi premuto in un foro leggermente sottodimensionato. Il nylon circostante si ammorbidisce, fluisce nelle zigrinature e nelle scanalature e blocca l'inserto contro l'estrazione e la rotazione quando si raffredda. EOS indica un punto di fusione di 176 °C per il PA 2200, quindi il materiale si ammorbidisce a temperature che una stazione saldante standard raggiunge facilmente.
Perché funzionano bene nel nylon SLS
- La filettatura in cui entra la vite è in ottone, quindi il montaggio ripetuto non usura il pezzo.
- Il PA 12 è un termoplastico: fonde localmente attorno all'inserto e si risolidifica, nello stesso modo in cui avviene nelle parti stampate.
- Il PA 12 sinterizzato è abbastanza denso da trattenere bene la zigrinatura, specialmente dopo la perlatura e la lucidatura, che compattano la superficie.
Come progettare il foro
- Segua le raccomandazioni del produttore dell'inserto per i fori nei termoplastici. I produttori di inserti pubblicano il diametro del foro, la profondità e spesso una conicità per ogni dimensione di inserto. Usi questi valori come dimensione CAD nominale.
- Realizzi il foro più profondo dell'inserto. Il materiale fuso ha bisogno di spazio in cui defluire; un foro troppo poco profondo lo spinge fuori dalla parte superiore.
- Lasci alla sede abbastanza parete attorno all'inserto. Una sede sottile si gonfia o si crepa quando l'inserto viene inserito a pressione. La quantità di materiale sufficiente dipende dalle dimensioni dell'inserto e dai carichi.
- Tenga gli inserti lontani dai bordi. La fusione vicino a un bordo libero lo deforma.
- Prema in modo dritto. Una guida o una piccola pressa mantiene l'inserto perpendicolare; un inserto inclinato è l'errore di installazione più comune.
Le nostre parti vengono consegnate senza inserti: li installi dopo la consegna, dopo l'eventuale tintura. La tintura con coloranti liquidi TCN colora lo strato superficiale del nylon e non aggiunge alcun rivestimento, quindi non modifica il foro.
Inserti a pressione, inserti a espansione e dadi prigionieri
Gli inserti a pressione e a espansione non necessitano di calore, il che li rende pratici per l'assemblaggio in loco. Si basano sull'attrito e sull'elasticità del nylon, quindi la loro resistenza all'estrazione e alla torsione è solitamente inferiore a quella di un inserto inserito a caldo delle stesse dimensioni; controlli i dati del produttore per la plastica. Gli inserti filettati a filo elicoidale, noti per la riparazione di filettature metalliche, possono anche essere installati in un foro maschiato in PA 12 quando è necessaria una filettatura metallica resistente in uno spazio ridotto.
Un dado prigioniero è spesso la soluzione più robusta e semplice: modelli una tasca esagonale con un po' di gioco, inserisca un dado standard e stringa dall'altro lato. La forza di serraggio è supportata dalla faccia del dado su un'ampia area, non da una filettatura nel nylon. Lasci la tasca aperta in modo che possa essere pulita dalla polvere.
Progettare per il carico: cosa conta oltre la filettatura
- Scorrimento viscoso (Creep). Il nylon si rilassa lentamente sotto un carico di serraggio costante, quindi una vite serrata con forza nella plastica perde precarico nel tempo. Utilizzi rondelle o una superficie di appoggio più ampia, eviti di stringere eccessivamente e, dove il precarico è importante, inserisca del metallo nel percorso del carico (inserti, manicotti o un dado prigioniero).
- Direzione dei layer. EOS indica una resistenza alla trazione di 48 MPa all'interno dei layer e di 42 MPa attraverso di essi per il PA 2200, e un allungamento a rottura del 18 % contro il 4 %. Una sede che viene tirata lungo l'asse verticale del processo di stampa è più debole di una caricata nel piano dei layer.
- Sedi con nervature. Colleghi le sedi delle viti alle pareti vicine con delle nervature invece di lasciarle libere; resisteranno molto meglio alla torsione della vite e all'inserimento degli inserti.
- Pareti uniformi. Le sedi molto spesse si restringono più delle pareti circostanti. Una sede con una base svuotata è più precisa; consulti le linee guida per la progettazione SLS.
Checklist decisionale
| Se il Suo giunto... | Inizi con |
|---|---|
| viene assemblato una o poche volte, a basso carico | Filettatura maschiata o vite autofilettante |
| viene aperto regolarmente o regolato spesso | Inserto a caldo |
| sopporta un elevato carico di serraggio | Dado prigioniero o bullone passante con dado |
| necessita di una filettatura grande e a passo grosso (tappo, manopola, coperchio) | Filettatura stampata |
| deve essere assemblato in loco senza calore | Inserto a pressione o a espansione |
| è soggetto a vibrazioni | Inserto metallico più una misura frenafiletti |
Le dimensioni esatte dei fori, le pareti delle borchie e le lunghezze degli inserti dipendono dall'inserto, dalla vite, dai carichi e dal numero di cicli. Invece di tirare a indovinare, riveda l'intento progettuale con gli specialisti di prototype.builders, che progettano e testano tali giunzioni per prototipi e piccole serie. I dati sui materiali per il PA 12 sono riassunti nella guida al nylon PA12, e l'effetto delle caratteristiche sul prezzo nel costo della stampa 3D SLS.
Quando il progetto è pronto, lo carichi sul calcolatore SLS istantaneo: fori e borchie vengono prezzati come qualsiasi altra geometria e gli inserti non aggiungono nulla alla stampa.
Domande frequenti
È possibile stampare in 3D filettature nel nylon SLS?
Sì. La tecnologia SLS non necessita di supporti, quindi le filettature interne ed esterne possono essere stampate in qualsiasi orientamento. Le filettature a passo grosso si stampano bene; le filettature metriche piccole e fini perdono il loro profilo ed è meglio maschiarle dopo la stampa o supportarle con un inserto metallico.
Gli inserti a caldo sono adatti per le parti in SLS PA 12?
Sì. Il PA 12 è un materiale termoplastico che fonde localmente attorno a un inserto in ottone riscaldato e lo blocca quando si raffredda. Utilizzi la dimensione del foro raccomandata dal produttore dell'inserto per i materiali termoplastici, realizzi il foro più profondo dell'inserto e fornisca alla borchia una parete sufficiente attorno ad esso.
Dovrei maschiare una filettatura o usare un inserto?
Maschi la filettatura, o utilizzi una vite autofilettante, quando la giunzione viene assemblata una o poche volte. Utilizzi un inserto a caldo o un dado prigioniero quando la giunzione viene aperta regolarmente, necessita di una coppia definita o sopporta un elevato carico di serraggio.
Installate inserti filettati?
Le parti vengono consegnate senza inserti. Gli inserti a caldo e a pressione vengono installati dopo la consegna, dopo l'eventuale tintura; la tintura non aggiunge un rivestimento, quindi non modifica il foro.
Quale dimensione del foro dovrei usare per un inserto a caldo in PA 12?
Utilizzi la raccomandazione del produttore dell'inserto per i materiali termoplastici come dimensione nominale CAD e testi prima una parte. La dimensione del foro, la parete della borchia e la lunghezza dell'inserto dipendono dall'inserto e dai carichi, quindi raccomandiamo di rivedere le giunzioni critiche con prototype.builders.
Perché una vite in una parte in nylon perde il suo precarico?
Il nylon è soggetto a scorrimento viscoso sotto un carico costante, quindi il materiale sotto la testa della vite si rilassa lentamente. Rondelle, superfici di appoggio più ampie, una coppia di serraggio moderata e la presenza di metallo nel percorso del carico, come inserti o boccole, riducono l'effetto.
Ottenete un prezzo istantaneo
Carichi i file STEP o STL nel calcolatore e veda il prezzo dei Suoi pezzi in pochi secondi: Nylon PA 12 bianco, perlatura e lucidatura incluse, tintura opzionale in 61 colori, tre velocità di consegna. Da lì potrà inviare l'anteprima dell'ordine per conferma.
Un altro materiale, un NDA o una grande serie? Ci scriva. Per assistenza nella progettazione e sviluppo di prototipi, consulti prototype.builders.
Ottenete un prezzo istantaneo