
Roscas e insertos roscados en nailon SLS: ¿impresos, roscados o fijados por calor?
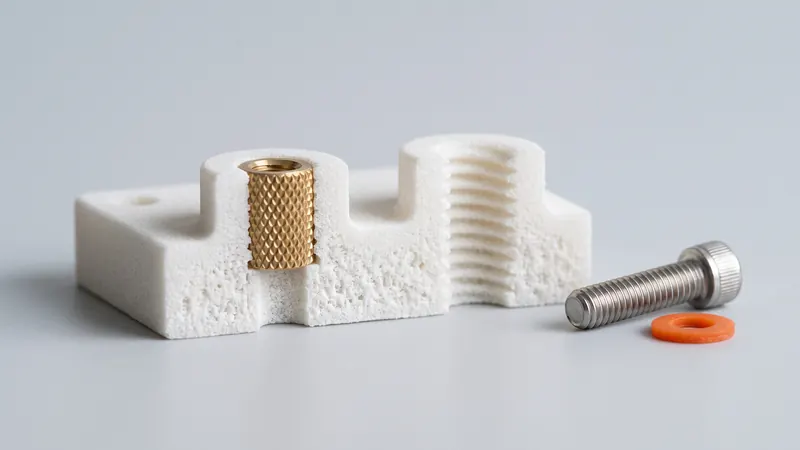
Casi todas las piezas funcionales van atornilladas a algo. En PA 12 sinterizado por láser hay cuatro formas comunes de obtener una rosca: imprimirla, roscarla con un macho, fundir un inserto de metal o dejar que el tornillo forme su propia rosca. Cada una tiene su lugar. Esta guía las compara, muestra cómo elegir según sus cargas y ciclos de ensamblaje, y enumera los detalles de diseño que deciden si una rosca resiste.
Las cuatro opciones de un vistazo
Una rosca en una pieza de plástico tiene dos trabajos: soportar la carga de sujeción del tornillo y sobrevivir al número de veces que se aprieta y afloja. El nailon PA 12 es resistente y se mecaniza limpiamente, pero es más blando que el metal y cede bajo una carga constante. Es por eso que la elección correcta depende menos de la rosca en sí que de cómo se utiliza la unión.
| Opción | Cómo se hace | Mejor para | Límites |
|---|---|---|---|
| Rosca impresa | Modelada en CAD e impresa con la pieza | Roscas grandes y gruesas; tapas, cubiertas y perillas de ajuste; pocos ciclos de ensamblaje | Las roscas finas y pequeñas salen ásperas; los flancos se desgastan con el uso repetido |
| Rosca hecha con macho | Agujero central impreso, rosca cortada con un macho después de la entrega | Roscas métricas pequeñas y medianas con cargas moderadas | Se desgasta si el tornillo se aprieta a menudo; resistencia limitada por el nylon |
| Tornillo formador de rosca | Agujero liso impreso; un tornillo para plásticos forma su propia rosca | Carcasas y cubiertas, ensamblaje rápido, bajo costo | Número limitado de reensamblajes; necesita un saliente adecuado |
| Inserto térmico | Inserto de latón moleteado introducido a presión con calor después de la entrega | Ensamblaje repetido, mayor par de apriete, rosca de metal a metal | Requiere una herramienta y un orificio del tamaño correcto; un paso más |
| Inserto a presión o de expansión | Inserto presionado o expandido en un orificio sin calor | Montaje sencillo en campo, cargas moderadas | Menor resistencia a la extracción que los insertos térmicos en la mayoría de los casos |
| Tuerca cautiva | Un hueco hexagonal en la pieza sujeta una tuerca estándar | Altas cargas de sujeción, fácil reemplazo, sin herramientas | Requiere espacio; el hueco debe ser accesible |
Una regla general: si el tornillo se aprieta una o unas pocas veces, un orificio roscado o un tornillo autorroscante suele ser suficiente. Si la unión se abre con regularidad, soporta vibraciones o requiere un par de apriete definido, utilice un inserto metálico o una tuerca cautiva.
Roscas impresas
SLS no necesita soportes, por lo que las roscas internas y externas se pueden imprimir en cualquier orientación. Los límites del proceso son el grosor de la capa y la superficie del polvo: EOS indica capas de 0.12 mm para el proceso PA 2200 Balance que utilizamos, y los granos de polvo junto al contorno sinterizado se adhieren parcialmente a la superficie. Las roscas gruesas se imprimen bien; las roscas métricas finas por debajo de unos pocos milímetros pierden su perfil y es mejor roscarlas con un macho.
- Prefiera pasos gruesos y diámetros grandes. Las tapas tipo botella, los perfiles redondos o trapezoidales y los tornillos de ajuste son roscas impresas típicas.
- Añada holgura entre los flancos. La adhesión del polvo hace que las roscas internas sean ligeramente más estrechas y las externas ligeramente más gruesas. La tolerancia general de ±0.3 % (mín. ±0.3 mm) también se aplica a las roscas; consulte Tolerancias y holguras de SLS.
- Bisele el inicio de la rosca. Una entrada facilita el acoplamiento y evita que la primera vuelta, que es la más débil, se rompa.
- Pase un macho o una terraja si es necesario. Una rosca impresa se puede limpiar con un macho de roscar después de la entrega, lo que elimina los granos sinterizados de los flancos.
- Tenga en cuenta la orientación. Una rosca cuyo eje es vertical en la impresora es más redonda que una que está plana. La preparación de la impresión elige la orientación para todo el trabajo de impresión, por lo que si una rosca es crítica, menciónelo antes de realizar su pedido.
Roscas mecanizadas con macho y tornillos formadores de rosca
Para roscas métricas pequeñas y medianas, el enfoque más confiable es imprimir un orificio central y tallar la rosca después. El PA 12 se rosca limpiamente y los flancos de la rosca quedan lisos. Tome el tamaño del orificio central de la recomendación del fabricante del macho o del tornillo para plásticos, diséñelo al tamaño nominal y recuerde que los orificios impresos resultan ligeramente más pequeños de lo diseñado: una pasada rápida con una broca del diámetro correcto antes de roscar proporciona un orificio definido.
Los tornillos formadores de rosca para plásticos están hechos para esta situación: desplazan el material en lugar de cortarlo y se sujetan bien en el nailon. Utilice la geometría del saliente y del orificio recomendada por el fabricante del tornillo; esa recomendación existe exactamente para esta combinación de tornillo y plástico.
Ambas opciones tienen la misma debilidad: cada vez que se quita y se vuelve a insertar el tornillo, el flanco de nailon pierde parte de su agarre. Para una cubierta que se abre una vez al año, esto no importa. Para una escotilla de servicio o un accesorio que se ajusta a diario, utilice un inserto.
Insertos térmicos
Los insertos térmicos son casquillos de latón moleteados con una rosca métrica interna. Una punta caliente (un soldador con una punta adecuada o una pequeña prensa) calienta el inserto, que luego se presiona en un orificio ligeramente más pequeño. El nailon circundante se ablanda, fluye hacia los moleteados y ranuras y bloquea el inserto contra la extracción y la rotación cuando se enfría. EOS indica un punto de fusión de 176 °C para el PA 2200, por lo que el material se ablanda a temperaturas que una estación de soldadura estándar alcanza fácilmente.
Por qué funcionan bien en el nailon SLS
- La rosca que entra en contacto con el tornillo es de latón, por lo que el montaje repetido no desgasta la pieza.
- El PA 12 es un termoplástico: se funde localmente alrededor del inserto y se vuelve a solidificar, de la misma manera que lo hace en las piezas moldeadas.
- El PA 12 sinterizado es lo suficientemente denso como para sujetar bien el moleteado, especialmente después del granallado y pulido, que compactan la superficie.
Cómo diseñar el orificio
- Siga la recomendación de orificio del fabricante del inserto para termoplásticos. Los fabricantes de insertos publican el diámetro del orificio, la profundidad y, a menudo, la conicidad para cada tamaño de inserto. Utilice esos valores como la dimensión nominal CAD.
- Haga el orificio más profundo que el inserto. El material fundido necesita un lugar adonde ir; un orificio demasiado poco profundo lo empuja hacia afuera por la parte superior.
- Deje suficiente pared en el saliente alrededor del inserto. Un saliente delgado se abulta o se agrieta cuando se presiona el inserto. La cantidad de material suficiente depende del tamaño del inserto y de las cargas.
- Mantenga los insertos alejados de los bordes. La fusión cerca de un borde libre lo deforma.
- Presione en línea recta. Una guía o una pequeña prensa mantiene el inserto perpendicular; un inserto inclinado es el error de instalación más común.
Nuestras piezas se entregan sin insertos: usted los instala después de la entrega, después de cualquier teñido. El teñido con tintes líquidos TCN colorea la capa superficial del nailon y no añade ningún recubrimiento, por lo que no altera el orificio.
Insertos a presión, insertos de expansión y tuercas cautivas
Los insertos a presión y de expansión no necesitan calor, lo que los hace prácticos para el ensamblaje en el lugar. Dependen de la fricción y de la elasticidad del nailon, por lo que su resistencia a la extracción y al torque suele ser menor que la de un inserto insertado por calor del mismo tamaño; consulte los datos del fabricante para plásticos. Los insertos de rosca de alambre helicoidal, conocidos por la reparación de roscas metálicas, también se pueden instalar en un orificio roscado en PA 12 cuando se necesita una rosca metálica duradera en un espacio reducido.
Una tuerca cautiva suele ser la solución más fuerte y sencilla: modele un hueco hexagonal con un poco de holgura, coloque una tuerca estándar y apriete desde el otro lado. La fuerza de sujeción es soportada por la cara de la tuerca sobre un área grande, no por una rosca en el nailon. Deje el hueco abierto para que se pueda limpiar de polvo.
Diseño para la carga: lo que importa más allá de la rosca
- Fluencia. El nailon se relaja lentamente bajo una carga de sujeción constante, por lo que un tornillo apretado fuertemente en el plástico pierde precarga con el tiempo. Utilice arandelas o una cara de apoyo más grande, evite apretar en exceso y, donde la precarga sea importante, coloque metal en la trayectoria de la carga (insertos, manguitos o una tuerca cautiva).
- Dirección de las capas. EOS indica una resistencia a la tracción de 48 MPa dentro de las capas y 42 MPa a través de ellas para PA 2200, y un alargamiento a la rotura del 18 % frente al 4 %. Un saliente que se tracciona a lo largo del eje vertical del trabajo de impresión es más débil que uno cargado en el plano de la capa.
- Salientes con nervaduras. Una los salientes de los tornillos a las paredes cercanas con nervaduras en lugar de dejarlos libres; resistirán mucho mejor el torque del tornillo y la instalación de los insertos.
- Paredes uniformes. Los salientes muy gruesos se encogen más que las paredes a su alrededor. Un saliente con una base ahuecada es más preciso; consulte las pautas de diseño de SLS.
Lista de verificación de decisiones
| Si su unión... | Comience con |
|---|---|
| se ensambla una o unas pocas veces, carga baja | Rosca tallada o tornillo autorroscante |
| se abre regularmente o se ajusta con frecuencia | Inserto térmico |
| soporta una alta carga de sujeción | Tuerca cautiva o perno pasante con tuerca |
| necesita una rosca grande y gruesa (tapa, perilla, cubierta) | Rosca impresa |
| debe ensamblarse in situ sin calor | Inserto a presión o de expansión |
| está sometido a vibración | Inserto de metal más una medida de fijación de roscas |
Los tamaños exactos de los orificios, las paredes de los salientes y las longitudes de los insertos dependen del inserto, el tornillo, las cargas y el número de ciclos. En lugar de adivinar, revise la intención del diseño con los especialistas en prototype.builders, quienes diseñan y prueban este tipo de uniones para prototipos y series pequeñas. Los datos del material para PA 12 se resumen en la guía de nailon PA12, y el efecto de las características en el precio en costo de impresión 3D SLS.
Cuando el diseño esté listo, súbalo a la calculadora instantánea de SLS: los orificios y los salientes se cotizan como cualquier otra geometría, y los insertos no añaden nada a la impresión.
Preguntas frecuentes
¿Puede imprimir roscas en 3D en nailon SLS?
Sí. SLS no necesita soportes, por lo que las roscas internas y externas se pueden imprimir en cualquier orientación. Las roscas gruesas se imprimen bien; las roscas métricas pequeñas y finas pierden su perfil y es mejor tallarlas después de la impresión o soportarlas con un inserto de metal.
¿Son adecuados los insertos termofijados para las piezas de SLS PA 12?
Sí. PA 12 es un termoplástico que se funde localmente alrededor de un inserto de latón calentado y lo fija cuando se enfría. Utilice el tamaño de orificio que recomienda el fabricante del inserto para termoplásticos, haga el orificio más profundo que el inserto y dele al saliente suficiente pared a su alrededor.
¿Debería hacer una rosca o usar un inserto?
Haga la rosca, o utilice un tornillo autorroscante, cuando la unión se ensamble una o unas pocas veces. Utilice un inserto térmico o una tuerca cautiva cuando la unión se abra con regularidad, necesite un par de apriete definido o soporte una alta carga de sujeción.
¿Instalan insertos roscados?
Las piezas se entregan sin insertos. Los insertos térmicos y a presión se instalan después de la entrega, después de cualquier teñido; el teñido no añade un recubrimiento, por lo que no altera el orificio.
¿Qué tamaño de orificio debo usar para un inserto térmico en PA 12?
Utilice la recomendación del fabricante del inserto para termoplásticos como tamaño nominal en el CAD y pruebe una pieza primero. El tamaño del orificio, la pared del saliente y la longitud del inserto dependen del inserto y de las cargas, por lo que le recomendamos revisar las uniones críticas con prototype.builders.
¿Por qué un tornillo en una pieza de nailon pierde su precarga?
El nailon sufre fluencia bajo una carga constante, por lo que el material bajo la cabeza del tornillo se relaja lentamente. Las arandelas, las caras de apoyo más grandes, un par de apriete moderado y el metal en la trayectoria de la carga, como insertos o casquillos, reducen el efecto.
Obtenga un precio instantáneo
Suba archivos STEP o STL a la calculadora y vea el precio de sus piezas en segundos: Nylon PA 12 blanco, granallado y pulido incluidos, teñido opcional en 61 colores, tres velocidades de entrega. Desde allí, usted envía la vista previa del pedido para su confirmación.
¿Otro material, un NDA o una serie grande? Escríbanos. Para obtener ayuda con el diseño y el desarrollo de prototipos, consulte prototype.builders.
Obtenga un precio instantáneo