
Gewinde und Gewindeeinsätze im SLS 3D-Druck: gedruckt, geschnitten oder eingeschmolzen?
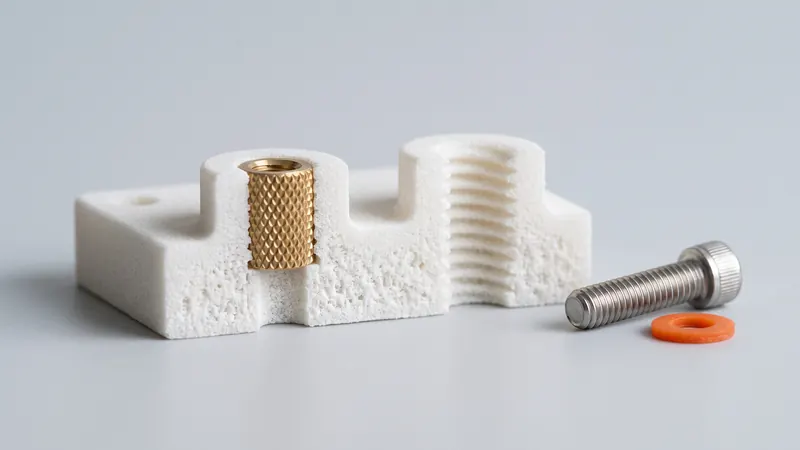
Fast jedes Funktionsteil wird irgendwo angeschraubt. Bei lasergesintertem PA 12 gibt es vier gängige Wege zum Gewinde: mitdrucken, nachschneiden, einen metallischen Gewindeeinsatz einschmelzen oder die Schraube ihr Gewinde selbst formen lassen. Jeder hat seinen Platz. Dieser Leitfaden vergleicht die Varianten, zeigt die Auswahl nach Belastung und Montagezyklen und nennt die Konstruktionsdetails, die über den Halt eines Gewindes entscheiden.
Die vier Optionen auf einen Blick
Ein Gewinde in einem Kunststoffteil hat zwei Aufgaben: die Klemmkraft der Schraube zu tragen und die Anzahl der Anzieh- und Lösevorgänge zu überstehen. Nylon PA 12 ist zäh und lässt sich sauber bearbeiten, aber es ist weicher als Metall und kriecht unter konstanter Belastung. Deshalb hängt die richtige Wahl weniger vom Gewinde selbst ab, als vielmehr davon, wie die Verbindung genutzt wird.
| Option | Herstellung | Am besten für | Grenzen |
|---|---|---|---|
| Gedrucktes Gewinde | Im CAD modelliert und mit dem Teil gedruckt | Große, grobe Gewinde; Kappen, Deckel und Einstellknöpfe; wenige Montagezyklen | Feine und kleine Gewinde werden rau; Flanken verschleißen bei wiederholtem Gebrauch |
| Geschnittenes Gewinde | Kernloch gedruckt, Gewinde nach der Lieferung mit einem Gewindebohrer geschnitten | Kleine und mittlere metrische Gewinde mit mäßigen Belastungen | Verschleißt, wenn die Schraube oft angezogen wird; Festigkeit durch das Nylon begrenzt |
| Gewindeformende Schraube | Einfaches Loch gedruckt; eine Schraube für Kunststoffe formt ihr eigenes Gewinde | Gehäuse und Abdeckungen, schnelle Montage, geringe Kosten | Begrenzte Anzahl an Wiedermontagen; benötigt einen geeigneten Schraubdom |
| Gewindeeinsatz zum Einschmelzen | Gerändelter Messingeinsatz, der nach der Lieferung unter Hitze eingepresst wird | Wiederholte Montage, höheres Drehmoment, Metall-auf-Metall-Gewinde | Benötigt ein Werkzeug und ein Loch in der richtigen Größe; ein zusätzlicher Arbeitsschritt |
| Einpress- oder Spreizeinsatz | Einsatz, der ohne Hitze in ein Loch gepresst oder gespreizt wird | Einfache Montage vor Ort, moderate Belastungen | In den meisten Fällen geringere Auszugsfestigkeit als bei Gewindeeinsätzen zum Einschmelzen |
| Einlegemutter | Sechskanttasche im Bauteil hält eine Standardmutter | Hohe Klemmkräfte, einfacher Austausch, keine Werkzeuge | Benötigt Platz; die Aussparung muss zugänglich sein |
Faustregel: Wird die Schraube nur einmal oder wenige Male angezogen, reicht meist ein geschnittenes Gewinde oder eine gewindeformende Schraube. Wird die Verbindung regelmäßig geöffnet, ist sie Vibrationen ausgesetzt oder braucht sie ein definiertes Anzugsmoment, verwenden Sie einen Metalleinsatz oder eine Einlegemutter.
Gedruckte Gewinde
SLS benötigt keine Stützstrukturen, sodass Innen- und Außengewinde in jeder Ausrichtung gedruckt werden können. Die Prozessgrenzen sind die Schichtdicke und die Pulveroberfläche: EOS gibt 0,12 mm Schichten für den von uns verwendeten PA 2200 Balance-Prozess an, und Pulverkörner neben der gesinterten Kontur haften teilweise an der Oberfläche. Grobe Gewinde lassen sich gut drucken; feine metrische Gewinde unter wenigen Millimetern verlieren ihr Profil und sollten besser geschnitten werden.
- Bevorzugen Sie grobe Steigungen und große Durchmesser. Flaschenverschlüsse, Rund- oder Trapezprofile und Einstellschrauben sind typische gedruckte Gewinde.
- Fügen Sie Spiel zwischen den Flanken hinzu. Durch die Pulverhaftung werden Innengewinde etwas enger und Außengewinde etwas dicker. Die allgemeine Toleranz von ±0,3 % (min. ±0,3 mm) gilt auch für Gewinde; siehe SLS-Toleranzen und -Spiele.
- Fasen Sie den Gewindeanfang an. Eine Einführschräge erleichtert das Einschrauben und verhindert, dass der erste, schwächste Gewindegang abbricht.
- Schneiden Sie bei Bedarf mit einem Gewindebohrer oder Schneideisen nach. Ein gedrucktes Gewinde kann nach der Lieferung mit einem Gewindebohrer gereinigt werden, was gesinterte Körner von den Flanken entfernt.
- Beachten Sie die Ausrichtung. Ein Gewinde, dessen Achse im Drucker vertikal steht, wird runder als ein flach liegendes. Die Druckvorbereitung wählt die Ausrichtung für den gesamten Druckauftrag. Wenn also ein Gewinde kritisch ist, erwähnen Sie dies, bevor Sie bestellen.
Geschnittene Gewinde und gewindeformende Schrauben
Für kleine und mittlere metrische Gewinde ist der zuverlässigste Ansatz, ein Kernloch zu drucken und das Gewinde nachträglich zu schneiden. PA 12 lässt sich sauber schneiden und die Gewindeflanken werden glatt. Entnehmen Sie die Kernlochgröße der Empfehlung des Gewindebohrer- oder Schraubenherstellers für Kunststoffe, konstruieren Sie es auf Nennmaß und denken Sie daran, dass gedruckte Löcher etwas kleiner ausfallen als konstruiert: Ein kurzer Durchgang mit einem Bohrer des richtigen Durchmessers vor dem Gewindeschneiden sorgt für ein definiertes Loch.
Gewindeformende Schrauben für Kunststoffe sind für diese Situation gemacht: Sie verdrängen das Material, anstatt es zu schneiden, und halten gut in Nylon. Verwenden Sie die vom Schraubenhersteller empfohlene Geometrie für den Schraubdom und das Loch; diese Empfehlung existiert für genau diese Kombination aus Schraube und Kunststoff.
Beide Optionen haben dieselbe Schwäche: Jedes Mal, wenn die Schraube entfernt und wieder eingesetzt wird, verliert die Nylonflanke etwas an Halt. Für eine Abdeckung, die einmal im Jahr geöffnet wird, spielt das keine Rolle. Für eine Wartungsklappe oder eine Vorrichtung, die täglich verstellt wird, verwenden Sie einen Einsatz.
Gewindeeinsätze zum Einschmelzen (Einschmelzmuttern)
Gewindeeinsätze zum Einschmelzen, auch Einschmelzmuttern oder Heat-Set-Einsätze genannt, sind gerändelte Messingbuchsen mit einem metrischen Innengewinde. Eine beheizte Spitze (ein Lötkolben mit passender Spitze oder eine kleine Presse) erwärmt den Einsatz, der dann in ein leicht unterdimensioniertes Loch gedrückt wird. Das umgebende Nylon wird weich, fließt in die Rändelungen und Rillen und sichert den Einsatz beim Abkühlen gegen Herausziehen und Verdrehen. EOS gibt für PA 2200 einen Schmelzpunkt von 176 °C an, sodass das Material bei Temperaturen weich wird, die eine Standard-Lötstation problemlos erreicht.
Warum sie in SLS-Nylon gut funktionieren
- Das Gewinde, das die Schraube aufnimmt, besteht aus Messing, sodass wiederholte Montage das Bauteil nicht verschleißt.
- PA 12 ist ein Thermoplast: Es schmilzt lokal um den Einsatz herum und erstarrt wieder, genau wie bei Spritzgussteilen.
- Gesintertes PA 12 ist dicht genug, um die Rändelung gut zu halten, insbesondere nach dem Strahlen und Polieren, was die Oberfläche verdichtet.
So konstruieren Sie die Bohrung
- Befolgen Sie die Lochempfehlungen des Einsatzherstellers für Thermoplaste. Die Hersteller von Einsätzen veröffentlichen den Lochdurchmesser, die Tiefe und oft auch eine Verjüngung für jede Einsatzgröße. Verwenden Sie diese Werte als nominale CAD-Abmessung.
- Machen Sie das Loch tiefer als den Einsatz. Geschmolzenes Material muss irgendwohin ausweichen können; ein zu flaches Loch drückt es oben heraus.
- Geben Sie dem Dom genügend Wandstärke um den Einsatz herum. Ein dünner Dom wölbt sich oder reißt, wenn der Einsatz eingedrückt wird. Wie viel Material ausreicht, hängt von der Einsatzgröße und den Belastungen ab.
- Halten Sie Einsätze von Kanten fern. Das Schmelzen in der Nähe einer freien Kante verformt diese.
- Drücken Sie gerade ein. Eine Führung oder eine kleine Presse hält den Einsatz senkrecht; ein schräg eingesetzter Einsatz ist der häufigste Installationsfehler.
Unsere Teile werden ohne Einsätze geliefert: Sie installieren diese nach der Lieferung, nach einem eventuellen Färben. Das Färben mit flüssigen TCN-Farbstoffen färbt die Oberflächenschicht des Nylons und fügt keine Beschichtung hinzu, sodass sich das Loch nicht verändert.
Einpresseinsätze, Spreizeinsätze und Einlegemuttern
Einpress- und Spreizeinsätze benötigen keine Hitze, was sie praktisch für die Montage vor Ort macht. Sie basieren auf Reibung und der Elastizität des Nylons, weshalb ihre Ausreiß- und Drehmomentfestigkeit in der Regel geringer ist als die eines Einschmelzeinsatzes gleicher Größe; prüfen Sie die Herstellerdaten für Kunststoffe. Drahtgewindeeinsätze, die aus der Reparatur von Metallgewinden bekannt sind, können auch in ein Gewindeloch in PA 12 eingesetzt werden, wenn ein langlebiges Metallgewinde auf kleinem Raum benötigt wird.
Eine Einlegemutter ist oft die stärkste und einfachste Lösung: Modellieren Sie eine sechseckige Tasche mit etwas Spiel, legen Sie eine Standardmutter ein und ziehen Sie sie von der anderen Seite fest. Die Klemmkraft wird von der Stirnfläche der Mutter über eine große Fläche getragen, nicht von einem Gewinde im Nylon. Lassen Sie die Tasche offen, damit sie von Pulver gereinigt werden kann.
Konstruktion für Belastung: Was neben dem Gewinde noch wichtig ist
- Kriechen. Nylon entspannt sich langsam unter einer konstanten Klemmkraft, sodass eine fest in Kunststoff angezogene Schraube im Laufe der Zeit an Vorspannung verliert. Verwenden Sie Unterlegscheiben oder eine größere Auflagefläche, vermeiden Sie ein Überdrehen, und wo Vorspannung wichtig ist, integrieren Sie Metall in den Kraftfluss (Einsätze, Hülsen oder eine Einlegemutter).
- Richtung der Schichten. EOS gibt für PA 2200 eine Zugfestigkeit von 48 MPa innerhalb der Schichten und 42 MPa quer dazu an, sowie eine Bruchdehnung von 18 % gegenüber 4 %. Ein Schraubdom, der entlang der vertikalen Achse des Druckauftrags auf Zug belastet wird, ist schwächer als einer, der in der Schichtebene belastet wird.
- Schraubdome mit Rippen. Verbinden Sie Schraubdome durch Rippen mit nahegelegenen Wänden, anstatt sie frei stehen zu lassen; sie widerstehen dem Schraubmoment und dem Einsetzen von Einsätzen so viel besser.
- Gleichmäßige Wände. Sehr dicke Schraubdome schrumpfen stärker als die umliegenden Wände. Ein Schraubdom mit ausgehöhlter Basis ist maßhaltiger; siehe die SLS-Konstruktionsrichtlinien.
Entscheidungs-Checkliste
| Wenn Ihre Verbindung... | Beginnen Sie mit |
|---|---|
| einmal oder wenige Male montiert wird, geringe Belastung | Geschnittenes Gewinde oder gewindeformende Schraube |
| regelmäßig geöffnet oder oft verstellt wird | Gewindeeinsatz zum Einschmelzen |
| eine hohe Klemmkraft trägt | Einlegemutter oder Durchsteckschraube mit Mutter |
| ein großes, grobes Gewinde benötigt (Kappe, Knopf, Deckel) | Gedrucktes Gewinde |
| vor Ort ohne Hitze montiert werden muss | Einpress- oder Spreizeinsatz |
| ist Vibrationen ausgesetzt | Metalleinsatz plus eine Maßnahme zur Schraubensicherung |
Genaue Lochgrößen, Wandstärken der Dome und Einsatzlängen hängen vom Einsatz, der Schraube, den Belastungen und der Anzahl der Zyklen ab. Anstatt zu raten, besprechen Sie die Konstruktionsabsicht mit den Spezialisten von prototype.builders, die solche Verbindungen für Prototypen und Kleinserien entwerfen und testen. Materialdaten für PA 12 sind im PA12-Nylon-Leitfaden zusammengefasst, und die Auswirkung von Merkmalen auf den Preis unter SLS-3D-Druckkosten.
Wenn die Konstruktion fertig ist, laden Sie sie in den Sofort-SLS-Rechner hoch: Bohrungen und Dome werden wie jede andere Geometrie berechnet, und Einsätze erhöhen die Druckkosten nicht.
Häufig gestellte Fragen
Kann man Gewinde in SLS-Nylon 3D-drucken?
Ja. SLS benötigt keine Stützstrukturen, sodass Innen- und Außengewinde in jeder Ausrichtung gedruckt werden können. Grobgewinde lassen sich gut drucken; kleine, feine metrische Gewinde verlieren ihr Profil und werden besser nach dem Druck geschnitten oder durch einen Metalleinsatz realisiert.
Sind Gewindeeinsätze zum Einschmelzen für SLS-Teile aus PA 12 geeignet?
Ja. PA 12 ist ein Thermoplast, der lokal um einen erhitzten Messingeinsatz schmilzt und ihn beim Abkühlen fixiert. Verwenden Sie die Lochgröße, die der Hersteller des Einsatzes für Thermoplaste empfiehlt, machen Sie das Loch tiefer als den Einsatz und geben Sie dem Dom ausreichend Wandstärke darum herum.
Sollte ich ein Gewinde schneiden oder einen Einsatz verwenden?
Schneiden Sie das Gewinde oder verwenden Sie eine gewindeformende Schraube, wenn die Verbindung nur einmal oder wenige Male montiert wird. Verwenden Sie einen Gewindeeinsatz zum Einschmelzen oder eine Einlegemutter, wenn die Verbindung regelmäßig geöffnet wird, ein definiertes Drehmoment benötigt oder eine hohe Klemmkraft trägt.
Installieren Sie Gewindeeinsätze?
Teile werden ohne Einsätze geliefert. Einschmelz- und Einpresseinsätze werden nach der Lieferung und nach einem eventuellen Färben installiert; das Färben fügt keine Beschichtung hinzu, sodass sich das Loch nicht verändert.
Welche Lochgröße sollte ich für einen Gewindeeinsatz zum Einschmelzen in PA 12 verwenden?
Verwenden Sie die Empfehlung des Einsatzherstellers für Thermoplaste als nominale CAD-Größe und testen Sie zuerst ein Teil. Lochgröße, Wandstärke des Doms und Einsatzlänge hängen vom Einsatz und den Belastungen ab, daher empfehlen wir, kritische Verbindungen mit prototype.builders zu überprüfen.
Warum verliert eine Schraube in einem Nylon-Teil ihre Vorspannung?
Nylon kriecht unter konstanter Belastung, sodass das Material unter dem Schraubenkopf langsam nachgibt. Unterlegscheiben, größere Auflageflächen, ein moderates Anzugsdrehmoment und Metall im Kraftfluss, wie zum Beispiel Einsätze oder Hülsen, reduzieren diesen Effekt.
Erhalten Sie einen Sofortpreis
Laden Sie STEP oder STL Dateien in den Kalkulator hoch und sehen Sie den Preis Ihrer Teile in Sekundenschnelle: weißes Nylon PA 12, inklusive Strahlen und Polieren, optionales Färben in 61 Farben, drei Liefergeschwindigkeiten. Von dort aus senden Sie die Bestellvorschau zur Bestätigung ab.
Ein anderes Material, ein NDA oder eine Großserie? Schreiben Sie uns. Für Designhilfe und Prototypenentwicklung siehe prototype.builders.
Erhalten Sie einen Sofortpreis