
Lignes directrices de conception SLS : épaisseur de paroi, trous, trous d'évacuation et caractéristiques minimales
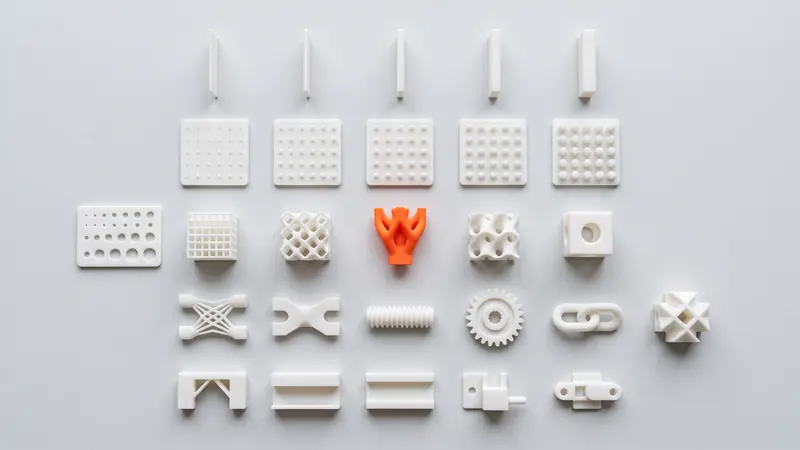
Le frittage sélectif par laser pardonne beaucoup : pas de supports, pas d'angles de dépouille, pas d'outillage. Quelques règles décident tout de même si une pièce sera solide, précise et abordable. Cette page les rassemble au même endroit pour le nylon PA 12 fritté par laser, explique la raison de chaque règle et renvoie aux guides détaillés sur les tolérances, les filetages et les encliquetages.
Le processus en bref
Un laser fusionne de fines couches de poudre de PA 12 à l'intérieur d'une chambre chauffée. La poudre non fusionnée autour de la pièce la soutient, de sorte que les porte-à-faux, les contre-dépouilles et les canaux internes ne nécessitent aucune structure de support. Après l'impression, les pièces refroidissent lentement dans la poudre, sont déballées, microbillées et polies, et éventuellement teintées. Chaque règle ci-dessous découle de l'une de ces étapes.
| Notre configuration | Valeur | Source |
|---|---|---|
| Imprimante | EOS FORMIGA P 110 Velocis | EOS |
| Taille de la chambre (nominale) | 200 × 250 × 330 mm | Données du système EOS |
| Matériau | Nylon blanc PA 12 (EOS PA 2200) | EOS |
| Épaisseur de couche | 0.12 mm | EOS, processus PA 2200 Balance |
| Finition | Microbillage aux billes de verre et polissage dans un DyeMansion Powershot DUAL, inclus | DyeMansion |
| Coloration | Colorants liquides TCN, 61 couleurs (noir et orange en stock) | TCN |
| Tolérance générale | ±0,3 %, min ±0,3 mm (nos directives de conception) | SLS Market |
Le règlement
Ce sont des directives industrielles courantes pour le PA 12 fritté au laser. Ce sont des points de départ, pas des limites strictes : la géométrie, l'orientation et la taille jouent toutes un rôle.
| Caractéristique | Directive | Pourquoi |
|---|---|---|
| Épaisseur de paroi minimale | 0,8 à 1,0 mm | Les parois plus fines peuvent se casser lors du déballage et du microbillage ; le calculateur avertit en dessous de 0,8 mm |
| Paroi recommandée pour des pièces stables | environ 1,5 à 3 mm | Assez rigide pour la manipulation, assez fine pour éviter le retrait et les retassures |
| Diamètre de trou minimal | environ 1,5 mm | Les petits trous se remplissent de poudre partiellement frittée |
| Espace entre les pièces imprimées en place | au moins 0,5 mm | Des espaces plus étroits peuvent fusionner |
| Ajustement glissant entre deux pièces imprimées | environ 0,3 à 0,5 mm au total | Adhérence de la poudre et tolérance |
| Trous d'évacuation dans les pièces creuses | au moins deux, au moins 5 mm | La poudre doit être soufflée ; la poudre enfermée reste dans la pièce |
| Texte en relief ou gravé | environ 1 mm de haut ou de profondeur | La surface de la poudre adoucit les détails fins |
| Sections pleines épaisses | Évidez-les ou ajoutez des nervures | L'accumulation de chaleur provoque un retrait, un affaissement et une déformation |
| Grandes plaques planes | Ajoutez des nervures, une bride ou une légère courbure | Les zones plates refroidissent de manière inégale et peuvent se courber |
| Pièce la plus grande | Doit tenir dans la chambre de 200 × 250 × 330 mm | Le calculateur vérifie l'ajustement, y compris les positions inclinées |
Parois
L'épaisseur de paroi est la règle la plus importante. Trop fine, la paroi se brise ou se plie lors du déballage et du microbillage ; trop épaisse, la pièce rétrécit de manière inégale, se déforme et utilise plus de poudre que nécessaire. Une paroi uniforme d'environ 1,5 à 3 mm est la plage idéale pour les boîtiers, les supports et les couvercles. Là où vous avez besoin de rigidité, ajoutez des nervures au lieu d'épaissir toute la paroi.
- Maintenez l'épaisseur de paroi aussi uniforme que possible sur l'ensemble de la pièce.
- Évitez les amas épais à côté des parois fines ; évidez-les.
- Arrondissez les coins internes avec un congé pour répartir les contraintes.
- Les éléments fins isolés (broches, languettes, ailettes) nécessitent plus d'épaisseur que les parois soutenues des deux côtés.
Lorsque vous téléchargez un modèle, l'examen de conception du calculateur mesure les parois et vous avertit lorsqu'une part notable de la pièce est inférieure à 0,8 mm.
Trous, broches et fentes
Les grains de poudre proches du contour fusionné fondent partiellement et collent à la surface. C'est pourquoi les trous et les fentes ressortent légèrement plus petits et les broches légèrement plus grandes que prévu. Les trous de moins d'environ 1,5 mm peuvent se boucher, et les trous longs et étroits sont difficiles à nettoyer.
- Concevez les trous à la taille nominale et percez-les ou alésez-les lorsque vous avez besoin d'un diamètre précis.
- Donnez aux petits trous traversants un diamètre plus grand ou une longueur plus courte afin que la poudre puisse être soufflée.
- Pour les vis, les filetages et les inserts, voir filetages et inserts posés à chaud en SLS PA 12.
- Pour les ajustements et les jeux, voir tolérances et jeux SLS.
Pièces creuses et trous d'évacuation
Évider une pièce épaisse permet d'économiser du matériau et de réduire la déformation. Mais la poudre à l'intérieur d'une cavité fermée ne peut jamais être retirée : elle reste dans la pièce sous forme de poudre libre ou de gâteau mou et ajoute du poids. Prévoyez pour chaque zone creuse au moins deux trous d'évacuation d'au moins 5 mm, idéalement sur des côtés opposés, pour que l'air puisse circuler pendant que la poudre est soufflée.
Le calculateur détecte les cavités fermées lorsque vous téléchargez un modèle, les marque dans la visionneuse 3D et tarifie la pièce comme pleine jusqu'à ce que des trous d'évacuation soient ajoutés. Il signale également les canaux profonds et étroits dont la poudre est difficile à retirer.
Pièces mobiles et assemblages
Parce que la pièce est entourée de poudre libre pendant l'impression, les charnières, les chaînes, les joints à rotule et les trains d'engrenages peuvent être imprimés déjà assemblés. Gardez au moins 0,5 mm entre les surfaces mobiles, assurez-vous que la poudre peut s'échapper de chaque joint et évitez les espaces longs et étroits. Pour les clips et les loquets, le guide de conception des emboîtements élastiques montre comment dimensionner les poutres pour qu'elles fléchissent sans se casser.
Orientation et couches
Les couches ont une épaisseur de 0,12 mm. Les surfaces en pente douce présentent de fines marches ; les faces verticales et horizontales semblent les plus uniformes. La résistance dépend également de la direction : EOS indique une résistance à la traction de 48 MPa et un allongement à la rupture de 18 % dans le plan de la couche pour le PA 2200, contre 42 MPa et 4 % à travers les couches. Les pièces qui fléchissent, telles que les clips et les charnières actives, sont plus résistantes lorsque la direction de flexion se trouve dans le plan de la couche.
Dans le calculateur, vous pouvez choisir le plan de couche par pièce (XY, XZ ou YZ) ou nous laisser décider. La préparation de l'impression oriente ensuite la pièce dans la tâche d'impression ; si une face ou une direction est critique, concevez-la de manière à ce qu'elle ne dépende pas de l'orientation, ou notez-le lorsque vous envoyez la commande.
Surface, texte et détails
Le PA 12 fritté au laser a une surface mate et légèrement granuleuse. Le microbillage aux billes de verre et le polissage dans la DyeMansion Powershot DUAL, inclus dans chaque commande, la rendent plus uniforme et agréable au toucher ; selon DyeMansion, ce surfaçage compacte la surface plutôt que d'enlever de la matière, de sorte que la géométrie est conservée. Les bords sont légèrement arrondis.
- Texte et logos : environ 1 mm de haut ou de profondeur, avec une police simple et en gras.
- Les arêtes vives deviennent légèrement arrondies ; ne vous fiez pas aux arêtes tranchantes.
- Les pièces teintées sont colorées dans la couche de surface par des colorants liquides TCN. La couleur n'ajoute pas de revêtement, les dimensions ne changent donc pas. Voir le catalogue de couleurs.
Taille de la pièce et découpage
La FORMIGA P 110 Velocis possède une chambre nominale de 200 × 250 × 330 mm. Le calculateur vérifie si chaque pièce rentre, y compris dans des positions inclinées, et l'indique si une pièce ne rentre qu'en diagonale ou pas du tout. Les pièces plus grandes peuvent être divisées en sections assemblées avec des queues d'aronde, des goupilles, des vis ou de l'adhésif ; une pièce qui rentre tout juste en diagonale est souvent moins chère lorsqu'elle est divisée, car elle s'imbrique mieux avec d'autres pièces. La taille et l'imbrication sont également les facteurs les plus importants du prix, expliqués dans Coût de l'impression 3D SLS.
Fichiers
Le calculateur accepte les formats STEP et STL. STEP conserve ses unités et sa géométrie exacte ; STL est un maillage triangulaire sans unités, lu en millimètres avec un commutateur en pouces. Chaque corps solide dans un fichier devient sa propre pièce. Plus d'informations dans STEP vs STL.
Liste de contrôle avant de télécharger
- Des parois d'au moins 0,8 à 1,0 mm, idéalement régulières de 1,5 à 3 mm.
- Trous d'au moins 1,5 mm environ ; perçages précis prévus pour l'alésage.
- Sections épaisses évidées ou nervurées ; chaque cavité possède au moins deux trous d'évacuation d'au moins 5 mm.
- Au moins 0,5 mm entre les pièces mobiles.
- Éléments flexibles orientés dans le plan de la couche.
- Grandes plaques planes nervurées ou courbées.
- Texte d'au moins 1 mm environ de hauteur ou de profondeur.
- La pièce tient dans 200 × 250 × 330 mm, ou elle est divisée.
- Dimensions vérifiées par rapport à la tolérance générale de ±0,3 % (min ±0,3 mm).
Les valeurs spécifiques à la conception telles que l'épaisseur de paroi sous charge, les bossages d'insert ou la résistance d'un assemblage dépendent de l'application. Pour celles-ci, les spécialistes de prototype.builders peuvent examiner vos intentions de conception. Lectures complémentaires : qu'est-ce que l'impression 3D SLS et le guide du nylon PA12.
Une fois la liste de contrôle terminée, le calculateur SLS instantané effectue les mêmes vérifications sur votre fichier et affiche le prix.
Questions fréquentes
Quelle est l'épaisseur de paroi minimale pour l'impression SLS ?
Une directive courante pour le PA 12 fritté au laser est de 0,8 à 1,0 mm. Des parois d'environ 1,5 à 3 mm sont plus robustes pour la plupart des pièces. Le calculateur vous avertit lorsqu'une part notable d'une pièce est plus fine que 0,8 mm.
Quelle doit être la taille des trous d'évacuation dans les pièces SLS ?
Prévoyez pour chaque zone creuse au moins deux trous d'évacuation d'au moins 5 mm, idéalement sur des côtés opposés. La poudre dans une cavité fermée ne peut pas être retirée et reste dans la pièce.
Le SLS nécessite-t-il des supports ou des angles de dépouille ?
Non. La poudre non fusionnée soutient la pièce pendant l'impression, de sorte que les surplombs, les contre-dépouilles et les canaux internes ne nécessitent aucun support, et aucun angle de dépouille n'est nécessaire car il n'y a pas de moule.
Quel est le plus petit trou que le SLS peut imprimer ?
Les trous d'environ 1,5 mm et plus sont fiables. Les trous plus petits peuvent se remplir de poudre partiellement frittée. Pour des alésages précis, concevez à la taille nominale et percez ou alésez après l'impression.
Quelle est la plus grande pièce que vous pouvez imprimer ?
La chambre nominale de l'EOS FORMIGA P 110 Velocis est de 200 x 250 x 330 mm. Le calculateur vérifie si une pièce rentre, y compris dans des positions inclinées ; les pièces plus grandes peuvent être divisées et assemblées.
L'orientation affecte-t-elle la résistance des pièces SLS ?
Oui, dans une certaine mesure. Pour le PA 2200, EOS indique une résistance à la traction de 48 MPa et un allongement à la rupture de 18 % dans le plan de la couche, contre 42 MPa et 4 % à travers les couches, de sorte que les éléments flexibles doivent se trouver dans le plan de la couche.
Obtenez un prix instantané
Téléchargez des fichiers STEP ou STL dans le calculateur et découvrez le prix de vos pièces en quelques secondes : Nylon PA 12 blanc, microbillage et polissage inclus, teinture en 61 couleurs en option, trois vitesses de livraison. De là, vous envoyez l'aperçu de la commande pour confirmation.
Un autre matériau, un accord de confidentialité (NDA) ou une grande série ? Écrivez-nous. Pour obtenir de l'aide en matière de conception et de développement de prototypes, consultez prototype.builders.
Obtenez un prix instantané