
Joints à encliquetage en SLS PA 12 : règles de conception qui survivent à l'assemblage
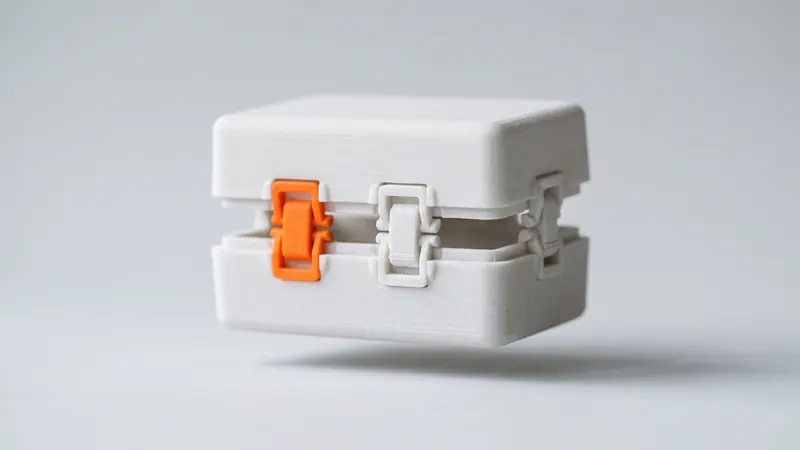
Les assemblages par encliquetage relient les pièces sans vis, outils ou adhésif, et le PA 12 fritté au laser est l'un des rares matériaux d'impression 3D suffisamment résistants pour les faire fonctionner de manière répétée. Qu'un clip s'enclenche ou se fissure dépend de quelques chiffres : jusqu'où la poutre se plie, quelle est son épaisseur à la base et dans quelle direction elle se trouve dans l'imprimante. Ce guide montre comment les réussir.
Pourquoi le nylon SLS convient aux assemblages par encliquetage
Un assemblage par encliquetage fonctionne en pliant un élément flexible pour le dégager lors de l'assemblage et en le laissant revenir en place derrière un loquet. Le matériau doit s'étirer sans se rompre et retrouver sa forme. Le PA 12 fait les deux raisonnablement bien : pour le PA 2200, EOS donne un allongement à la rupture de 18 % dans le plan de la couche et une résistance à la traction de 48 MPa. De nombreuses pièces en résine et en filament sont soit plus fragiles, soit beaucoup plus faibles entre les couches, c'est pourquoi les assemblages par encliquetage sont une application classique pour le SLS.
Les mêmes données d'EOS contiennent l'avertissement le plus important : à travers les couches, l'allongement à la rupture chute à 4 % et la résistance à la traction à 42 MPa. Un clip qui se plie à travers les couches peut céder à une fraction de la déflexion à laquelle il survit dans le plan de la couche.
Types d'assemblages par encliquetage
| Type | Comment ça fonctionne | Utilisation typique |
|---|---|---|
| Porte-à-faux | Une poutre avec un crochet se plie et s'accroche derrière un bord | Couvercles de boîtiers, couvercles de batteries, clips de panneaux |
| Annulaire | Un bourrelet en forme d'anneau se dilate sur une rainure | Bouchons, couvercles ronds, rotules |
| Torsion | Un levier se tord autour d'un petit axe | Loquets déverrouillables, boutons-poussoirs |
| Porte-à-faux en U | Une poutre repliée qui est plus longue dans un espace restreint | Clips compacts avec une plus grande déflexion |
Les encliquetages en porte-à-faux sont les plus courants et les plus faciles à calculer, le reste de ce guide se concentre donc sur eux.
Le chiffre clé : la déformation à la base
Lorsqu'un porte-à-faux fléchit, le matériau à sa base s'étire le plus. Si cette déformation dépasse ce que le matériau peut tolérer, la poutre se fissure ou reste pliée de façon permanente. Pour une poutre droite de section rectangulaire constante, l'estimation classique issue des manuels de conception d'assemblages par encliquetage est :
déformation ε = 1,5 × t × y ÷ L²
- t = épaisseur de la poutre à la base, dans la direction de flexion
- y = déflexion nécessaire pour dégager le loquet (la profondeur du crochet)
- L = longueur de la poutre de la base au crochet
La formule montre les leviers dont vous disposez : la déformation augmente avec l'épaisseur et la déflexion, et diminue avec le carré de la longueur. Doubler la longueur réduit la déformation au quart.
| Poutre (t × L) | Profondeur du crochet y | Déformation à la base |
|---|---|---|
| 1,5 mm × 10 mm | 1,0 mm | 2.25 % |
| 1,5 mm × 15 mm | 1,0 mm | 1.0 % |
| 2,0 mm × 15 mm | 1,0 mm | 1.33 % |
| 1,5 mm × 20 mm | 1,5 mm | 0.84 % |
| 2,0 mm × 10 mm | 1,5 mm | 4.5 % |
Quelle déformation est acceptable ?
L'allongement à la rupture est la limite à laquelle une éprouvette se brise, et non une valeur de conception. Une pratique courante consiste à s'en tenir à une fraction de cette valeur, encore plus faible pour les clips qui sont encliquetés de nombreuses fois. Maintenez la déformation calculée bien en dessous des 18 % que EOS donne pour le plan de couche, et n'oubliez pas que les angles vifs, la surface de la poudre et la direction des couches réduisent la marge réelle. La seule réponse fiable pour un clip spécifique est une pièce de test : avec un prix instantané, imprimer deux ou trois variantes d'un clip coûte peu.
Règles de conception pour les clips en porte-à-faux
- Arrondissez la base. Un angle intérieur vif concentre les contraintes et c'est là que la plupart des clips se cassent. Un congé à la base, d'environ la moitié de l'épaisseur de la poutre, fait une grande différence.
- Effilez la poutre. Une poutre qui s'affine vers le crochet répartit la déformation plus uniformément ; réduire l'épaisseur de moitié environ à l'extrémité diminue considérablement la déformation à la base pour une même flexion.
- Faites-le plus long, pas plus fin. La longueur réduit la déformation au carré, l'épaisseur seulement de façon linéaire. Une poutre d'une épaisseur inférieure à environ 1 mm est fragile lors du déballage et du microbillage.
- Choisissez les angles du crochet. Une face d'insertion d'environ 30° facilite l'assemblage. Une face de rétention de 90° donne un assemblage permanent ; un angle d'environ 45° permet de séparer à nouveau les pièces.
- Prévoyez une tolérance. La tolérance générale de ±0,3 %, avec une limite inférieure de ±0,3 mm, s'applique au crochet et au loquet. Concevez le loquet de manière à ce que l'assemblage tienne toujours à la limite inférieure de la profondeur du crochet et s'assemble toujours à la limite supérieure. Voir Tolérances et jeux SLS.
- Laissez de l'espace pour plier. La poutre a besoin d'un espace libre derrière elle au moins aussi grand que la profondeur du crochet, plus un jeu. Sans cela, la poutre est forcée de se plier plus brusquement à la base.
- Ajoutez une butée. Une nervure qui limite la flexion de la poutre la protège d'un étirement excessif lorsque quelqu'un appuie trop fort.
- Ne comptez pas sur le clip pour supporter la charge. Les encliquetages positionnent et maintiennent les pièces. Transférez les forces importantes par des nervures, des goupilles ou des bossages et laissez le clip uniquement maintenir les pièces ensemble.
Orientation : la règle qui décide
Parce que l'allongement à la rupture est de 18 % dans le plan de couche et de 4 % à travers les couches, la poutre doit se plier dans le plan de couche. En pratique : la longueur de la poutre et sa direction de flexion doivent toutes deux se trouver horizontalement dans l'imprimante. Un clip qui se tient droit et se plie à travers les couches ne fonctionne que pour de très petites flexions.
Dans le calculateur, vous pouvez définir le plan de couche par pièce (XY, XZ ou YZ). Choisissez le plan dans lequel vos clips se plient, et si une pièce a des clips dans plusieurs directions, envisagez d'en faire des pièces séparées ou mentionnez-le lorsque vous envoyez la commande.
Clips annulaires et de torsion
Les clips annulaires, comme un capuchon qui s'enclenche sur un bourrelet, étirent toute la circonférence en une seule fois. La déformation est partagée par l'anneau entier, mais l'anneau ne peut pas se plier, le bourrelet doit donc être peu profond et les parois flexibles. Des fentes dans l'anneau le transforment en plusieurs petits porte-à-faux et facilitent grandement l'assemblage.
Les clips de torsion font pivoter un levier autour d'un axe court. La contrainte de cisaillement dans l'axe est ce qui les limite ; un axe plus long la répartit. Les deux types suivent les mêmes principes : des congés généreux, une pièce de test et une attention particulière à l'orientation.
Finition, teinture et utilisation répétée
Toutes nos pièces sont microbillées aux billes de verre et polies dans un DyeMansion Powershot DUAL. Selon DyeMansion, ce surfaçage compacte la surface plutôt que d'enlever de la matière, la géométrie du crochet est donc conservée ; les bords sont légèrement arrondis, ce qui rend l'insertion plus douce. Les teintures liquides TCN colorent la couche superficielle sans ajouter de revêtement, un clip teint a donc les mêmes dimensions qu'un clip blanc.
Le nylon se relâche lentement sous une contrainte constante. Un clip plié en permanence, par exemple un loquet précontraint, perd une partie de sa force avec le temps. Concevez vos clips de manière à ce qu'ils retrouvent leur forme non contrainte une fois assemblés.
Liste de contrôle
- Déformation calculée à la base bien inférieure à l'allongement à la rupture, plus faible pour les clips utilisés fréquemment.
- Congé à la base, d'environ la moitié de l'épaisseur de la poutre.
- La poutre se plie dans le plan de la couche.
- Épaisseur de la poutre d'au moins environ 1 mm ; longue plutôt que fine.
- Face d'insertion d'environ 30°, face de rétention choisie pour être permanente ou détachable.
- Tolérance de ±0,3 mm prise en compte sur le crochet et le loquet.
- Espace libre et butée derrière la poutre.
- Pièce de test imprimée avant la série.
Les assemblages par encliquetage sont une partie de la conception d'un boîtier ; les directives de conception SLS couvrent les parois, les trous et les trous d'évacuation, et les filetages et inserts posés à chaud couvrent les assemblages vissés. Les données sur les matériaux se trouvent dans le guide du nylon PA12. Pour un assemblage qui doit survivre à de nombreux cycles ou à des charges élevées, les spécialistes de prototype.builders peuvent examiner l'intention de conception et tester des variantes avec vous.
Téléchargez les pièces dans le calculateur SLS instantané pour voir combien coûtent les variantes de test.
Questions fréquentes
Le nylon SLS peut-il être utilisé pour les assemblages par encliquetage ?
Oui. Le PA 12 fritté au laser est résistant et s'étire avant de se rompre ; pour le PA 2200, EOS indique un allongement à la rupture de 18 % dans le plan de la couche. Cela en fait l'un des meilleurs matériaux d'impression 3D pour les assemblages par encliquetage.
Comment calculer un assemblage par encliquetage pour l'impression 3D ?
Pour une poutre en porte-à-faux droite de section rectangulaire constante, la déformation à la base est d'environ 1,5 x épaisseur x flèche divisée par la longueur au carré. Maintenez cette déformation bien en dessous de l'allongement à la rupture du matériau et confirmez avec une pièce de test.
Pourquoi mon assemblage par encliquetage imprimé en 3D s'est-il cassé ?
Les causes les plus courantes sont un angle vif à la base, une poutre trop courte ou trop épaisse pour la flèche, et une poutre qui se plie à travers les couches, où le PA 2200 ne s'étire que de 4 % avant de se rompre au lieu de 18 %.
Quelle orientation est la meilleure pour les assemblages par encliquetage en SLS ?
La poutre doit se plier dans le plan de la couche, avec sa longueur et sa direction de flexion horizontales dans l'imprimante. Vous pouvez choisir le plan de la couche par pièce dans le calculateur.
Le microbillage ou la teinture modifient-ils un assemblage par encliquetage ?
Presque pas. Selon DyeMansion, le microbillage et le polissage compactent la surface plutôt que d'enlever de la matière, et les teintures TCN colorent la couche superficielle sans revêtement. Les bords sont légèrement arrondis.
Combien de fois un assemblage par encliquetage SLS peut-il être monté ?
Cela dépend de la déformation dans la poutre. Un clip conçu avec une faible déformation à la base, un congé et la bonne orientation peut être encliqueté de nombreuses fois ; un clip proche de sa limite de déformation peut n'en survivre que quelques-unes. Testez la conception réelle.
Obtenez un prix instantané
Téléchargez des fichiers STEP ou STL dans le calculateur et découvrez le prix de vos pièces en quelques secondes : Nylon PA 12 blanc, microbillage et polissage inclus, teinture en 61 couleurs en option, trois vitesses de livraison. De là, vous envoyez l'aperçu de la commande pour confirmation.
Un autre matériau, un accord de confidentialité (NDA) ou une grande série ? Écrivez-nous. Pour obtenir de l'aide en matière de conception et de développement de prototypes, consultez prototype.builders.
Obtenez un prix instantané