
Bepattanó kötések SLS PA 12 anyagban: Tervezési szabályok, amelyek túlélik az összeszerelést
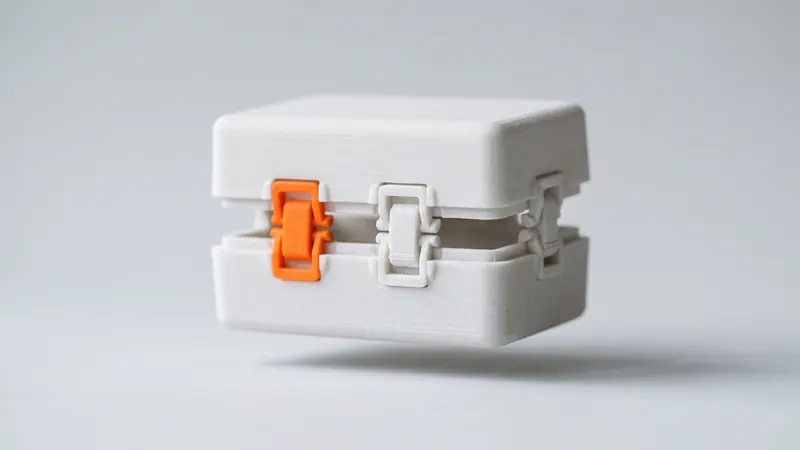
A bepattanó kötések csavarok, szerszámok vagy ragasztó nélkül rögzítik az alkatrészeket, és a lézerszinterezett PA 12 az egyike azon kevés 3D nyomtatási anyagoknak, amelyek elég szívósak ahhoz, hogy ezek ismételten működjenek. Azt, hogy egy klipsz bepattan vagy eltörik, néhány szám dönti el: milyen messzire hajlik a kar, milyen vastag a tövénél, és milyen irányban fekszik a nyomtatóban. Ez az útmutató megmutatja, hogyan csinálja jól.
Miért felel meg az SLS nejlon a bepattanó kötésekhez?
A bepattanó kötés úgy működik, hogy az összeszerelés során egy rugalmas elemet elhajlít az útból, majd hagyja, hogy visszarugózzon egy rögzítőelem mögé. Az anyagnak törés nélkül kell nyúlnia, és vissza kell nyernie az alakját. A PA 12 mindkettőt meglehetősen jól csinálja: a PA 2200 esetében az EOS 18 %-os szakadási nyúlást ad meg a rétegsíkon belül, és 48 MPa szakítószilárdságot. Sok műgyanta és filament alkatrész vagy törékenyebb, vagy sokkal gyengébb a rétegek között, ezért a bepattanó kötések klasszikus alkalmazási területei az SLS technológiának.
Ugyanez az EOS adat tartalmazza a legfontosabb figyelmeztetést: a rétegekre merőlegesen a szakadási nyúlás 4 %-ra, a szakítószilárdság pedig 42 MPa-ra csökken. Egy olyan klipsz, amely a rétegekre merőlegesen hajlik, a rétegsíkban túlélt elhajlás töredékénél is eltörhet.
A bepattanó kötések típusai
| Típus | Hogyan működik | Tipikus felhasználás |
|---|---|---|
| Konzolos | Egy horgos kar meghajlik, és beakad egy perem mögé | Burkolatfedelek, elemtartó fedelek, panelrögzítők |
| Gyűrűs | Egy gyűrű alakú perem kitágul egy horony felett | Kupakok, kerek fedelek, gömbcsuklók |
| Torziós | Egy kar elcsavarodik egy kis tengely körül | Oldható reteszek, nyomógombok |
| U-alakú konzolos | Egy hajlított kar, amely kis helyen is hosszabb | Kompakt rögzítők nagyobb elhajlással |
A konzolos bepattanó kötések a leggyakoribbak és a legkönnyebben kiszámíthatók, ezért az útmutató további része ezekre fókuszál.
A kulcsfontosságú érték: nyúlás a tőben
Amikor egy konzol meghajlik, az anyag a tövénél nyúlik meg a leginkább. Ha ez a nyúlás meghaladja azt, amit az anyag elvisel, a rúd elreped vagy tartósan deformálódik. Egy állandó téglalap keresztmetszetű egyenes rúd esetében a bepattanó kötések tervezési kézikönyveiből származó klasszikus becslés a következő:
nyúlás ε = 1.5 × t × y ÷ L²
- t = a rúd vastagsága a tövénél, a hajlítás irányában
- y = a rögzítőn való átjutáshoz szükséges lehajlás (a horog mélysége)
- L = a rúd hossza a tövétől a horogig
A képlet megmutatja a rendelkezésre álló eszközöket: a nyúlás a vastagsággal és a lehajlással nő, és a hossz négyzetével csökken. A hossz megkétszerezése a negyedére csökkenti a nyúlást.
| Rúd (t × L) | Horog mélysége y | Nyúlás a tövénél |
|---|---|---|
| 1.5 mm × 10 mm | 1.0 mm | 2.25 % |
| 1.5 mm × 15 mm | 1.0 mm | 1.0 % |
| 2.0 mm × 15 mm | 1.0 mm | 1.33 % |
| 1.5 mm × 20 mm | 1.5 mm | 0.84 % |
| 2,0 mm × 10 mm | 1.5 mm | 4.5 % |
Mekkora alakváltozás elfogadható?
A szakadási nyúlás az a határ, amelynél egy próbatest eltörik, nem pedig tervezési érték. Általános gyakorlat, hogy ennek csak egy töredékénél maradunk, és még alacsonyabban a többször bepattanó rögzítőfülek esetében. Tartsa a számított nyúlást jóval az EOS által a rétegsíkra megadott 18 % alatt, és ne feledje, hogy az éles sarkok, a porfelület és a rétegirány csökkentik a valós tartalékot. Az egyetlen megbízható válasz egy adott rögzítőfülre egy tesztalkatrész: az azonnali árazásnak köszönhetően egy rögzítőfül két vagy három változatának kinyomtatása kevésbe kerül.
Tervezési szabályok konzolos bepattanó kötésekhez
- Kerekítse le a tövet. Egy éles belső sarok koncentrálja a feszültséget, és a legtöbb rögzítőfül itt törik el. A tőnél alkalmazott, nagyjából a gerendavastagság felének megfelelő lekerekítés nagy különbséget jelent.
- Vékonyítsa el a gerendát. A horog felé vékonyodó gerenda egyenletesebben osztja el a nyúlást; a vastagság körülbelül felére történő csökkentése a csúcsnál észrevehetően csökkenti a tőnél fellépő nyúlást azonos lehajlás mellett.
- Tegye hosszabbá, ne vékonyabbá. A hosszúság négyzetesen, a vastagság csak lineárisan csökkenti a nyúlást. Egy körülbelül 1 mm-nél vékonyabb gerenda törékeny a kicsomagolás és a szemcseszórás során.
- Válassza meg a horog szögeit. A körülbelül 30°-os beillesztési felület megkönnyíti az összeszerelést. A 90°-os tartófelület végleges kötést eredményez; a körülbelül 45°-os szög lehetővé teszi az alkatrészek ismételt széthúzását.
- Számoljon a tűréssel. A ±0,3 %-os általános tűrés, ±0,3 mm-es alsó határral, a horogra és a fogadórészre is vonatkozik. Tervezze meg a fogadórészt úgy, hogy a kötés a horogmélység alsó határánál is tartson, a felső határnál pedig még összeszerelhető legyen. Lásd: SLS tűrések és illesztések.
- Hagyjon helyet a hajlásnak. A gerenda mögött legalább a horog mélységével megegyező szabad helyre, plusz némi hézagra van szükség. Enélkül a gerenda élesebb hajlásra kényszerül a tőnél.
- Adjon hozzá egy ütközőt. Egy borda, amely korlátozza a gerenda hajlásának mértékét, megvédi a túlfeszítéstől, ha valaki túl erősen nyomja meg.
- Ne terhelje a rögzítőfület. A bepattanó kötések pozicionálják és tartják az alkatrészeket. A nagy erőket bordákon, csapokon vagy kiemelkedéseken keresztül vigye át, és a rögzítőfül csak tartsa egyben az alkatrészeket.
Tájolás: a döntő szabály
Mivel a szakadási nyúlás a rétegsíkban 18 %, a rétegekre merőlegesen pedig 4 %, a gerendának a rétegsíkon belül kell hajolnia. A gyakorlatban: a gerenda hosszának és hajlítási irányának egyaránt vízszintesen kell elhelyezkednie a nyomtatóban. Egy függőlegesen álló és a rétegekre merőlegesen hajló rögzítőfül csak nagyon kis lehajlások esetén működik.
A kalkulátorban alkatrészenként beállíthatja a rétegsíkot (XY, XZ vagy YZ). Válassza ki azt a síkot, amelyben a rögzítőfülek hajlanak, és ha egy alkatrésznek több irányban is vannak rögzítőfülei, fontolja meg a rögzítőfülek külön alkatrészként történő kialakítását, vagy jelezze ezt a rendelés elküldésekor.
Gyűrűs és torziós bepattanó kötések
A gyűrűs bepattanó kötések, mint például egy peremre pattanó kupak, egyszerre nyújtják meg a teljes kerületet. Az alakváltozás a teljes gyűrűn oszlik el, de a gyűrű nem tud elhajolni, ezért a peremnek sekélynek, a falaknak pedig rugalmasnak kell lenniük. A gyűrűn lévő bevágások több rövid konzollá alakítják azt, és sokkal könnyebbé teszik az összeszerelést.
A torziós bepattanó kötések egy kart csavarnak meg egy rövid tengely körül. A tengelyben ébredő nyírási alakváltozás korlátozza őket; egy hosszabb tengely jobban elosztja ezt. Mindkét típus ugyanazokat az elveket követi: bőséges lekerekítések, egy tesztalkatrész és a tájolás figyelembevétele.
Felületkezelés, festés és ismételt használat
Minden alkatrészünket üveggyönggyel fújjuk és polírozzuk egy DyeMansion Powershot DUAL berendezésben. A DyeMansion szerint ez a felületkezelés inkább tömöríti a felületet, mintsem anyagot távolítana el, így a horog geometriája megmarad; az élek kissé lekerekednek, ami simábbá teszi a beillesztést. A TCN folyékony festékek a felületi réteget színezik anélkül, hogy bevonatot képeznének, így egy festett klipsz méretei megegyeznek egy fehérjével.
A nejlon állandó feszültség alatt lassan ellazul. Egy tartósan meghajlított klipsz, például egy előfeszített retesz, idővel elveszíti erejének egy részét. Tervezze úgy a klipszeket, hogy összeszerelés után visszatérjenek feszültségmentes alakjukba.
Ellenőrzőlista
- A számított alakváltozás a tőnél jóval a szakadási nyúlás alatt van, gyakran használt klipszeknél még alacsonyabb.
- Lekerekítés a tőnél, nagyjából a kar vastagságának a fele.
- A kar a rétegsíkban hajlik.
- A kar vastagsága legalább kb. 1 mm; inkább hosszú, mint vékony.
- A beillesztési felület kb. 30°-os, a rögzítési felület a tartós vagy oldható kötésnek megfelelően megválasztva.
- ±0.3 mm tűrés figyelembevétele a horgon és a rögzítőponton.
- Szabad tér és egy ütköző a kar mögött.
- A sorozatgyártás előtt kinyomtatott tesztalkatrész.
A bepattanó kötések a készülékház-tervezés egyik részét képezik; az SLS tervezési irányelvek a falakat, furatokat és porkivezető nyílásokat, a menetek és melegen beágyazható betétek pedig a csavarkötéseket tárgyalják. Az anyagadatok a PA12 nejlon útmutatóban találhatók. Olyan kötések esetén, amelyeknek sok ciklust vagy nagy terhelést kell kibírniuk, a prototype.builders szakemberei áttekinthetik a tervezési szándékot, és tesztelhetik Önnel a változatokat.
Töltse fel az alkatrészeket az azonnali SLS kalkulátorba, hogy lássa, mennyibe kerülnek a tesztváltozatok.
Gyakran ismételt kérdések
Használható az SLS nylon bepattanó kötésekhez?
Igen. A lézerszinterezett PA 12 szívós és nyúlik, mielőtt eltörne; a PA 2200 esetében az EOS 18 %-os szakadási nyúlást ad meg a rétegsíkban. Ez teszi az egyik legjobb 3D nyomtatási anyaggá a bepattanó kötésekhez.
Hogyan számítsak ki egy bepattanó kötést 3D nyomtatáshoz?
Egy állandó téglalap keresztmetszetű egyenes konzol esetén a befogásnál fellépő nyúlás körülbelül 1,5 x vastagság x lehajlás osztva a hosszúság négyzetével. Tartsa ezt a nyúlást jóval az anyag szakadási nyúlása alatt, és ellenőrizze egy próbadarabbal.
Miért tört el a 3D nyomtatott pattintós kötésem?
A leggyakoribb okok a tövénél lévő éles sarok, a lehajláshoz képest túl rövid vagy túl vastag gerenda, valamint a rétegekre merőlegesen hajló gerenda, ahol a PA 2200 a 18% helyett csak 4%-ot nyúlik törés előtt.
Melyik tájolás a legjobb a bepattanó kötésekhez SLS esetén?
A gerendának a rétegsíkon belül kell hajolnia, úgy, hogy a hossza és a hajlítási iránya vízszintes legyen a nyomtatóban. A rétegsíkot alkatrészenként választhatja ki a kalkulátorban.
A szemcseszórás vagy a festés megváltoztatja a bepattanó kötést?
Aligha. A DyeMansion szerint a szemcseszórás és a polírozás inkább tömöríti a felületet, semmint anyagot távolítana el, a TCN festékek pedig bevonat nélkül színezik a felületi réteget. Az élek enyhén lekerekednek.
Hányszor szerelhető össze egy SLS pattintós kötés?
Ez a tartókarban fellépő alakváltozástól függ. Egy alacsony tövi alakváltozással, lekerekítéssel és megfelelő tájolással tervezett klipsz sokszor bepattintható; egy az alakváltozási határához közeli klipsz viszont lehet, hogy csak néhányat bír ki. Tesztelje a tényleges kialakítást.
Kérjen azonnali árat
Töltsön fel STEP vagy STL fájlokat a kalkulátorba, és másodpercek alatt láthatja az alkatrészek árát: fehér Nylon PA 12, szemcseszórás és polírozás az árban, opcionális festés 61 színben, három szállítási sebesség. Innen elküldheti a rendelés előnézetét megerősítésre.
Más anyag, NDA vagy nagy széria? Írjon nekünk. Tervezési segítségért és prototípus-fejlesztésért lásd: prototype.builders.
Kérjen azonnali árat