
SLS smjernice za dizajn: Debljina zida, rupe, rupe za pražnjenje i minimalne značajke
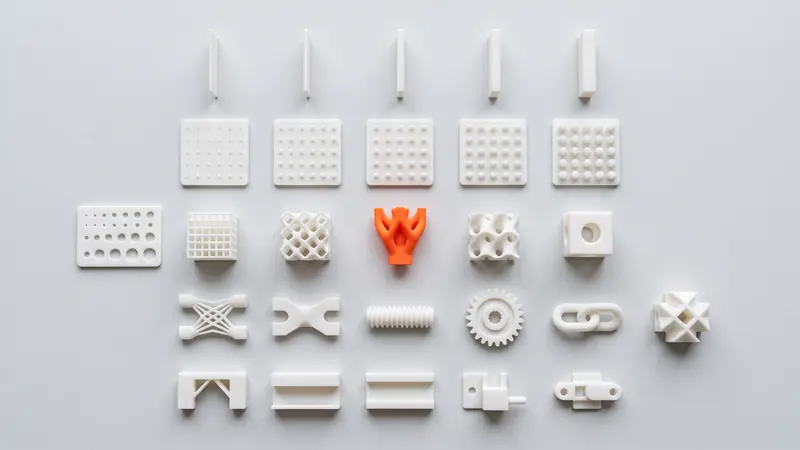
Selektivno lasersko sinteriranje oprašta mnogo toga: nema potpora, nema kutova nagiba, nema alata. Ipak, nekoliko pravila odlučuje hoće li dio ispasti čvrst, precizan i pristupačan. Ova stranica ih okuplja na jednom mjestu za laserski sinterirani najlon PA 12, objašnjava razlog iza svakog pravila i povezuje s detaljnim vodičima o tolerancijama, navojima i uskočnim spojevima.
Proces ukratko
Laser stapa tanke slojeve PA 12 praha unutar grijane komore. Nestopljeni prah oko dijela pruža mu potporu, tako da prevjesi, podrezi i unutarnji kanali ne trebaju potporne strukture. Nakon printanja, dijelovi se polako hlade u prahu, raspakiravaju se, sačmare i poliraju te po želji boje. Svako pravilo u nastavku proizlazi iz jednog od ovih koraka.
| Naša oprema | Vrijednost | Izvor |
|---|---|---|
| Printer | EOS FORMIGA P 110 Velocis | EOS |
| Veličina komore (nominalna) | 200 × 250 × 330 mm | Podaci EOS sustava |
| Materijal | Bijeli najlon PA 12 (EOS PA 2200) | EOS |
| Debljina sloja | 0.12 mm | EOS, PA 2200 Balance proces |
| Završna obrada | Sačmarenje staklenim kuglicama i poliranje u DyeMansion Powershot DUAL, uključeno | DyeMansion |
| Bojanje | TCN tekuće boje, 61 boja (crna i narančasta na zalihi) | TCN |
| Opća tolerancija | ±0.3 %, min ±0.3 mm (naše smjernice za dizajn) | SLS Market |
Pravilnik
Ovo su uobičajene industrijske smjernice za laserski sinteriran PA 12. One su polazišne točke, a ne stroga ograničenja: geometrija, orijentacija i veličina igraju ulogu.
| Značajka | Smjernica | Zašto |
|---|---|---|
| Najmanja debljina stijenke | 0.8 do 1.0 mm | Tanje stijenke mogu puknuti tijekom raspakiravanja i sačmarenja; kalkulator upozorava ispod 0.8 mm |
| Preporučena stijenka za stabilne dijelove | oko 1.5 do 3 mm | Dovoljno kruto za rukovanje, dovoljno tanko da se izbjegne skupljanje i uleknuće |
| Najmanji promjer provrta | oko 1.5 mm | Mali provrti pune se djelomično sinteriranim prahom |
| Razmak između dijelova printanih na mjestu | najmanje 0.5 mm | Uži razmaci se mogu stopiti |
| Klizni dosjed između dva ispisana dijela | ukupno oko 0.3 do 0,5 mm | Adhezija praha i tolerancija |
| Otvori za pražnjenje u šupljim dijelovima | barem dva, najmanje 5 mm | Prah se mora ispuhati; zatvoreni prah ostaje u dijelu |
| Reljefni ili ugravirani tekst | oko 1 mm visoko ili duboko | Površina praha ublažava fine detalje |
| Debeli puni presjeci | Izdubite ih ili dodajte rebra | Nakupljanje topline uzrokuje skupljanje, uleknuća i savijanje |
| Velike ravne ploče | Dodajte rebra, prirubnicu ili blagu zakrivljenost | Ravna područja hlade se neravnomjerno i mogu se saviti |
| Najveći dio | Mora stati u komoru od 200 × 250 × 330 mm | Kalkulator provjerava pristajanje, uključujući nagnute položaje |
Zidovi
Debljina stijenke je pravilo koje je najvažnije. Previše tanka i stijenka puca ili se savija tijekom raspakiravanja i sačmarenja; previše debela i dio se neravnomjerno skuplja, savija i troši više praha nego što je potrebno. Ravnomjerna stijenka od oko 1.5 do 3 mm je ugodan raspon za kućišta, nosače i poklopce. Tamo gdje trebate krutost, dodajte rebra umjesto da cijelu stijenku napravite debljom.
- Održavajte debljinu stijenke što je moguće ravnomjernijom preko cijelog dijela.
- Izbjegavajte debele nakupine pored tankih stijenki; izdubite ih.
- Zaoblite unutarnje kutove zaobljenjem kako biste rasporedili naprezanje.
- Tanke značajke koje stoje same (iglice, jezičci, rebra) trebaju veću debljinu od stijenki koje su podržane s obje strane.
Kada prenesete model, pregled dizajna kalkulatora mjeri stijenke i upozorava kada je primjetan udio dijela tanji od 0.8 mm.
Rupe, iglice i utori
Zrnca praha pored stopljene konture djelomično se tope i lijepe za površinu. Zato rupe i utori ispadaju malo manji, a iglice malo veće nego što je dizajnirano. Rupe ispod oko 1.5 mm mogu se zatvoriti, a duge, uske rupe teško je očistiti.
- Dizajnirajte rupe na nominalnu veličinu i izbušite ih ili proširite razvrtalom kada trebate točan promjer.
- Malim prolaznim rupama dajte veći promjer ili kraću duljinu kako bi se prah mogao ispuhati.
- Za vijke, navoje i umetke pogledajte navoje i toplinski ugrađene umetke u SLS PA 12.
- Za dosjede i zračnosti pogledajte SLS tolerancije i zračnosti.
Šuplji dijelovi i rupe za pražnjenje
Izdubljivanje debelog dijela štedi materijal i smanjuje izobličenje. Ali prah unutar zatvorene šupljine nikada se ne može ukloniti: ostaje u dijelu kao rasuti prah ili mekani kolač i dodaje težinu. Svakom šupljem području dajte barem dvije rupe za pražnjenje od najmanje 5 mm, idealno na suprotnim stranama, kako bi zrak mogao strujati dok se prah ispuhuje.
Kalkulator pronalazi zatvorene šupljine kada prenesete model, označava ih u 3D pregledniku i određuje cijenu dijela kao punog dok se ne dodaju rupe za pražnjenje. Također označava duboke, uske kanale iz kojih je teško ukloniti prah.
Pokretni dijelovi i sklopovi
Budući da je dio tijekom printanja okružen slobodnim prahom, šarke, lanci, kuglični zglobovi i zupčanici mogu se printati već sastavljeni. Ostavite barem 0.5 mm između pokretnih površina, osigurajte da prah može izaći iz svakog zgloba i izbjegavajte duge, uske praznine. Za kopče i zasune, vodič za dizajn snap-fit spojeva pokazuje kako dimenzionirati krakove tako da se savijaju bez pucanja.
Orijentacija i slojevi
Slojevi su debeli 0.12 mm. Blago nagnute površine pokazuju fine stepenice; vertikalne i horizontalne površine izgledaju najujednačenije. Čvrstoća također ovisi o smjeru: EOS navodi vlačnu čvrstoću od 48 MPa i istezanje pri lomu od 18 % unutar ravnine sloja za PA 2200, u usporedbi s 42 MPa i 4 % poprečno na slojeve. Dijelovi koji se savijaju, poput kopči i fleksibilnih elemenata, najčvršći su kada smjer savijanja leži u ravnini sloja.
U kalkulatoru možete odabrati ravninu sloja po dijelu (XY, XZ ili YZ) ili prepustiti nama da odlučimo. Priprema za printanje zatim orijentira dio u zadatku za printanje; ako je jedna površina ili smjer kritičan, dizajnirajte ga tako da ne ovisi o orijentaciji ili to napomenite prilikom slanja narudžbe.
Površina, tekst i detalji
Laserski sinteriran PA 12 ima mat, blago zrnatu površinu. Sačmarenje staklenim kuglicama i poliranje u DyeMansion Powershot DUAL, uključeno u svaku narudžbu, čini je ujednačenijom i ugodnijom na dodir; prema DyeMansion, ova obrada površine zbija površinu umjesto da uklanja materijal, tako da je geometrija zadržana. Rubovi su blago zaobljeni.
- Tekst i logotipi: oko 1 mm visoki ili duboki, s podebljanim, jednostavnim fontom.
- Oštri rubovi postaju blago zaobljeni; nemojte se oslanjati na rubove oštre poput noža.
- Obojeni dijelovi su obojeni u površinskom sloju TCN tekućim bojama. Boja ne dodaje premaz, tako da se dimenzije ne mijenjaju. Pogledajte katalog boja.
Veličina dijela i dijeljenje
FORMIGA P 110 Velocis ima nominalnu komoru od 200 × 250 × 330 mm. Kalkulator provjerava stane li svaki dio, također i u nagnutim položajima, te javlja ako dio stane samo dijagonalno ili uopće ne stane. Veći dijelovi mogu se podijeliti na sekcije spojene lastinim repom, klinovima, vijcima ili ljepilom; dio koji jedva stane dijagonalno često je jeftiniji kada se podijeli, jer se bolje slaže s drugim dijelovima. Veličina i slaganje također su najveći faktori u cijeni, objašnjeni u cijeni SLS 3D printanja.
Datoteke
Kalkulator prihvaća STEP i STL. STEP nosi svoje mjerne jedinice i točnu geometriju; STL je mreža trokuta bez mjernih jedinica, koja se čita kao milimetri s prekidačem za inče. Svako čvrsto tijelo u datoteci postaje vlastiti dio. Više u STEP vs STL.
Kontrolni popis prije prijenosa
- Zidovi od najmanje 0.8 do 1.0 mm, idealno ravnomjernih 1.5 do 3 mm.
- Rupe najmanje oko 1.5 mm; precizni provrti planirani za razvrtanje.
- Debeli presjeci izdubljeni ili rebrasti; svaka šupljina ima najmanje dvije rupe za izlaz praha od najmanje 5 mm.
- Najmanje 0.5 mm između dijelova koji se pomiču.
- Savitljivi elementi orijentirani u ravnini sloja.
- Velike ravne ploče rebraste ili zakrivljene.
- Tekst visok ili dubok najmanje oko 1 mm.
- Dio stane u 200 × 250 × 330 mm, ili je podijeljen.
- Dimenzije provjerene prema općoj toleranciji od ±0.3 % (min ±0.3 mm).
Vrijednosti specifične za dizajn, poput debljine stijenke pod opterećenjem, izbočina za umetke ili čvrstoće spoja, ovise o primjeni. Za njih, stručnjaci na prototype.builders mogu pregledati vašu namjeru dizajna. Dodatna literatura: što je SLS 3D printanje i vodič za PA12 najlon.
Kada je kontrolni popis gotov, instant SLS kalkulator pokreće iste provjere na vašoj datoteci i prikazuje cijenu.
Česta pitanja
Koja je minimalna debljina stijenke za SLS printanje?
Uobičajena smjernica za laserski sinteriran PA 12 je 0.8 do 1.0 mm. Stijenke od oko 1.5 do 3 mm su robusnije za većinu dijelova. Kalkulator upozorava kada je primjetan udio dijela tanji od 0.8 mm.
Koliko velike moraju biti rupe za izlaz praha u SLS dijelovima?
Svakom šupljem području dajte najmanje dvije rupe za izlaz praha od najmanje 5 mm, idealno na suprotnim stranama. Prah u zatvorenoj šupljini ne može se ukloniti i ostaje u dijelu.
Treba li SLS potpornje ili kutove nagiba?
Ne. Nesrasli prah podupire dio tijekom ispisa, tako da prevjesi, podrezi i unutarnji kanali ne trebaju potpornje, a kutovi nagiba nisu potrebni jer nema kalupa.
Koja je najmanja rupa koju SLS može ispisati?
Rupe od oko 1.5 mm i veće su pouzdane. Manje rupe mogu se ispuniti djelomično sinteriranim prahom. Za precizne provrte, dizajnirajte na nominalnu veličinu i izbušite ili razvrtajte nakon ispisa.
Koji je najveći dio koji možete ispisati?
Nominalna komora za EOS FORMIGA P 110 Velocis je 200 x 250 x 330 mm. Kalkulator provjerava stane li dio, uključujući nagnute položaje; veći dijelovi mogu se podijeliti i spojiti.
Utječe li orijentacija na čvrstoću SLS dijelova?
Da, donekle. Za PA 2200, EOS navodi vlačnu čvrstoću od 48 MPa i 18 % istezanja pri lomu unutar ravnine sloja te 42 MPa i 4 % poprečno na slojeve, tako da bi se savitljivi elementi trebali nalaziti u ravnini sloja.
Zatražite trenutnu cijenu
Učitajte STEP ili STL datoteke u kalkulator i saznajte cijenu svojih dijelova u nekoliko sekundi: bijeli najlon PA 12, sačmarenje i poliranje uključeni, opcionalno bojenje u 61 boji, tri brzine isporuke. Odatle šaljete pregled narudžbe na potvrdu.
Drugi materijal, NDA ili velika serija? Pišite nam. Za pomoć pri dizajnu i razvoj prototipa pogledajte prototype.builders.
Zatražite trenutnu cijenu