
Élőzsanérok SLS nejlonból: Mi működik és mi nem
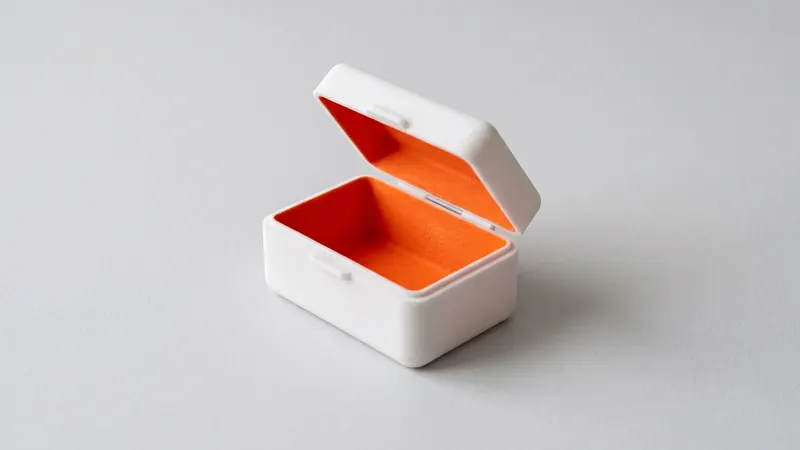
Az élőzsanér egy vékony, rugalmas szalag, amely ugyanannak a darabnak két merev részét köti össze, mint például egy samponos flakon kupakja. Fröccsöntött polipropilénből sok ezerszer meghajlítható. A lézerszinterezett PA 12 egy eltérő anyag, és a belőle nyomtatott élőzsanér másképp viselkedik. Ez az útmutató elmagyarázza, hogy az SLS zsanérok reálisan mire képesek, hogyan tervezzünk olyat, amely túléli a használatot, és mikor okosabb választás egy egyben nyomtatott csapos zsanér.
A rövid válasz
Az integrált zsanérok nyomtathatók SLS PA 12 anyagból, de kezelje őket korlátozott ciklusú zsanérokként: időnként kinyitott fedelek, összeszereléskor egyszer meghajlított fülek, rugalmas csipeszek és kábeltartók. Ha a zsanérnak éveken át egész nap nyitódnia és záródnia kell, egy fröccsöntött polipropilén alkatrész vagy egy mechanikus csapos zsanér jobb megoldás.
| Felhasználás | SLS integrált zsanér | Jobb alternatíva |
|---|---|---|
| Összeszereléskor egyszer hajlik (hajt és rögzít) | Jól működik | - |
| Alkalmanként nyitott fedél (prototípus, pótalkatrész, kis széria) | Tesztelt kialakítással működik | Csapos zsanér, ha tartósnak kell lennie |
| Rugalmas csipesz vagy törésgátló kis mozgással | Jól működik | - |
| Naponta sokszor mozgatott zsanér | Nem ajánlott | Egyben nyomtatott csapos zsanér vagy fröccsöntött PP |
| Folyamatos terhelés alatt álló zsanér | Nem ajánlott | Csapos zsanér fém csappal |
Miért nem polipropilén a PA 12
A polipropilén híres a hajlékony zsanérokról, mivel a fröccsöntés a polimer láncokat a zsanéron keresztül rendezi el, ami a vékony csíkot rendkívül ellenállóvá teszi az ismétlődő hajlítással szemben. A lézerszinterezés nem így rendezi el az anyagot. Egy szinterezett alkatrész összeolvasztott porszemcsékből épül fel, rétegről rétegre, és enyhén porózus felülettel rendelkezik. Ez adja az SLS nejlon szilárdságát és szívósságát a konzolok és burkolatok esetében, de kisebb a kifáradási élettartama egy vékony, erősen hajlított csíkban.
A kulcsfontosságú mutató a szakadási nyúlás. A PA 2200, az általunk nyomtatott PA 12 por esetében az EOS 18 %-ot ad meg a rétegsíkon belül és 4 %-ot a rétegekre merőlegesen. A hajlékony zsanér úgy működik, hogy hajlításkor a csík külső felülete megnyúlik. Minél vékonyabb a csík és minél nagyobb a hajlítási sugara, annál kisebb ez a feszültség. A tervezési cél egyszerű: tartsuk a feszültséget jóval az anyag teherbírása alatt, és tartsuk abban az irányban, ahol az anyag a legerősebb.
Tervezési szabályok SLS hajlékony zsanérokhoz
Tájolja a zsanért a rétegeken belül
A hajlító csíknak laposan kell feküdnie a rétegsíkban, és a zsanér tengelyének is ebben a síkban kell lennie. Egy olyan zsanér, amelynek a rétegeken keresztül kell hajolnia, a rétegek közötti gyengébb kötésre támaszkodik, és sokkal hamarabb tönkremegy. Ha az alkatrész egy bizonyos tájolása fontos a zsanér szempontjából, jelezze azt a rendeléskor; a nyomtatás előkészítése során a teljes nyomtatási feladathoz választják ki a tájolást.
Ossza el a hajlítást egy adott hosszon
Egy túl rövid zsanér az egész hajlítást egy szűk zónába koncentrálja. Egy hosszabb rugalmas zóna elosztja a feszültséget, és lehetővé teszi, hogy a zsanér tovább nyíljon, mielőtt a felület túlzottan megnyúlna. A gyakorlatban adjon a zsanérnak egy egyértelműen meghatározott rugalmas hosszt egy éles bevágás helyett.
Kerekítsen le minden átmenetet
A zsanér szinte soha nem törik el középen. Ott törik el, ahol a vékony csík találkozik a vastag testtel, mert az a sarok koncentrálja a feszültséget. A zsanér mindkét oldalán, alul és felül alkalmazott bőséges lekerekítések jelentik a leghatékonyabb javítást.
Vékony, de nyomtatható
Egy vékonyabb csík kisebb feszültséggel hajlik, de az SLS rendelkezik egy minimális nyomtatható falvastagsággal, és a nagyon vékony elemek törékenyek, amikor az alkatrészeket portalanítják és homokfújják. A megfelelő vastagság függ a zsanér hosszától, a nyitási szögtől, attól, hogy milyen gyakran fog hajolni, és mekkora terhelést visel, így nincs univerzális szám. A megbízható módszer egy tesztdarab: egy zsanércsík, amelyen több vastagság és hosszúság található egymás mellett. Ez egy kis alkatrész, így kevesébe kerül, és a kalkulátor azonnal beárazza.
Korlátozza a nyitási szöget
Egy olyan zsanér, amelynek csak 90°-ban kell nyílnia, sokkal tovább él, mint az, amelyik 180°-ban laposra hajlik. Ha a fedélnek csak hozzáférést kell biztosítania, adjon hozzá egy ütközőt, amely korlátozza a szöget.
Használat előtt járassa be
Egy friss SLS zsanér néhányszori óvatos meghajlítása a teljes mozgástartományában segít annak beállásában. Ne hajlítsa túl a tervezett szögön.
Ellenőrzőlista rendelés előtt
- A zsanércsík a rétegsíkban fekszik, és ezt jelezte is, ha számít.
- Lekerekítések a csík mindkét végén, mindkét oldalon.
- Meghatározott rugalmas hossz, nem pedig egy bevágás.
- Egy szögütköző, ha a fedélnek nem kell teljesen síkba hajolnia.
- Nincs tartós terhelés a zsanéron (rugók, nehéz fedelek).
- Egy tesztdarab több vastagsággal először kinyomtatva, ha a zsanér kritikus fontosságú.
- Elegendő hézag a zsanér körül, hogy a fedél dörzsölődés nélkül csukódjon: lásd SLS tűrések és hézagok.
Amikor a csapos zsanér a jobb választás
Az SLS olyan előnnyel rendelkezik, amivel a fröccsöntés nem: a mozgó alkatrészeket már összeszerelve nyomtatja. Egy hajló csík helyett nyomtathat két csuklót és egy csapot, köztük hézaggal. Az anyagnak egyáltalán nem kell rugalmasnak lennie, így a zsanér sokkal többször elfordulhat és nagyobb terhelést bír el. A szabályok: legalább 0,5 mm hézag a mozgó felületek között, és egy út a laza por távozásához. A helyben nyomtatott zsanérok és mozgó szerelvények útmutatója részletezi ezt.
| Élőzsanér | Helyben nyomtatott csapos zsanér | |
|---|---|---|
| Hogyan mozog | Az anyag hajlik | Két alkatrész forog egy csap körül |
| Ciklusélettartam SLS PA 12 anyagban | Korlátozott | Sokkal magasabb |
| Helyigény | Nagyon kevés | Hely a csuklószemeknek és a hézagnak |
| Érzet | Rugózó, enyhén visszatér | Szabadon mozgó, enyhe holtjáték |
| Legjobb ehhez | Hajtogatva záródó, alkalmi fedelek, kapcsok | Gyakori használat, terhelt fedelek, ajtók |
Egy harmadik lehetőség a zsanér, amelynél egy fémcsapot tolnak át két nyomtatott csuklószemen. Ez a legrobusztusabb és könnyen karbantartható. A bepattanó fedelek egy másik módja annak, hogy teljesen elkerüljük a zsanérokat.
Felületkezelés és szín
Alkatrészeinket üveggyönggyel fújjuk és polírozzuk egy DyeMansion Powershot DUAL berendezésben, amit az ár tartalmaz. A DyeMansion szerint az eljárás anyageltávolítás nélkül tömöríti a felületet, így a zsanér megtartja a tervezett vastagságát; a szélek kissé lekerekítettek lesznek, ami inkább segít, mint árt. A TCN folyékony festékekkel történő színezés bevonat hozzáadása nélkül színezi a felületi réteget, így nem merevíti a zsanért. A DyeMansion szerint a festék körülbelül 0,2 mm mélyen hatol be a PA 2200 anyagba. A színkatalógus mind a 61 árnyalata azonnal beárazásra kerül a kalkulátorban.
Mikor érdemes tervezési segítséget kérni
Ha a zsanér terhelést visel, meghatározott számú ciklust kell kibírnia, vagy egy termék része, a fóliazsanér, a csapos zsanér és a fröccsöntött alkatrész közötti döntés a teljes tervezési szándéktól függ. A prototype.builders szakemberei át tudják tekinteni ezt Önnel, és tesztelhetik a változatokat. Magáról az anyagról lásd a PA12 nejlon útmutatót, a falvastagságokról és a minimális alaksajátosságokról pedig az SLS tervezési irányelveket.
Gyakran ismételt kérdések
Lehet fóliazsanért 3D nyomtatni SLS technológiával?
Igen, olyan zsanérok esetében, amelyek csak korlátozott számban hajlanak meg, mint például egy alkalmanként kinyitott doboz fedele vagy egy összeszerelés során meghajló klipsz. A lézerszinterezett PA 12 sokkal kevésbé képlékeny, mint a fröccsöntött polipropilén, így egy nyomtatott fóliazsanér nem éri el a fröccsöntött élettartamát.
Milyen vastagnak kell lennie egy fóliazsanérnak SLS PA 12 anyagból?
Nincs egyetlen konkrét szám. A zsanérnak elég vékonynak kell lennie ahhoz, hogy az anyag túlzott megnyúlása nélkül hajoljon, és elég vastagnak ahhoz, hogy megbízhatóan nyomtatható legyen és elbírja a terhelést. Nyomtasson egy tesztdarabot többféle vastagsággal és hosszúsággal, és hajlítsa meg úgy, ahogyan a valódi alkatrészt használni fogják.
Hogyan kell tájolni egy fóliazsanért a nyomtatóban?
A hajlítócsíknak a rétegsíkon belül kell elhelyezkednie. Az EOS a PA 2200 esetében 18%-os szakadási nyúlást ad meg a rétegeken belül, de csak 4%-ot azokra merőlegesen, így egy olyan zsanér, amely a rétegekre merőlegesen hajlik, sokkal hamarabb eltörik.
A polipropilén jobb a fóliazsanérokhoz?
Magas ciklusszám esetén igen. A fröccsöntött polipropilén a klasszikus fóliazsanér anyag. Az SLS PA 12 akkor a megfelelő választás, ha a zsanér egy olyan összetett nejlon alkatrész része, amelyre gyorsan vagy kis mennyiségben van szüksége.
Mi az alternatívája a fóliazsanérnak az SLS esetében?
Egy egyben nyomtatott (print-in-place) csapos zsanér: két csuklószem és egy csap, amelyeket már összeszerelve nyomtatnak, legalább 0,5 mm-es réssel és a por távozását biztosító útvonallal. Nem az anyag hajlítására támaszkodik, így sokkal tovább tart.
Befolyásolja a festés a fóliazsanért?
A festés a felületi réteget színezi be anélkül, hogy bevonatot képezne, így nem változtatja meg a zsanér hajlását. A nagyon vékony zsanérokat azonban továbbra is érdemes a végső színben és felületkezeléssel tesztelni.
Kérjen azonnali árat
Töltsön fel STEP vagy STL fájlokat a kalkulátorba, és másodpercek alatt láthatja az alkatrészek árát: fehér Nylon PA 12, szemcseszórás és polírozás az árban, opcionális festés 61 színben, három szállítási sebesség. Innen elküldheti a rendelés előnézetét megerősítésre.
Más anyag, NDA vagy nagy széria? Írjon nekünk. Tervezési segítségért és prototípus-fejlesztésért lásd: prototype.builders.
Kérjen azonnali árat