
Egyben nyomtatott (Print-in-Place) zsanérok és mozgó szerelvények SLS nejlonból
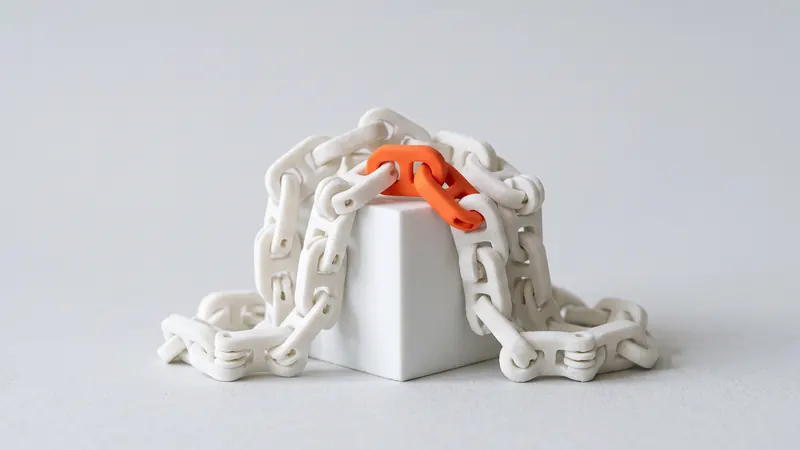
A szelektív lézerszinterezés az alkatrészeket egy porágyban nyomtatja, amely minden oldalról megtámasztja őket, így nincs szükség támaszanyagokra. Ez lehetővé teszi zsanérok, láncok, gömbcsuklók és egyéb mechanizmusok már összeszerelt állapotban történő nyomtatását egyetlen nyomtatási feladatban, utólagos összeszerelés nélkül. Ez az útmutató elmagyarázza a hézagokat, a poreltávolítási szabályokat és azokat a tervezési döntéseket, amelyek lehetővé teszik a PA 12 anyagból készült, egyben nyomtatott szerkezetek szabad mozgását.
Miért az SLS a legalkalmasabb az egyben nyomtatásra (print-in-place)
A szálhúzásos és műgyantás nyomtatásnál minden kinyúló részhez támaszra van szükség, és a zsanéron belüli támaszokat szinte lehetetlen eltávolítani. Az SLS esetében az alkatrész egy PA 12 porágyban épül fel. A meg nem olvadt por lazán az alkatrész körül marad és megtartja azt, így a nyomtató zárt hurkokat, egymásba fonódó láncszemeket és csuklókba épített csapokat tud készíteni mindenféle támasz nélkül. A nyomtatás után a laza port eltávolítják, és a mechanizmus mozog.
A tipikus egyben nyomtatott alkatrészek a zsanérok és zsanéros fedelek, láncok és kábelvezetők, gömbcsuklók és csuklós ujjak a megfogókhoz, forgatógombok és tárcsák, rögzített csavarok és kapcsok, valamint a mozgó alkatrészekkel rendelkező bemutató modellek. A gyakorlati előny: nincs összeszerelés, nincsenek elveszíthető apró alkatrészek, és a mechanizmus már a megérkezésekor használatra kész.
A két szabály: rés és a por távozása
1. szabály: legalább 0,5 mm rés
Nyomtatás közben az összeolvadt felület melletti porszemcsék részben megolvadnak és hozzátapadnak. Ha két mozgó felület túl közel van egymáshoz, a köztük lévő szemcsék mindkettőhöz hozzákötnek, és az illesztés összeolvad. A lézerszinterezett PA 12 esetében a kiindulási irányelvünk egy legalább 0,5 mm-es rés minden mozgó felület között. Nagyobb alkatrészek és hosszú, keskeny rések esetén érdemes ennél nagyobbat hagyni.
| Helyzet | Kiindulási rés | Megjegyzés |
|---|---|---|
| Kis zsanér, rövid rés, nyitott a külvilág felé | 0,5 mm | Az általunk javasolt minimum |
| Hosszú vagy ívelt rés (csap egy hosszú csuklóban) | több mint 0,5 mm | A pornak hosszabb utat kell megtennie kifelé |
| Gömbcsukló | több mint 0,5 mm | A gömb alakú rések könnyen csapdába ejtik a port |
| Egymáson csúszó nagy, lapos felületek | több mint 0,5 mm | A nagy felületek enyhén vetemedhetnek |
Ezek kiindulási pontok, nem garanciák. Egy kritikus mechanizmus esetén először nyomtasson egy kis tesztverziót; az azonnali árképzés mellett egy teszt kevésbe kerül.
2. szabály: a pornak ki kell tudnia jönni
Minden rés tele van porral, amikor az alkatrész elhagyja a nyomtatót. A portalanítás és az üveggyöngy-fúvás eltávolítja, de csak akkor, ha ki tud jutni a szabadba. A mindkét végén nyitott rés könnyen kitisztul. Egy zárt zseb vagy egy hosszú zsákfurat megtartja a port, és a tömörített porral teli csukló nem mozog.
- Minden csuklót nyisson meg a külvilág felé legalább az egyik, de még jobb, ha mindkét oldalon.
- Kerülje a zsákfuratokat a csapok körül; hagyja, hogy a csapcsatorna végigfusson.
- Adjon hozzá kivezető nyílásokat a zárt térfogatokhoz; a kalkulátor érzékeli a zárt üregeket a modell feltöltésekor.
- Tartsa a réseket röviden és egyenesen, ahol csak lehet.
Helyben nyomtatott zsanér tervezése
Egy helyben nyomtatott zsanér mindkét felén csuklószemekből, valamint egy csapból áll, amely az egyik félhez tartozik, és átfut a másikon. Néhány részleten múlik a különbség egy olyan zsanér között, amely már elsőre mozog, és egy olyan között, amelyet fel kell törni:
- Törje le vagy kúposítsa a csap végeit, így a csap rögzül, de a rés nyitva marad a végeken.
- Tartsa a rést egyenletesen a csap körül és a csuklószemek felületei között.
- Adjon a csapnak elegendő átmérőt a terhelés elviseléséhez; a vékony nejlon csapok elhajlanak. Ha a zsanér terhelésnek van kitéve, fontolja meg inkább egy fémcsap furatának kialakítását.
- Adjon hozzá egy szögütközőt, ha a fedélnek nem szabad túlzottan elfordulnia.
- Kerülje a nagy és lapos érintkezési felületeket; ezeknek nagyobb hézagra van szükségük, mint a kis hengereseknek.
Egy egyben nyomtatott zsanér nem az anyag hajlítására támaszkodik, így általában sokkal tovább tart, mint egy fóliazsanér SLS nejlonból. Ennek ára némi holtjáték és nagyobb helyigény a csuklószemek számára.
Láncok, gömbcsuklók és egyéb mechanizmusok
Láncok és kábelvezetők
Az egymásba fonódó láncszemek a klasszikus SLS bemutatók. Minden láncszemnek 0,5 mm hézagra van szüksége a szomszédaitól minden oldalon, és minden láncszemnek elég nyitottnak kell lennie ahhoz, hogy a por kihulljon.
Gömbcsuklók
A foglalatban lévő gömb a legnehezebb eset, mivel a gömb alakú hézag csapdába ejti a port. Nyissa meg a foglalatot bőségesen, adjon hozzá réseket, és kezdjen nagyobb hézaggal, mint egy zsanér esetében. Ha a csuklónak súrlódással kell megtartania egy pozíciót, tesztelje: a portalanítás utáni súrlódást nehéz megjósolni.
Forgó alkatrészek és tárcsák
A tengelyen rögzített gomb jól működik, ha a tengelynek van egy válla vagy kúpja a gomb megtartására, és a hézag kívül nyitott marad. A kattanó érzés eléréséhez inkább egy kis rugalmas nyelvet adjon hozzá, ahelyett, hogy a szoros illeszkedésre hagyatkozna.
Tájolás és pontosság
A nyomtatás előkészítése során választják ki a tájolást a teljes nyomtatási feladathoz, és a mozgó alkatrészek bármilyen tájolásban működnek, amíg a hézagokat betartják. A rétegek körülbelül egy tized milliméter vastagok (az EOS 0,12 mm-t ad meg a PA 2200 eljáráshoz), így az ívelt felületeken finom lépcsők láthatók, amelyek kissé növelik a súrlódást. Az általános tűrés, amellyel tervezünk, ±0,3 %, alsó határa ±0,3 mm; bővebben az SLS tűrések és hézagok részben.
Nyomtatás után: portalanítás, szemcseszórás, festés
Alkatrészeinket portalanítjuk, majd üveggyöngyös szemcseszórással és polírozással kezeljük egy DyeMansion Powershot DUAL berendezésben, amit az ár tartalmaz. A szemcseszórás megtisztítja a hézagokat és kisimítja az érintkező felületeket; a DyeMansion szerint az eljárás tömöríti a felületet anélkül, hogy anyagot távolítana el, így a tervezett hézag változatlan marad. A mechanizmus kiszállítás utáni néhányszori mozgatása teljesen felszabadítja azt. Ha színt választ, a TCN folyékony festékekkel történő festés a felületi réteget színezi be bevonat hozzáadása nélkül, így nem zárja le a hézagokat. Bővebben a lépésekről az SLS utófeldolgozás és felületkezelés részben olvashat.
Ellenőrzőlista
- Legalább 0,5 mm hézag minden mozgó felület között.
- Minden hézag és üreg nyitott kifelé; nincsenek vak furatok.
- A csap végei letörtek vagy kúposak, hogy a csap a helyén maradjon.
- Szögütközők, ahol a forgást korlátozni kell.
- Teherhordó zsanérok: vastagabb csap vagy furat egy fémcsap számára.
- Egyetlen modellként feltöltve; ellenőrizze az üregre vonatkozó figyelmeztetést a kalkulátorban.
- Kritikus mechanizmus: először egy kis tesztverzió.
Olyan mechanizmusok esetében, amelyek terhet viselnek, meghatározott tapintást igényelnek, vagy egy termék részét képezik, a prototype.builders szakemberei át tudják tekinteni Önnel a tervezési szándékot.
Gyakran ismételt kérdések
Mit jelent a print-in-place?
Egy mechanizmus, például egy zsanér, lánc vagy gömbcsukló már összeszerelve kerül kinyomtatásra, kis réssel a mozgó alkatrészek között. Nyomtatás után a laza port eltávolítják a résből, és az alkatrészek mindenféle összeszerelés nélkül szabadon mozognak.
Milyen résre van szükségük a print-in-place alkatrészeknek az SLS esetében?
Használjon legalább 0,5 mm rést a mozgó felületek között. Kisebb rések esetén fennáll a veszélye, hogy az alkatrészek összeolvadnak, mivel a forró felületek melletti por részben szintereződik és letapad.
Miért jó az SLS a print-in-place alkatrészekhez?
A meg nem olvadt por megtámasztja az alkatrészeket a nyomtatás során, így nem kell támasztószerkezeteket eltávolítani az illesztés belsejéből. Bármilyen tájolás és bármilyen egymásba ágyazott geometria lehetséges, amíg a por ki tud jutni.
Bent maradhat a rekedt por az illesztésben?
Igen, ha az illesztés zárt. A laza pornak minden résből és üregből ki kell tudnia jutni. Nyissa meg az illesztést a külvilág felé, kerülje a hosszú vakcsatornákat, és adjon hozzá kivezető nyílásokat a zárt térfogatokhoz. A kalkulátor a modell feltöltésekor észleli a zárt üregeket.
Lesz holtjátéka egy print-in-place zsanérnak?
Igen, egy kicsit. A nyomtatás során az alkatrészek elkülönítéséhez szükséges rés a portalanítás után holtjátékká válik. Ahol a holtjáték számít, tervezzen külön csapot vagy perselyt, vagy kérjen tervezési támogatást.
Külön fájlokat kell feltöltenem a mozgó alkatrészekhez?
Nem. A print-in-place szerelvényt egyetlen modellként kell feltölteni. A kalkulátor ellenőrzi, hogy befér-e a 200 × 250 × 330 mm méretű kamrába, és egy alkatrészként árazza be.
Kérjen azonnali árat
Töltsön fel STEP vagy STL fájlokat a kalkulátorba, és másodpercek alatt láthatja az alkatrészek árát: fehér Nylon PA 12, szemcseszórás és polírozás az árban, opcionális festés 61 színben, három szállítási sebesség. Innen elküldheti a rendelés előnézetét megerősítésre.
Más anyag, NDA vagy nagy széria? Írjon nekünk. Tervezési segítségért és prototípus-fejlesztésért lásd: prototype.builders.
Kérjen azonnali árat