
Cerniere print-in-place e gruppi mobili in nylon SLS
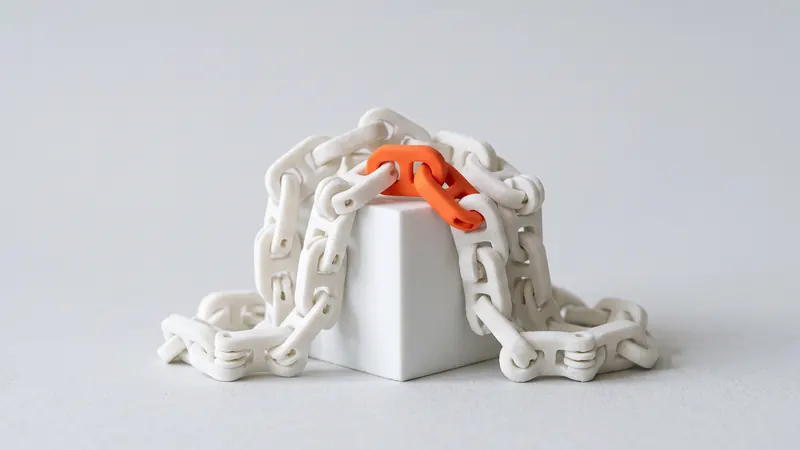
La sinterizzazione laser selettiva stampa le parti all'interno di un letto di polvere che le supporta su ogni lato, quindi non necessita di strutture di supporto. Ciò rende possibile stampare cerniere, catene, giunti sferici e altri meccanismi già assemblati, in un unico processo di stampa, senza alcun assemblaggio successivo. Questa guida spiega le tolleranze, le regole per la fuoriuscita della polvere e le scelte di progettazione che consentono agli assemblaggi print-in-place in PA 12 di muoversi liberamente.
Perché la tecnologia SLS è fatta per il print-in-place
Nella stampa a filamento e a resina, ogni sporgenza necessita di supporto e i supporti all'interno di una cerniera sono quasi impossibili da rimuovere. In SLS la parte cresce all'interno di un letto di polvere di PA 12. La polvere non fusa rimane sciolta attorno alla parte e la sostiene, in modo che la stampante possa produrre anelli chiusi, maglie incastrate e perni all'interno di snodi senza alcun supporto. Dopo la stampa, la polvere sciolta viene rimossa e il meccanismo si muove.
Le tipiche parti print-in-place sono cerniere e coperchi incernierati, catene e portacavi, giunti sferici e dita articolate per pinze, manopole e quadranti rotanti, viti imperdibili e clip, e modelli dimostrativi con parti mobili. Il vantaggio pratico: nessun assemblaggio, nessuna piccola parte da perdere e un meccanismo che è pronto quando arriva.
Le due regole: spazio e fuoriuscita della polvere
Regola 1: spazio di almeno 0,5 mm
Durante la stampa, i granelli di polvere vicini a una superficie fusa si sciolgono parzialmente e vi si attaccano. Se due superfici mobili sono troppo vicine, i granelli tra di esse si legano a entrambe e il giunto si fonde. Uno spazio di almeno 0,5 mm tra tutte le superfici mobili è la nostra linea guida di partenza per il PA 12 sinterizzato al laser. Le parti più grandi e gli spazi lunghi e stretti traggono vantaggio da uno spazio maggiore.
| Situazione | Spazio iniziale | Nota |
|---|---|---|
| Cerniera piccola, spazio corto, aperta verso l'esterno | 0,5 mm | Il minimo che raccomandiamo |
| Spazio lungo o curvo (perno in un giunto lungo) | più di 0,5 mm | La polvere ha una via d'uscita più lunga |
| Giunto sferico | più di 0,5 mm | Gli spazi sferici intrappolano facilmente la polvere |
| Grandi superfici piatte che scorrono l'una sull'altra | più di 0,5 mm | Le grandi aree possono deformarsi leggermente |
Questi sono punti di partenza, non garanzie. Per un meccanismo critico, stampare prima una piccola versione di prova; con un prezzo istantaneo, un test costa poco.
Regola 2: la polvere deve poter uscire
Ogni fessura è piena di polvere quando la parte esce dalla stampante. La depolverizzazione e la perlatura con microsfere di vetro la rimuovono, ma solo se può raggiungere l'esterno. Una fessura aperta su entrambe le estremità si pulisce facilmente. Una tasca chiusa o un lungo canale cieco trattiene la polvere, e un giunto pieno di polvere compattata non si muove.
- Aprire ogni giunto verso l'esterno su almeno un lato, meglio su due.
- Evitare i fori ciechi attorno ai perni; lasciare che il canale del perno lo attraversi.
- Aggiungere fori di fuga ai volumi chiusi; il calcolatore rileva le cavità racchiuse quando si carica il modello.
- Mantenere le fessure corte e dritte dove possibile.
Progettazione di una cerniera print-in-place
Una cerniera print-in-place è composta da nocche su entrambe le metà e da un perno che appartiene a una metà e attraversa l'altra. Pochi dettagli fanno la differenza tra una cerniera che si muove al primo tentativo e una che deve essere sbloccata con la forza:
- Smussare o rendere coniche le estremità del perno in modo che il perno sia catturato ma la fessura rimanga aperta alle estremità.
- Mantenere la fessura uniforme attorno al perno e tra le facce delle nocche.
- Dare al perno un diametro sufficiente per sopportare il carico; i perni sottili in nylon si piegano. Se la cerniera è sottoposta a carico, considerare invece un foro per un perno in metallo.
- Aggiungere un arresto angolare se il coperchio non deve ruotare eccessivamente.
- Evitare aree di contatto grandi e piatte; richiedono più gioco rispetto a quelle piccole e cilindriche.
Una cerniera stampata sul posto non dipende dalla flessione del materiale, quindi di solito dura molto più a lungo di una cerniera flessibile in nylon SLS. Il prezzo da pagare è un po' di gioco e più spazio per gli snodi.
Catene, giunti sferici e altri meccanismi
Catene e portacavi
Le maglie a incastro sono il classico esempio di SLS. Ogni maglia necessita di uno spazio di 0,5 mm rispetto a quelle adiacenti su tutti i lati, e ogni maglia dovrebbe essere sufficientemente aperta per far fuoriuscire la polvere.
Giunti sferici
Una sfera all'interno di una cavità è il caso più difficile, perché lo spazio sferico intrappola la polvere. Apra generosamente la cavità, aggiunga delle fessure e inizi con uno spazio maggiore rispetto a quello di una cerniera. Se il giunto deve mantenere una posizione per attrito, lo testi: l'attrito dopo la rimozione della polvere è difficile da prevedere.
Parti rotanti e quadranti
Una manopola fissata su un albero funziona bene se l'albero ha uno spallamento o un cono per trattenere la manopola e lo spazio rimane aperto all'esterno. Per una sensazione di scatto, aggiunga una piccola linguetta flessibile piuttosto che affidarsi a un accoppiamento stretto.
Orientamento e precisione
La preparazione della stampa sceglie l'orientamento per l'intero lavoro di stampa, e le parti mobili funzionano in qualsiasi orientamento purché vengano rispettati gli spazi. I layer hanno uno spessore di circa un decimo di millimetro (EOS indica 0,12 mm per il processo PA 2200), quindi le superfici curve mostrano dei piccoli gradini che aumentano leggermente l'attrito. La tolleranza generale per cui progettiamo è del ±0,3 % con un limite inferiore di ±0,3 mm; maggiori informazioni in Tolleranze e giochi SLS.
Dopo la stampa: rimozione della polvere, perlatura, tintura
Le nostre parti vengono private della polvere, poi perlate con microsfere di vetro e lucidate in una DyeMansion Powershot DUAL, inclusa nel prezzo. La perlatura libera gli spazi e leviga le superfici di contatto; secondo DyeMansion, il processo compatta la superficie senza rimuovere materiale, quindi lo spazio progettato rimane inalterato. Muovere il meccanismo alcune volte dopo la consegna lo libera completamente. Se sceglie un colore, la tintura con coloranti liquidi TCN colora lo strato superficiale senza aggiungere un rivestimento, quindi non chiude gli spazi. Legga di più sui passaggi in Post-elaborazione e finitura superficiale SLS.
Checklist
- Almeno 0,5 mm di spazio tra tutte le superfici mobili.
- Ogni spazio e cavità aperti verso l'esterno; nessun foro cieco per i perni.
- Estremità del perno smussate o coniche in modo che il perno sia trattenuto.
- Fermi angolari dove la rotazione deve essere limitata.
- Cerniere portanti: perno più spesso o un foro per un perno in metallo.
- Caricato come un unico modello; controlli l'avviso sulle cavità nel calcolatore.
- Meccanismo critico: prima una piccola versione di prova.
Per i meccanismi che sopportano carichi, necessitano di una sensazione tattile definita o fanno parte di un prodotto, gli specialisti di prototype.builders possono rivedere l'intento progettuale con Lei.
Domande frequenti
Cosa significa print-in-place?
Un meccanismo come una cerniera, una catena o un giunto sferico viene stampato già assemblato, con un piccolo spazio tra le parti mobili. Dopo la stampa, la polvere libera viene rimossa dallo spazio e le parti si muovono liberamente senza alcun assemblaggio.
Di quale spazio hanno bisogno le parti print-in-place nella SLS?
Utilizzi uno spazio di almeno 0,5 mm tra le superfici mobili. Spazi più piccoli rischiano di fondere insieme le parti, poiché la polvere vicino alle superfici calde si sinterizza parzialmente e si attacca.
Perché la SLS è adatta per le parti print-in-place?
La polvere non fusa supporta le parti durante la stampa, quindi non è necessario rimuovere strutture di supporto dall'interno del giunto. Qualsiasi orientamento e qualsiasi geometria nidificata sono possibili, a condizione che la polvere possa uscire.
La polvere intrappolata può rimanere all'interno del giunto?
Sì, se il giunto è chiuso. La polvere libera deve poter uscire da ogni spazio e cavità. Apra il giunto verso l'esterno, eviti lunghi canali ciechi e aggiunga fori di sfogo ai volumi chiusi. Il calcolatore rileva le cavità chiuse quando carica il modello.
Una cerniera print-in-place avrà del gioco?
Sì, un po'. Lo spazio necessario per mantenere separate le parti durante la stampa diventa gioco dopo la depolverizzazione. Dove il gioco è importante, progetti un perno o una boccola separati, oppure richieda supporto per la progettazione.
Devo caricare file separati per le parti mobili?
No. Un assieme print-in-place viene caricato come un unico modello. Il calcolatore verifica che si adatti alla camera di 200 × 250 × 330 mm e lo prezza come una singola parte.
Ottenete un prezzo istantaneo
Carichi i file STEP o STL nel calcolatore e veda il prezzo dei Suoi pezzi in pochi secondi: Nylon PA 12 bianco, perlatura e lucidatura incluse, tintura opzionale in 61 colori, tre velocità di consegna. Da lì potrà inviare l'anteprima dell'ordine per conferma.
Un altro materiale, un NDA o una grande serie? Ci scriva. Per assistenza nella progettazione e sviluppo di prototipi, consulti prototype.builders.
Ottenete un prezzo istantaneo