
Bisagras impresas in situ y ensamblajes móviles en nylon SLS
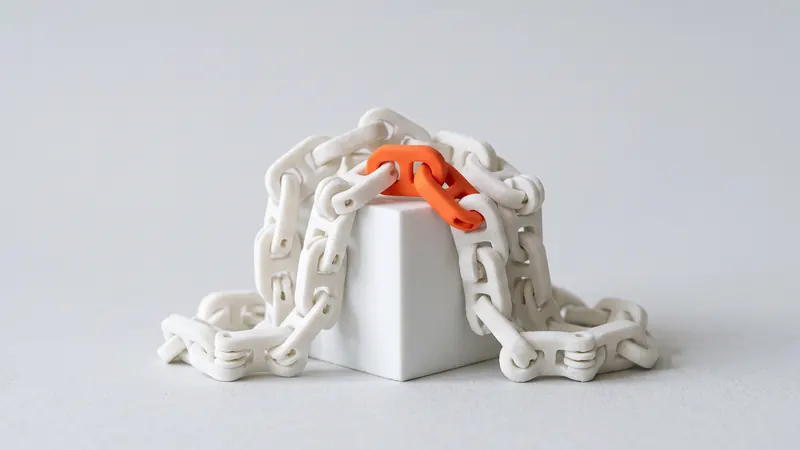
El sinterizado selectivo por láser imprime piezas dentro de un lecho de polvo que las soporta por todos lados, por lo que no necesita estructuras de soporte. Eso hace posible imprimir bisagras, cadenas, rótulas y otros mecanismos ya ensamblados, en un solo trabajo de impresión, sin ensamblaje posterior. Esta guía explica las holguras, las reglas de escape de polvo y las opciones de diseño que hacen que los ensamblajes impresos en su lugar en PA 12 se muevan libremente.
Por qué SLS es ideal para piezas impresas en su lugar
En la impresión con filamento y resina, cada voladizo necesita soporte, y los soportes dentro de una bisagra son casi imposibles de quitar. En SLS, la pieza crece dentro de un lecho de polvo de PA 12. El polvo que no se funde permanece suelto alrededor de la pieza y la sostiene, por lo que la impresora puede producir bucles cerrados, eslabones entrelazados y pasadores dentro de articulaciones sin ningún soporte. Después de la impresión, se retira el polvo suelto y el mecanismo se mueve.
Las piezas típicas impresas en su lugar son bisagras y tapas con bisagras, cadenas y portacables, rótulas y dedos articulados para pinzas, perillas y diales giratorios, tornillos cautivos y clips, y modelos de demostración con piezas móviles. La ventaja práctica: sin ensamblaje, sin piezas pequeñas que perder, y un mecanismo que está listo cuando llega.
Las dos reglas: holgura y escape de polvo
Regla 1: al menos 0,5 mm de holgura
Durante la impresión, los granos de polvo junto a una superficie fundida se derriten parcialmente y se adhieren a ella. Si dos superficies móviles están demasiado cerca, los granos entre ellas se unen a ambas y la articulación se funde. Una holgura de al menos 0,5 mm entre todas las superficies móviles es nuestra directriz inicial para PA 12 sinterizado por láser. Las piezas más grandes y las holguras largas y estrechas se benefician de un espacio mayor.
| Situación | Holgura inicial | Nota |
|---|---|---|
| Bisagra pequeña, holgura corta, abierta al exterior | 0,5 mm | El mínimo que recomendamos |
| Holgura larga o curva (pasador en un nudillo largo) | más de 0,5 mm | El polvo tiene un camino de salida más largo |
| Rótula | más de 0,5 mm | Las holguras esféricas atrapan el polvo fácilmente |
| Grandes superficies planas que se deslizan entre sí | más de 0,5 mm | Las áreas grandes pueden deformarse ligeramente |
Estos son puntos de partida, no garantías. Para un mecanismo crítico, imprima primero una pequeña versión de prueba; con un precio instantáneo, una prueba cuesta poco.
Regla 2: el polvo debe poder salir
Cada hueco está lleno de polvo cuando la pieza sale de la impresora. El despolvado y el granallado con esferas de vidrio lo eliminan, pero solo si puede llegar al exterior. Un hueco abierto por ambos extremos se limpia fácilmente. Un bolsillo cerrado o un canal ciego largo retiene su polvo, y una junta llena de polvo compactado no se mueve.
- Abra cada junta al exterior por al menos un lado, mejor por dos.
- Evite los agujeros ciegos alrededor de los pasadores; deje que el canal del pasador lo atraviese.
- Añada agujeros de escape a los volúmenes cerrados; la calculadora detecta las cavidades cerradas cuando usted sube el modelo.
- Mantenga los huecos cortos y rectos donde pueda.
Diseño de una bisagra de impresión in situ
Una bisagra de impresión in situ consta de nudillos en ambas mitades y un pasador que pertenece a una mitad y atraviesa la otra. Unos pocos detalles marcan la diferencia entre una bisagra que se mueve al primer intento y una que tiene que ser liberada a la fuerza:
- Bisele o haga cónicos los extremos del pasador para que el pasador quede capturado pero el hueco permanezca abierto en los extremos.
- Mantenga el hueco uniforme alrededor del pasador y entre las caras de los nudillos.
- Dé al pasador suficiente diámetro para soportar la carga; los pasadores delgados de nailon se doblan. Si la bisagra va a soportar carga, considere en su lugar un agujero para un pasador de metal.
- Añada un tope de ángulo si la tapa no debe girar en exceso.
- Evite las áreas de contacto grandes y planas; necesitan más holgura que las pequeñas cilíndricas.
Una bisagra impresa en su lugar no depende de la flexión del material, por lo que generalmente dura mucho más que una bisagra viva en nailon SLS. El precio a pagar es un poco de holgura y más espacio para los nudillos.
Cadenas, rótulas y otros mecanismos
Cadenas y portacables
Los eslabones entrelazados son la clásica demostración de SLS. Cada eslabón necesita un espacio de 0,5 mm respecto a sus vecinos en todos los lados, y cada eslabón debe estar lo suficientemente abierto para que el polvo pueda caer.
Rótulas
Una bola dentro de una cavidad es el caso más difícil, porque el espacio esférico atrapa el polvo. Abra la cavidad generosamente, añada ranuras y comience con un espacio mayor que el de una bisagra. Si la articulación debe mantener una posición por fricción, pruébela: la fricción después de la eliminación del polvo es difícil de predecir.
Piezas giratorias y diales
Una perilla capturada en un eje funciona bien si el eje tiene un resalte o un cono para sostener la perilla y el espacio se mantiene abierto en el exterior. Para una sensación de retención, añada una pequeña lengüeta flexible en lugar de depender de un ajuste apretado.
Orientación y precisión
La preparación de la impresión elige la orientación para todo el trabajo de impresión, y las piezas móviles funcionan en cualquier orientación siempre que se respeten los espacios. Las capas tienen aproximadamente una décima de milímetro de grosor (EOS indica 0,12 mm para el proceso PA 2200), por lo que las superficies curvas muestran finos escalones que aumentan ligeramente la fricción. La tolerancia general con la que diseñamos es de ±0,3 % con un límite inferior de ±0,3 mm; más información en Tolerancias y holguras de SLS.
Después de la impresión: eliminación del polvo, granallado, teñido
Nuestras piezas se limpian de polvo, luego se someten a granallado con esferas de vidrio y se pulen en una DyeMansion Powershot DUAL, incluido en el precio. El granallado despeja los espacios y alisa las superficies de contacto; según DyeMansion, el proceso compacta la superficie sin eliminar material, por lo que el espacio diseñado se mantiene tal cual. Mover el mecanismo unas cuantas veces después de la entrega lo libera por completo. Si elige un color, el teñido con tintes líquidos TCN colorea la capa superficial sin añadir un recubrimiento, por lo que no cierra los espacios. Lea más sobre los pasos en Postprocesamiento y acabado superficial de SLS.
Lista de verificación
- Al menos 0,5 mm de espacio entre todas las superficies móviles.
- Cada espacio y cavidad abiertos al exterior; sin orificios ciegos para pasadores.
- Extremos del pasador biselados o cónicos para que el pasador quede retenido.
- Topes de ángulo donde la rotación deba limitarse.
- Bisagras que soportan carga: pasador más grueso o un orificio para un pasador de metal.
- Subido como un solo modelo; revise la advertencia de cavidad en la calculadora.
- Mecanismo crítico: primero una pequeña versión de prueba.
Para mecanismos que soportan carga, necesitan un tacto definido o son parte de un producto, los especialistas de prototype.builders pueden revisar la intención de diseño con usted.
Preguntas frecuentes
¿Qué significa print-in-place?
Un mecanismo como una bisagra, cadena o rótula se imprime ya ensamblado, con un pequeño espacio entre las piezas móviles. Después de la impresión, el polvo suelto se retira del espacio y las piezas se mueven libremente sin necesidad de ensamblaje.
¿Qué espacio necesitan las piezas print-in-place en SLS?
Utilice un espacio de al menos 0,5 mm entre las superficies móviles. Los espacios más pequeños corren el riesgo de fusionar las piezas, ya que el polvo junto a las superficies calientes se sinteriza parcialmente y se adhiere.
¿Por qué SLS es bueno para las piezas print-in-place?
El polvo no fusionado soporta las piezas durante la impresión, por lo que no hay que retirar estructuras de soporte del interior de la unión. Cualquier orientación y cualquier geometría anidada son posibles siempre que el polvo pueda salir.
¿Puede quedar polvo atrapado dentro de la unión?
Sí, si la unión está cerrada. El polvo suelto debe poder salir de cada espacio y cavidad. Abra la unión hacia el exterior, evite los canales ciegos largos y añada orificios de escape a los volúmenes cerrados. La calculadora detecta las cavidades cerradas cuando usted sube el modelo.
¿Tendrá holgura una bisagra print-in-place?
Sí, un poco. El espacio necesario para mantener las piezas separadas durante la impresión se convierte en holgura después del despolvoreado. Donde la holgura sea importante, diseñe un pasador o casquillo separado, o solicite asistencia de diseño.
¿Necesito subir archivos separados para las piezas móviles?
No. Un ensamblaje impreso en su lugar se sube como un solo modelo. La calculadora comprueba que quepa en la cámara de 200 × 250 × 330 mm y calcula su precio como una sola pieza.
Obtenga un precio instantáneo
Suba archivos STEP o STL a la calculadora y vea el precio de sus piezas en segundos: Nylon PA 12 blanco, granallado y pulido incluidos, teñido opcional en 61 colores, tres velocidades de entrega. Desde allí, usted envía la vista previa del pedido para su confirmación.
¿Otro material, un NDA o una serie grande? Escríbanos. Para obtener ayuda con el diseño y el desarrollo de prototipos, consulte prototype.builders.
Obtenga un precio instantáneo