
Шарніри Print-in-Place та рухомі вузли з нейлону SLS
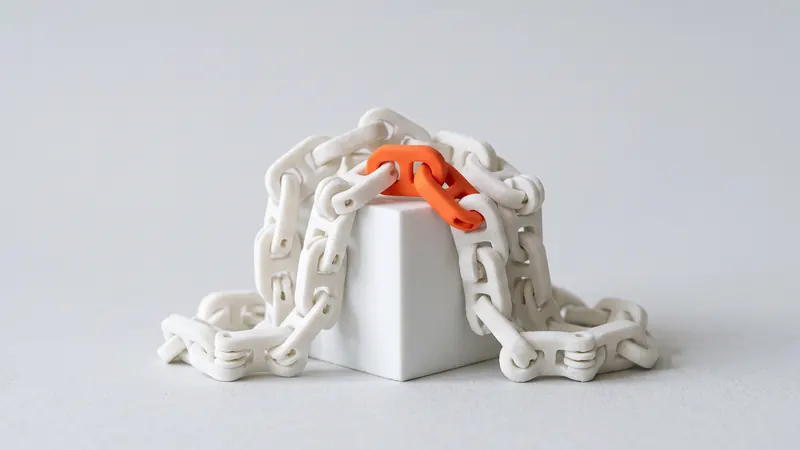
Селективне лазерне спікання друкує деталі всередині шару порошку, який підтримує їх з усіх боків, тому воно не потребує опорних структур. Це дає змогу друкувати шарніри, ланцюги, кульові з'єднання та інші механізми вже зібраними, за одне завдання друку, без подальшого складання. Цей посібник пояснює зазори, правила видалення порошку та конструктивні рішення, які дозволяють вузлам print-in-place з PA 12 вільно рухатися.
Чому SLS створено для друку в зборі (print-in-place)
При друці філаментом та смолою кожен звис потребує підтримки, а підтримки всередині шарніра майже неможливо видалити. У SLS деталь росте всередині шару порошку PA 12. Порошок, який не сплавився, залишається пухким навколо деталі та підтримує її, тому принтер може створювати замкнуті контури, зчеплені ланки та штифти всередині шарнірів без будь-яких підтримок. Після друку пухкий порошок видаляється, і механізм рухається.
Типовими деталями, що друкуються в зборі (print-in-place), є шарніри та відкидні кришки, ланцюги та кабелеукладачі, кульові з'єднання та шарнірні пальці для захватів, поворотні ручки та диски, невипадні гвинти та затискачі, а також демонстраційні моделі з рухомими частинами. Практична вигода: ніякого складання, жодних дрібних деталей, які можна загубити, і механізм, який готовий до використання відразу після отримання.
Два правила: зазор та вихід порошку
Правило 1: зазор щонайменше 0,5 mm
Під час друку зерна порошку поруч зі сплавленою поверхнею частково плавляться і прилипають до неї. Якщо дві рухомі поверхні знаходяться занадто близько, зерна між ними прикріплюються до обох, і з'єднання сплавляється. Зазор щонайменше 0,5 mm між усіма рухомими поверхнями є нашою початковою рекомендацією для лазерного спікання PA 12. Для більших деталей та довгих вузьких зазорів краще робити його більшим.
| Ситуація | Початковий зазор | Примітка |
|---|---|---|
| Малий шарнір, короткий зазор, відкритий назовні | 0,5 mm | Мінімум, який ми рекомендуємо |
| Довгий або вигнутий зазор (штифт у довгому вушку) | більше ніж 0,5 mm | Порошок має довший шлях назовні |
| Кульовий шарнір | більше ніж 0,5 mm | Сферичні зазори легко затримують порошок |
| Великі плоскі поверхні, що ковзають одна по одній | більше ніж 0,5 mm | Великі площі можуть злегка деформуватися |
Це відправні точки, а не гарантії. Для критично важливого механізму спочатку надрукуйте невелику тестову версію; завдяки миттєвій ціні тест коштує недорого.
Правило 2: порошок повинен мати можливість вийти назовні
Кожен зазор заповнений порошком, коли деталь виходить із принтера. Очищення від порошку та обробка скляними кульками видаляють його, але тільки якщо він має вихід назовні. Зазор, відкритий з обох кінців, легко очищається. Закрита кишеня або довгий глухий канал утримує порошок, а з'єднання, заповнене спресованим порошком, не рухається.
- Відкривайте кожне з'єднання назовні принаймні з одного боку, а краще з двох.
- Уникайте глухих отворів навколо штифтів; нехай канал штифта проходить наскрізь.
- Додайте отвори для виходу до закритих об'ємів; калькулятор виявляє закриті порожнини під час завантаження моделі.
- Робіть зазори короткими та прямими там, де це можливо.
Проєктування шарніра, що друкується в зборі
Шарнір, що друкується в зборі, складається з вушок на обох половинах і штифта, який належить одній половині та проходить крізь іншу. Кілька деталей відрізняють шарнір, який рухається з першої спроби, від того, який доводиться розробляти силою:
- Зробіть фаску або конус на кінцях штифта, щоб штифт був зафіксований, але зазор залишався відкритим на кінцях.
- Зберігайте зазор рівномірним навколо штифта та між поверхнями вушок.
- Зробіть діаметр штифта достатнім, щоб витримувати навантаження; тонкі нейлонові штифти гнуться. Якщо шарнір несе навантаження, краще передбачте отвір для металевого штифта.
- Додайте кутовий обмежувач, якщо кришка не повинна обертатися занадто сильно.
- Уникайте великих і плоских площ контакту; вони потребують більшого зазору, ніж невеликі циліндричні.
Шарнір, що друкується в зборі, не залежить від згинання матеріалу, тому він зазвичай служить набагато довше, ніж гнучкий шарнір із нейлону SLS. Ціною цього є певний люфт і більше місця для петель.
Ланцюги, кульові шарніри та інші механізми
Ланцюги та кабелеукладачі
Зчеплені ланки — це класичний приклад для демонстрації можливостей SLS. Кожна ланка потребує зазору 0,5 mm до сусідніх з усіх боків, і кожна ланка має бути достатньо відкритою, щоб порошок міг висипатися.
Кульові шарніри
Куля всередині гнізда — найскладніший випадок, оскільки сферичний зазор затримує порошок. Зробіть гніздо максимально відкритим, додайте прорізи та почніть із більшого зазору, ніж для звичайного шарніра. Якщо з'єднання має утримувати положення за рахунок тертя, протестуйте його: тертя після очищення від порошку важко передбачити.
Обертові деталі та диски
Ручка, закріплена на валу, працює добре, якщо вал має буртик або конус для утримання ручки, а зазор залишається відкритим зовні. Для відчуття фіксації додайте невеликий гнучкий язичок, а не покладайтеся на щільну посадку.
Орієнтація та точність
Підготовка до друку вибирає орієнтацію для всього завдання друку, і рухомі деталі працюють у будь-якій орієнтації, якщо дотримані зазори. Шари мають товщину близько десятої частки міліметра (EOS вказує 0,12 mm для процесу PA 2200), тому на вигнутих поверхнях видно дрібні сходинки, які дещо збільшують тертя. Загальний допуск, на який ми орієнтуємося при проектуванні, становить ±0,3 % з нижньою межею ±0,3 mm; детальніше у Допуски та зазори SLS.
Після друку: очищення від порошку, дробоструминна обробка, фарбування
Наші деталі очищаються від порошку, потім проходять дробоструминну обробку скляними кульками та поліруються в DyeMansion Powershot DUAL, що включено у вартість. Дробоструминна обробка очищає зазори та згладжує контактні поверхні; за даними DyeMansion, цей процес ущільнює поверхню без видалення матеріалу, тому спроектований зазор залишається незмінним. Кілька рухів механізмом після доставки повністю звільняють його. Якщо ви обираєте колір, фарбування рідкими барвниками TCN забарвлює поверхневий шар без додавання покриття, тому воно не закриває зазори. Читайте більше про ці етапи у Постобробка та якість поверхні SLS.
Контрольний список
- Зазор щонайменше 0,5 mm між усіма рухомими поверхнями.
- Кожен зазор і порожнина відкриті назовні; жодних глухих отворів для штифтів.
- Кінці штифта зі скосом або конусом, щоб штифт був зафіксований.
- Кутові обмежувачі там, де обертання має бути обмеженим.
- Несучі шарніри: товстіший штифт або отвір для металевого штифта.
- Завантажується як одна модель; перевірте попередження про порожнини в калькуляторі.
- Критичний механізм: спочатку невелика тестова версія.
Для механізмів, які несуть навантаження, потребують певного відчуття або є частиною продукту, фахівці з prototype.builders можуть розглянути з вами задум дизайну.
Поширені запитання
Що означає print-in-place?
Механізм, такий як шарнір, ланцюг або кульове з'єднання, друкується вже зібраним, з невеликим зазором між рухомими частинами. Після друку вільний порошок видаляється із зазору, і деталі вільно рухаються без будь-якого складання.
Який зазор потрібен для деталей print-in-place при SLS?
Використовуйте зазор не менше 0,5 mm між рухомими поверхнями. Менші зазори створюють ризик сплавлення деталей, оскільки порошок поруч із гарячими поверхнями частково спікається та прилипає.
Чому SLS добре підходить для деталей print-in-place?
Несплавлений порошок підтримує деталі під час друку, тому не потрібно видаляти опорні структури зсередини з'єднання. Можлива будь-яка орієнтація та будь-яка вкладена геометрія, за умови, що порошок може вийти назовні.
Чи може застряглий порошок залишитися всередині з'єднання?
Так, якщо з'єднання закрите. Вільний порошок повинен мати можливість вийти з кожного зазору та порожнини. Відкрийте з'єднання назовні, уникайте довгих сліпих каналів і додайте отвори для виходу до закритих об'ємів. Калькулятор виявляє закриті порожнини під час завантаження моделі.
Чи матиме шарнір print-in-place люфт?
Так, трохи. Зазор, необхідний для утримання деталей окремо під час друку, стає люфтом після видалення порошку. Там, де люфт має значення, спроєктуйте окремий штифт або втулку, або зверніться за підтримкою з проєктування.
Чи потрібно завантажувати окремі файли для рухомих частин?
Ні. Збірка, що друкується в зборі, завантажується як одна модель. Калькулятор перевіряє, чи поміщається вона в камеру 200 × 250 × 330 mm, і розраховує її вартість як однієї деталі.
Отримати миттєву ціну
Завантажте файли STEP або STL у калькулятор і дізнайтеся ціну ваших деталей за лічені секунди: білий нейлон PA 12, дробоструминна обробка та полірування включені, опціональне фарбування в 61 колір, три швидкості доставки. Звідти ви надсилаєте попередній перегляд замовлення на підтвердження.
Інший матеріал, NDA чи велика серія? Напишіть нам. Щодо допомоги з дизайном та розробки прототипів дивіться prototype.builders.
Отримати миттєву ціну