
Pièces de drone imprimées en 3D : supports et châssis légers et robustes en nylon SLS
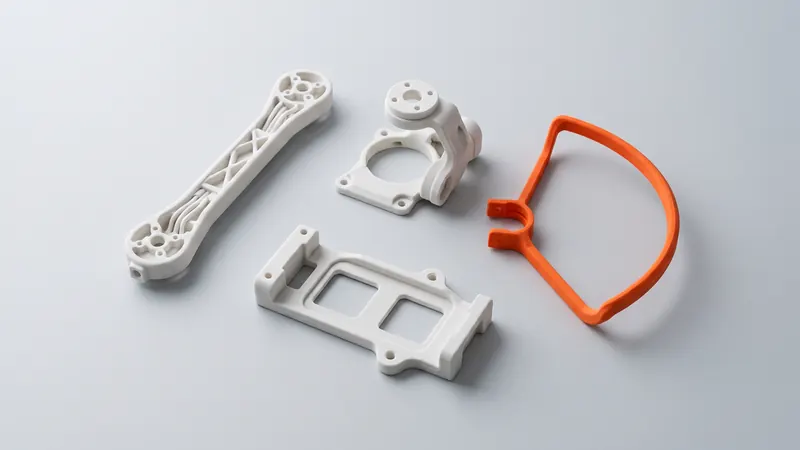
Les constructeurs de drones ont besoin de pièces légères, capables de survivre à des atterrissages brutaux et livrées rapidement en petites quantités : supports de caméra et de GPS, colliers de bras, trains d'atterrissage, protections d'hélices, plateaux de batterie et boîtiers pour l'électronique. Le PA 12 fritté au laser répond parfaitement à ces critères. Ce guide explique ce que le nylon SLS fait de bien sur un drone, quelles sont ses limites et comment concevoir des pièces de drone imprimées qui continuent de voler.
Pourquoi le nylon SLS convient aux pièces de drone
- Léger : EOS indique une densité de 0,93 g/cm³ pour les pièces fabriquées en PA 2200, la poudre que nous imprimons. C'est plus léger que l'eau et environ un tiers de la densité de l'aluminium.
- Robuste plutôt que cassant : EOS indique un allongement à la rupture de 18 % dans les couches. Un support en nylon a tendance à se plier avant de se fissurer, ce qui aide lors d'un atterrissage brutal.
- Pas de supports : les passages de câbles, les nervures internes, les clips et les contre-dépouilles s'impriment sans structures de support, de sorte qu'une seule pièce peut en remplacer plusieurs.
- Petites séries et variantes : pas de moule, donc un support pour une caméra différente ou un collier de bras modifié est simplement un autre fichier dans la même commande.
- Couleur : chaque pièce est microbillée aux billes de verre et polie ; le noir et l'orange sont en stock, et les protections et patins orange sont faciles à voir dans l'herbe.
Pièces de drone imprimées typiques
| Pièce | Pourquoi le SLS fonctionne | Attention à |
|---|---|---|
| Supports de caméra et de nacelle | Ajustement exact à la caméra, guides de câbles intégrés | Vibrations ; isolez avec des amortisseurs en caoutchouc séparés |
| Supports de GPS, d'antenne et de capteur | Mâts et supports légers dans n'importe quelle géométrie | Les mâts longs et fins fléchissent ; ajoutez des nervures ou une section plus grande |
| Colliers de bras et supports de moteur | Formes complexes, inserts pour vis | Force de serrage, chaleur du moteur, fluage sous charge constante |
| Train d'atterrissage et patins | Robustes, peu coûteux à remplacer | Entailles et angles vifs où les impacts se concentrent |
| Protections d'hélices | Grandes, légères, d'une seule pièce jusqu'à la taille de la chambre | Les anneaux fins se cassent ; donnez-leur de la hauteur plutôt que de l'épaisseur |
| Plateaux de batterie et supports de sangle | Encliquetages et fentes pour sangles | Chaleur de la batterie ; éloignez-en les éléments sous charge |
| Boîtiers et capots pour l'électronique | Fentes de ventilation, bossages, entrées de câbles | Pas automatiquement étanches |
Poids : concevez léger, pas seulement fin
Le poids sur un drone coûte du temps de vol, mais la pièce la plus légère est rarement celle avec les parois les plus fines. Les parois fines sont fragiles lors de la manipulation et en cas de crash. De meilleures façons d'économiser de la masse :
- Des nervures au lieu de sections pleines. Une plaque fine avec des nervures est plus rigide par gramme qu'une plaque plate épaisse.
- Sections épaisses creuses. Une cavité fermée doit pouvoir libérer la poudre : le calculateur attend au moins deux trous d'évacuation d'au moins 5 mm par cavité fermée. Voir pièces creuses et trous d'évacuation.
- Maintenez les parois au-dessus d'environ 0,8 mm. Le calculateur avertit des parois inférieures à environ 0,8 mm ; des parois d'environ 1,5 à 3 mm donnent des pièces robustes.
- Retirez de la matière là où la charge ne va pas. Les ouvertures et les poches dans les zones à faible contrainte ne coûtent rien à imprimer.
Les règles générales se trouvent dans les directives de conception SLS.
Crashs, entailles et direction d'impression
Les valeurs publiées par EOS pour le PA 2200 montrent où le nylon imprimé se casse. Sans entaille, EOS indique une résistance aux chocs Charpy de 53 kJ/m² ; avec une entaille, 4,8 kJ/m². Un angle intérieur vif ou une petite entaille enlève donc la majeure partie de la résistance aux chocs. Arrondissez chaque angle intérieur, en particulier là où un bras rencontre la plaque centrale, là où un patin rencontre le corps et autour des trous de vis.
La direction compte aussi. EOS indique un allongement à la rupture de 18 % dans les couches et de 4 % à travers elles, et une résistance à la traction de 48 MPa et 42 MPa. Les pièces qui se plient lors d'un crash, comme les patins, les protections et les bras, sont mieux orientées de sorte que la contrainte de flexion se situe dans les couches. Plus d'informations dans quelle est la résistance du nylon SLS.
Prévoyez les dommages : les patins et les protections sont des pièces d'usure. Les concevoir comme des pièces séparées et boulonnées les rend peu coûteuses à remplacer, et un jeu de rechange peut être commandé avec le premier travail d'impression.
Vibrations, vis et inserts
Les moteurs et les hélices font vibrer l'ensemble de la cellule, et les vibrations desserrent les vis dans le plastique. Règles pratiques :
- Utilisez des inserts métalliques posés à chaud ou à la presse pour les vis qui maintiennent les moteurs, les bras ou les batteries, ou qui sont souvent ouvertes.
- Donnez aux têtes de vis et aux écrous une grande surface d'appui ou une rondelle, afin que la force de serrage soit répartie sur le nylon.
- Le nylon flue lentement sous une force de serrage constante, davantage lorsqu'il est chaud. Vérifiez les joints serrés après les premiers vols.
- Le PA 12 est assez rigide et n'isole pas les vibrations par lui-même. Pour les caméras, utilisez des amortisseurs séparés en caoutchouc ou en silicone entre le support et le châssis.
Chaleur des moteurs, des contrôleurs et des batteries
Les moteurs, les contrôleurs de vitesse et les batteries chauffent, et le PA 12 se ramollit à mesure que la température augmente. Pour le PA 2200, EOS indique une température de fléchissement sous charge de 64 °C à 1,80 MPa (57 °C à travers les couches) et de 157 °C à 0,45 MPa, et un point de fusion de 176 °C. Éloignez les éléments sous charge tels que les supports de moteur et les colliers des points chauds, laissez de l'air autour des moteurs et des contrôleurs, et évitez les pièces qui appuient directement sur une batterie chaude.
En extérieur : soleil et humidité
Le PA 12 absorbe peu d'eau par rapport aux autres nylons, de sorte que les pièces imprimées conservent leurs dimensions dans l'air humide. Le PA 12 blanc non traité peut jaunir et devenir plus cassant après une longue exposition en extérieur. Pour un drone qui vit en extérieur, des pièces teintées (le noir est courant) et une vérification occasionnelle des protections et des patins sont judicieuses. Les boîtiers imprimés ne sont pas automatiquement étanches : le PA 12 fritté a une surface légèrement poreuse, et l'étanchéité dépend de la conception et des joints. Nous ne certifions pas les indices IP.
Taille : ce qui tient en une seule pièce
Notre EOS FORMIGA P 110 Velocis a une chambre de 200 × 250 × 330 mm. Les supports, les pinces, les protections et les châssis de petits drones tiennent en une seule pièce. Les châssis plus grands sont divisés en une section centrale et des bras qui sont boulonnés ensemble, ce qui rend également un bras cassé facile à remplacer. Le calculateur vérifie l'ajustement lorsque vous téléchargez le modèle.
Quand la fibre de carbone ou l'aluminium est le meilleur choix
EOS donne un module de traction de 1 650 MPa pour le PA 2200, bien en dessous des plaques en fibre de carbone ou de l'aluminium. Pour les châssis de course et les bras longs et rigides, les plaques en fibre de carbone restent généralement le meilleur choix. Le nylon SLS brille autour d'eux : supports, pinces, protections, boîtiers, adaptateurs, trains d'atterrissage et prototypes de nouvelles configurations, où la liberté de forme et la ténacité comptent plus que la rigidité maximale.
Liste de contrôle pour les pièces de drone imprimées
- Coins intérieurs arrondis, pas d'entailles vives dans les chemins de charge.
- Pièces de flexion orientées de sorte que la contrainte se situe dans les couches.
- Parois supérieures à environ 0,8 mm, nervures au lieu de sections pleines.
- Au moins deux trous d'évacuation d'au moins 5 mm par cavité fermée.
- Inserts métalliques pour les vis soumises à des vibrations ou souvent ouvertes.
- Éléments sous charge éloignés des moteurs, des contrôleurs et des batteries.
- Pièces d'usure (patins, protections) en tant que pièces séparées et remplaçables.
- S'adapte à la chambre de 200 × 250 × 330 mm, ou divisé en plusieurs parties.
Pour une cellule complète ou un système de charge utile qui doit être conçu et testé, les spécialistes de prototype.builders peuvent vous aider avec la conception et les prototypes.
Questions fréquentes
Le nylon SLS est-il bon pour les pièces de drone ?
Oui, pour les supports, les pinces, les protections, les trains d'atterrissage, les plateaux de batterie et les boîtiers. Le PA 12 est léger (EOS donne 0,93 g/cm³ pour le PA 2200), tenace et ne nécessite aucune structure de support. Pour les bras longs et rigides et les châssis de course, la plaque en fibre de carbone est généralement plus rigide.
Puis-je imprimer en 3D un châssis de drone entier en SLS ?
Les petits châssis tiennent en une seule pièce dans notre chambre de 200 × 250 × 330 mm. Les châssis plus grands sont divisés en une section centrale et des bras qui sont boulonnés ensemble, ce qui rend également un bras endommagé facile à remplacer.
Comment faire pour que les pièces de drone imprimées survivent aux crashs ?
Arrondissez tous les coins intérieurs, évitez les entailles dans les chemins de charge, orientez les pièces de flexion de sorte que la contrainte se situe dans les couches, et concevez les patins et les protections comme des pièces séparées et remplaçables.
Les vis restent-elles serrées dans le nylon imprimé sous l'effet des vibrations ?
Les vis dans de simples trous imprimés peuvent se desserrer sous l'effet des vibrations. Pour les moteurs, les bras et les batteries, utilisez des inserts métalliques posés à chaud ou à force, de grandes surfaces d'appui ou des rondelles, et vérifiez les joints serrés après les premiers vols.
Jusqu'à quelle température les pièces de drone imprimées peuvent-elles chauffer ?
EOS donne une température de fléchissement sous charge de 64 °C à 1,80 MPa et de 157 °C à 0,45 MPa pour le PA 2200, et un point de fusion de 176 °C. Éloignez les éléments sous charge des moteurs, des contrôleurs et des batteries.
Quelles couleurs sont disponibles pour les pièces de drone ?
Le noir et l'orange sont en stock avec le délai de livraison normal. Les 61 couleurs peuvent être choisies dans le calculateur avec un prix instantané ; les couleurs qui ne sont pas en stock prennent environ un mois de plus à être livrées.
Obtenez un prix instantané
Téléchargez des fichiers STEP ou STL dans le calculateur et découvrez le prix de vos pièces en quelques secondes : Nylon PA 12 blanc, microbillage et polissage inclus, teinture en 61 couleurs en option, trois vitesses de livraison. De là, vous envoyez l'aperçu de la commande pour confirmation.
Un autre matériau, un accord de confidentialité (NDA) ou une grande série ? Écrivez-nous. Pour obtenir de l'aide en matière de conception et de développement de prototypes, consultez prototype.builders.
Obtenez un prix instantané