
PA12 vs PA11 vs PA6: Odabir najlona za 3D ispisane dijelove
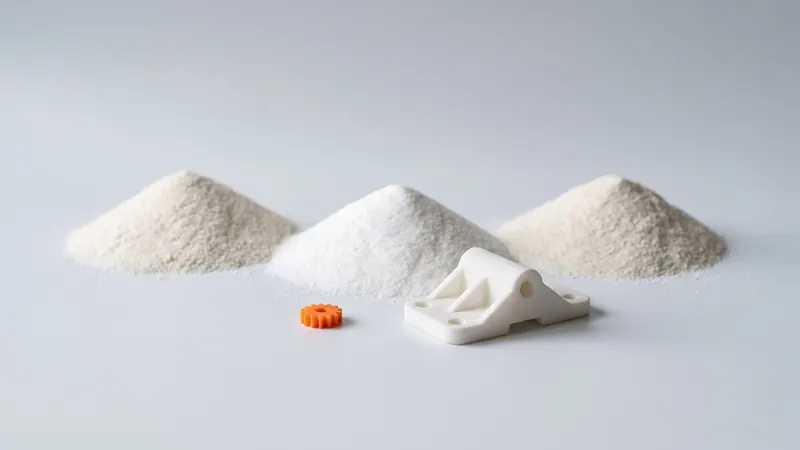
Najlon nije jedan materijal. PA6, PA66, PA11 i PA12 su svi poliamidi, ali broj u nazivu mijenja koliko vode apsorbiraju, koliko su kruti i žilavi te kako se mogu obrađivati. Za 3D printanje izbor često umjesto vas donosi sam proces. Ovaj vodič jednostavnim rječnikom uspoređuje uobičajene najlone, objašnjava zašto se selektivno lasersko sinteriranje standardizira na PA 12 i pomaže vam odlučiti kada je PA 12 pravi materijal, a kada nije.
Što znače brojevi
Poliamidi su dobili ime po broju atoma ugljika u svojim gradivnim blokovima. U PA6 ponavljajuća jedinica ima šest atoma ugljika, u PA11 jedanaest, u PA12 dvanaest; PA66 se sastoji od dva gradivna bloka sa po šest atoma ugljika. Što je lanac između amidnih skupina dulji, to je manje amidnih skupina po jedinici duljine. Amidne skupine privlače vodu i čine polimer krutijim i otpornijim na toplinu. Ta jedna razlika objašnjava većinu usporedbe u nastavku.
Usporedba na prvi pogled
| Svojstvo | PA6 / PA66 | PA11 | PA12 |
|---|---|---|---|
| Apsorpcija vode | Visoka; svojstva se mijenjaju s vlagom | Niska | Niska |
| Dimenzijska stabilnost u vlažnom zraku | Umjerena | Dobro | Dobro |
| Krutost i čvrstoća (suho) | Visoka | Umjerena | Umjerena |
| Žilavost, duktilnost | Dobro | Vrlo dobra | Dobro |
| Talište | Viša | Niža | Niža (EOS: 176 °C za PA 2200) |
| Kemijska otpornost | Dobro | Vrlo dobra | Vrlo dobra |
| Podrijetlo | Petrokemijsko | Ricinusovo ulje (na biološkoj bazi) | Petrokemijsko |
| Tipični procesi | Injekcijsko prešanje, strojna obrada, filament | Injekcijsko prešanje, printanje u sloju praha | Printanje u sloju praha (SLS, MJF), injekcijsko prešanje, cijevi |
Tablica općenito uspoređuje obitelji materijala. Točne vrijednosti ovise o klasi, procesu i kondicioniranju dijela; za proračune dizajna koristite tehnički list specifičnog materijala.
PA6 i PA66: kruti, čvrsti, žedni
PA6 i PA66 su najčešći inženjerski najloni u injekcijskom prešanju i strojnoj obradi. Suhi, krutiji su i čvršći od PA12 te podnose više temperature. Njihova slabost je voda: apsorbiraju puno više vlage, što ih čini žilavijima, ali i mekšima, te mijenja njihove dimenzije. Dio dizajniran za čvrste dosjede u PA6 ponaša se drugačije u suhoj i u vlažnoj radionici. PA6 i PA66 punjeni staklom standard su za strukturne lijevane dijelove.
PA11: žilava alternativa na biološkoj bazi
PA11 je u većini pogleda blizak PA12, ali je duktilniji i otporniji na udarce te se proizvodi od ricinusovog ulja. Dobar je izbor za dijelove koji se višekratno savijaju ili moraju preživjeti udarce. U printanju u sloju praha koristi se rjeđe od PA12 i obrađuje se drugačije.
PA12: stabilan, otporan, SLS standard
PA12 apsorbira malo vode, zadržava svoje dimenzije i krutost u vlažnom zraku te je otporan na ulja, masti, goriva i mnoga otapala. Njegova manja krutost u usporedbi s PA6 rijetko predstavlja problem za isprintane dijelove, koji su obično dizajnirani s rebrima i ravnomjernim zidovima. Za PA 2200, EOS navodi vlačnu čvrstoću od 48 MPa unutar slojeva i 42 MPa poprečno na njih, istezanje pri prekidu od 18 % i 4 % te talište od 176 °C. Vodič za PA12 najlon detaljno objašnjava materijal.
Zašto se selektivno lasersko sinteriranje standardizira na PA12
Lasersko sinteriranje održava cijeli sloj praha tik ispod tališta i dopušta laseru da stopi samo poprečne presjeke dijelova. To funkcionira samo s prahom koji ima širok prozor između temperature na kojoj se topi i temperature na kojoj se ponovno skrućuje: unutar tog prozora, dijelovi ostaju dovoljno mekani da se ne iskrive dok se dodaju sljedeći slojevi. PA12 ima takav prozor, dobro teče kao prah i može se djelomično ponovno upotrijebiti. Ova svojstva obrade, više od bilo koje pojedinačne mehaničke vrijednosti, učinila su ga zadanim SLS materijalom. Više o procesu u Što je SLS 3D printanje.
Koji najlon za koji dio?
| Zahtjev | Dobar izbor | Zašto |
|---|---|---|
| Složeni funkcionalni dio, prototip ili mala serija, brzo | PA12 (SLS) | Bez kalupa, bez potpora, stabilne dimenzije |
| Dosjedi koji moraju ostati stabilni pri promjenjivoj vlažnosti | PA12 | Niska apsorpcija vode |
| Ponavljano savijanje, udarci | PA11 ili dizajn s manjim naprezanjem | Veća duktilnost |
| Visoka krutost na višoj temperaturi, velike serije | PA6 / PA66, često punjen staklom, lijevan | Krući, viša točka taljenja |
| Kontakt s uljima, gorivima, mastima | PA12 ili PA11 | Vrlo dobra kemijska otpornost |
| Prototip dijela koji će kasnije biti lijevan u PA6 | PA12 (SLS) za testiranje oblika i funkcije | Brzo; imajte na umu da se krutost razlikuje |
Izrada prototipa u PA12 za serijski dio od PA6
Čest slučaj: serijski dio bit će injekcijski prešan u PA6 ili PA66, prototipovi se printaju u PA12. To dobro funkcionira za oblik, pristajanje i montažu. Što se tiče krutosti, puzanja i ponašanja u vlazi, zapamtite da se materijali razlikuju: prototip od PA12 nešto je mekši od suhog dijela od PA6 i mnogo manje osjetljiv na vlagu. Uskočni spojevi i kopče dizajnirani za razine naprezanja PA6 mogu se ponašati drugačije u PA12; pogledajte uskočne spojeve u SLS PA 12. Kada serija dolazi, vodič SLS naspram injekcijskog prešanja pomaže pronaći točku u kojoj se kalup isplati.
Vlaga, kondicioniranje i što to znači za printane dijelove
Svaki poliamid upija nešto vode iz zraka dok ne postigne ravnotežu s okolinom. Za PA6 i PA66 to osjetno mijenja krutost, žilavost i dimenzije, zbog čega se lijevani dijelovi od PA6 često kondicioniraju prije mjerenja ili montaže. PA12 upija mnogo manje vode, pa se printani dio ponaša gotovo jednako u suhoj i u vlažnoj hali. Za printane naprave, mjerila i kućišta s dosjedima, ova stabilnost često vrijedi više od veće krutosti PA6.
Što printamo
Printamo bijeli PA 12, EOS PA 2200, na EOS FORMIGA P 110 Velocis s komorom od 200 × 250 × 330 mm u Češkoj. Svaki dio je sačmaren staklenim kuglicama i poliran u DyeMansion Powershot DUAL, što je uključeno u cijenu. Dijelovi se mogu obojiti u 61 boju: crna i narančasta su na zalihi s normalnim rokom isporuke, ostale boje se također odmah procjenjuju i isporuka traje oko mjesec dana duže. Za ostale materijale, pišite nam; za odabir materijala kao dijela dizajna, stručnjaci na prototype.builders mogu pomoći.
Česta pitanja
Koja je razlika između PA6 i PA12?
Oba su poliamidi. PA6 ima više amidnih skupina po duljini lanca, pa je krući i ima višu točku taljenja, ali upija mnogo više vode i mijenja svoje dimenzije i krutost s vlagom. PA12 upija mnogo manje vode, bolje zadržava svoje dimenzije i otporniji je na više kemikalija, po cijeni manje krutosti.
Je li PA11 bolji od PA12?
Nijedan nije općenito bolji. PA11 je duktilniji i otporniji na udarce te se proizvodi od ricinusovog ulja; PA12 je nešto krući i standardni je materijal za lasersko sinteriranje. Za dijelove koji se ponavljano savijaju ili podnose udarce, PA11 može biti bolji izbor.
Zašto se PA12 koristi za SLS?
Lasersko sinteriranje treba prah sa širokim prozorom između temperature taljenja i rekristalizacije, kako bi se sloj praha mogao održavati vrućim bez savijanja dijelova. PA12 ima takav prozor, dobro teče kao prah i može se djelomično ponovno upotrijebiti, što ga je učinilo zadanim SLS materijalom.
Upija li PA12 vodu?
Mnogo manje od PA6 ili PA66. Zato dijelovi od PA12 bolje zadržavaju svoje dimenzije i krutost u vlažnom zraku od dijelova izrađenih od najlona s kraćim lancem.
Koji najlon printate?
Printamo bijeli PA 12 (EOS PA 2200) na EOS FORMIGA P 110 Velocis. Za ostale materijale, pišite nam; kalkulator odmah procjenjuje cijenu dijelova od PA 12.
Je li najlon 12 isto što i PA 12?
Da. PA12, PA 12, najlon 12 i poliamid 12 su nazivi za isti polimer. Trgovački nazivi prahova za sinteriranje razlikuju se ovisno o proizvođaču.
Zatražite trenutnu cijenu
Učitajte STEP ili STL datoteke u kalkulator i saznajte cijenu svojih dijelova u nekoliko sekundi: bijeli najlon PA 12, sačmarenje i poliranje uključeni, opcionalno bojenje u 61 boji, tri brzine isporuke. Odatle šaljete pregled narudžbe na potvrdu.
Drugi materijal, NDA ili velika serija? Pišite nam. Za pomoć pri dizajnu i razvoj prototipa pogledajte prototype.builders.
Zatražite trenutnu cijenu