
PA12 vs PA11 vs PA6: Att välja nylon för 3D-utskrivna detaljer
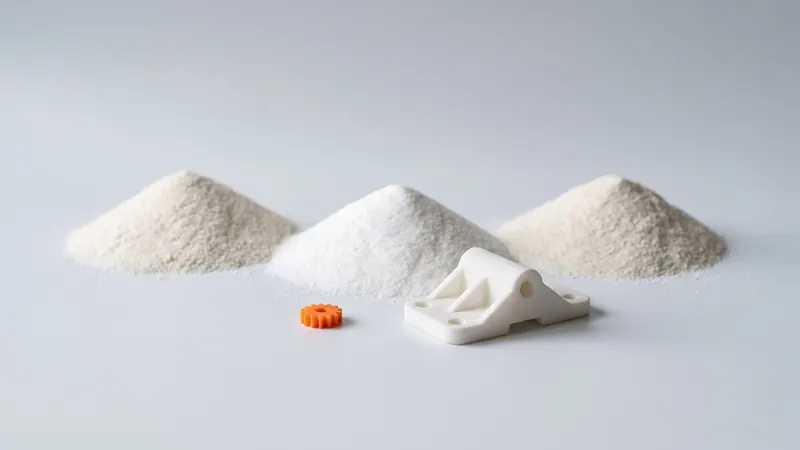
Nylon är inte ett enda material. PA6, PA66, PA11 och PA12 är alla polyamider, men siffran i namnet ändrar hur mycket vatten de absorberar, hur styva och sega de är och hur de kan bearbetas. För 3D-utskrift görs valet ofta åt dig av processen. Den här guiden jämför de vanliga nylonsorterna i enkla termer, förklarar varför selektiv lasersintring standardiserar på PA 12, och hjälper dig att avgöra när PA 12 är rätt material och när det inte är det.
Vad siffrorna betyder
Polyamider är uppkallade efter antalet kolatomer i deras byggstenar. I PA6 har den upprepade enheten sex kolatomer, i PA11 elva, i PA12 tolv; PA66 består av två byggstenar med sex kolatomer vardera. Ju längre kedjan mellan amidgrupperna är, desto färre amidgrupper per längdenhet. Amidgrupper drar till sig vatten och gör polymeren styvare och mer värmebeständig. Den enda skillnaden förklarar det mesta av jämförelsen nedan.
Jämförelse i korthet
| Egenskap | PA6 / PA66 | PA11 | PA12 |
|---|---|---|---|
| Vattenabsorption | Hög; egenskaperna ändras med luftfuktigheten | Låg | Låg |
| Dimensionsstabilitet i fuktig luft | Måttlig | Bra | Bra |
| Styvhet och styrka (torr) | Hög | Måttlig | Måttlig |
| Seghet, duktilitet | Bra | Mycket bra | Bra |
| Smältpunkt | Högre | Lägre | Lägre (EOS: 176 °C för PA 2200) |
| Kemisk beständighet | Bra | Mycket bra | Mycket bra |
| Ursprung | Petrokemisk | Ricinolja (biobaserad) | Petrokemisk |
| Typiska processer | Formsprutning, bearbetning, filament | Formsprutning, pulverbäddsutskrift | Pulverbäddsutskrift (SLS, MJF), formsprutning, rör |
Tabellen jämför materialfamiljer i generella termer. Exakta värden beror på kvaliteten, processen och konditioneringen av delen; för designberäkningar, använd databladet för det specifika materialet.
PA6 och PA66: styva, starka, törstiga
PA6 och PA66 är de vanligaste tekniska nylonsorterna inom formsprutning och bearbetning. Torra är de styvare och starkare än PA12 och klarar högre temperaturer. Deras svaghet är vatten: de absorberar mycket mer fukt, vilket gör dem segare men också mjukare, och förändrar deras dimensioner. En del designad för snäva passformer i PA6 beter sig annorlunda i en torr verkstad jämfört med en fuktig. Glasfylld PA6 och PA66 är standard för strukturella formgjutna delar.
PA11: det sega, biobaserade alternativet
PA11 ligger nära PA12 i de flesta avseenden, men är mer duktilt och mer slagtåligt, och det tillverkas av ricinolja. Det är ett bra val för delar som böjs upprepade gånger eller måste klara stötar. Inom pulverbäddsutskrift används det mer sällan än PA12 och bearbetas annorlunda.
PA12: stabilt, beständigt, SLS-standarden
PA12 absorberar lite vatten, behåller sina dimensioner och sin styvhet i fuktig luft och står emot oljor, fetter, bränslen och många lösningsmedel. Dess lägre styvhet jämfört med PA6 är sällan ett problem för utskrivna delar, som vanligtvis designas med ribbor och jämna väggar. För PA 2200 anger EOS en draghållfasthet på 48 MPa inom lagren och 42 MPa tvärs över dem, en brottöjning på 18 % och 4 %, och en smältpunkt på 176 °C. PA12-nylonguiden förklarar materialet i detalj.
Varför selektiv lasersintring standardiserar på PA12
Lasersintring håller hela pulverbädden strax under smältpunkten och låter lasern smälta samman endast delarnas tvärsnitt. Det fungerar bara med ett pulver som har ett brett fönster mellan den temperatur vid vilken det smälter och den temperatur vid vilken det stelnar igen: inuti det fönstret förblir delarna tillräckligt mjuka för att inte slå sig medan nästa lager läggs till. PA12 har ett sådant fönster, flyter bra som pulver och kan delvis återanvändas. Dessa bearbetningsegenskaper, mer än något enskilt mekaniskt värde, gjorde det till standardmaterialet för SLS. Mer om processen i Vad är SLS 3D-utskrift.
Vilken nylon för vilken del?
| Krav | Bra val | Varför |
|---|---|---|
| Komplex funktionell del, prototyp eller liten serie, snabbt | PA12 (SLS) | Ingen form, inga stöd, stabila dimensioner |
| Passformer som måste förbli stabila vid växlande luftfuktighet | PA12 | Låg vattenabsorption |
| Upprepad böjning, stötar | PA11 eller en design med mindre påfrestning | Högre duktilitet |
| Hög styvhet vid högre temperatur, stora serier | PA6 / PA66, ofta glasfylld, formsprutad | Styvare, högre smältpunkt |
| Kontakt med oljor, bränslen, fetter | PA12 eller PA11 | Mycket god kemikaliebeständighet |
| Prototyp av en del som senare ska formsprutas i PA6 | PA12 (SLS) för form- och funktionstester | Snabbt; tänk på att styvheten skiljer sig |
Prototypframställning i PA12 för en seriedel i PA6
Ett vanligt fall: seriedelen kommer att formsprutas i PA6 eller PA66, prototyperna skrivs ut i PA12. Det fungerar bra för form, passform och montering. När det gäller styvhet, krypning och beteende i fuktighet, kom ihåg att materialen skiljer sig åt: en PA12-prototyp är något mjukare än en torr PA6-del och mycket mindre känslig för fukt. Snäppfästen och klämmor designade för PA6-töjningsnivåer kan bete sig annorlunda i PA12; se snäppfästen i SLS PA 12. När serien närmar sig hjälper guiden SLS vs formsprutning till att hitta punkten där en gjutform lönar sig.
Fukt, konditionering och vad det innebär för utskrivna delar
Varje polyamid tar upp lite vatten från luften tills den når en balans med sin omgivning. För PA6 och PA66 förändrar detta styvhet, seghet och dimensioner märkbart, vilket är anledningen till att formsprutade PA6-delar ofta konditioneras innan de mäts eller monteras. PA12 tar upp mycket mindre vatten, så en utskriven del beter sig nästan likadant i en torr hall som i en fuktig. För utskrivna fixturer, mätverktyg och höljen med passform är denna stabilitet ofta värd mer än den högre styvheten hos PA6.
Vad vi skriver ut
Vi skriver ut vit PA 12, EOS PA 2200, på en EOS FORMIGA P 110 Velocis med en kammare på 200 × 250 × 330 mm i Tjeckien. Varje del glasblästras och poleras i en DyeMansion Powershot DUAL, vilket ingår i priset. Delar kan färgas i 61 färger: svart och orange finns i lager med normal leveranstid, de andra färgerna prissätts också direkt och tar ungefär en månad längre att leverera. För andra material, skriv till oss; för materialval som en del av en design kan specialisterna på prototype.builders hjälpa till.
Vanliga frågor
Vad är skillnaden mellan PA6 och PA12?
Båda är polyamider. PA6 har fler amidgrupper per kedjelängd, så den är styvare och har en högre smältpunkt, men absorberar mycket mer vatten och ändrar sina dimensioner och sin styvhet med luftfuktigheten. PA12 absorberar mycket mindre vatten, behåller sina dimensioner bättre och står emot fler kemikalier, till priset av lägre styvhet.
Är PA11 bättre än PA12?
Ingen av dem är generellt bättre. PA11 är mer duktil och slagtålig och tillverkas av ricinolja; PA12 är något styvare och är standardmaterialet för lasersintring. För delar som böjs upprepade gånger eller utsätts för stötar kan PA11 vara det bättre valet.
Varför används PA12 för SLS?
Lasersintring kräver ett pulver med ett brett fönster mellan smält- och omkristallisationstemperatur, så att pulverbädden kan hållas varm utan att delarna slår sig. PA12 har ett sådant fönster, flyter bra som pulver och kan delvis återanvändas, vilket gjorde det till standardmaterialet för SLS.
Absorberar PA12 vatten?
Mycket mindre än PA6 eller PA66. Det är därför PA12-delar behåller sina dimensioner och sin styvhet i fuktig luft bättre än delar gjorda av nylon med kortare kedjor.
Vilken nylon skriver ni ut?
Vi skriver ut vit PA 12 (EOS PA 2200) på en EOS FORMIGA P 110 Velocis. För andra material, skriv till oss; kalkylatorn prissätter PA 12-delar direkt.
Är nylon 12 samma sak som PA 12?
Ja. PA12, PA 12, nylon 12 och polyamid 12 är namn på samma polymer. Handelsnamn på sintringspulver skiljer sig åt beroende på tillverkare.
Få ett direktpris
Ladda upp STEP- eller STL-filer till kalkylatorn och se priset på dina delar på några sekunder: vit Nylon PA 12, blästring och polering ingår, valfri färgning i 61 färger, tre leveranshastigheter. Därifrån skickar du orderförhandsgranskningen för bekräftelse.
Ett annat material, ett sekretessavtal (NDA) eller en stor serie? Skriv till oss. För designhjälp och prototyputveckling, se prototype.builders.
Få ett direktpris