
PA12 vs PA11 vs PA6: Wybór nylonu do części drukowanych w 3D
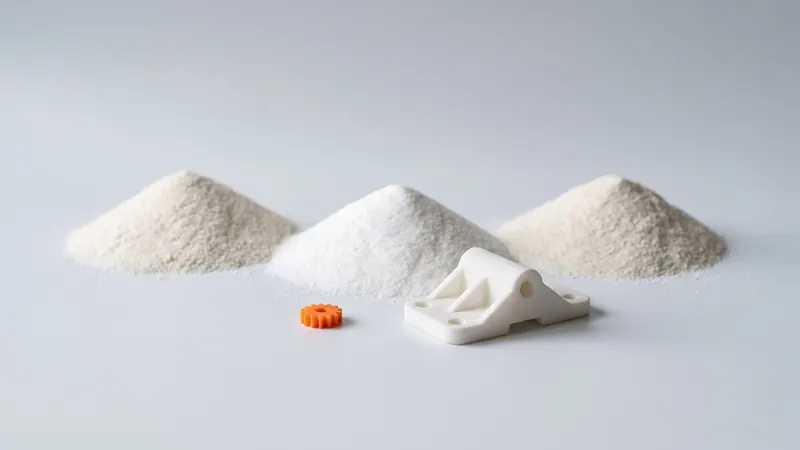
Nylon to nie jest jeden materiał. PA6, PA66, PA11 i PA12 to wszystko poliamidy, ale liczba w nazwie zmienia to, ile wody pochłaniają, jak bardzo są sztywne i wytrzymałe oraz jak można je przetwarzać. W przypadku druku 3D wybór jest często dokonywany za Państwa przez sam proces. Ten przewodnik w prostych słowach porównuje popularne nylony, wyjaśnia, dlaczego selektywne spiekanie laserowe (SLS) standaryzuje się na PA 12, i pomaga zdecydować, kiedy PA 12 jest właściwym materiałem, a kiedy nie.
Co oznaczają te liczby
Poliamidy biorą swoją nazwę od liczby atomów węgla w ich blokach budulcowych. W PA6 powtarzająca się jednostka ma sześć atomów węgla, w PA11 jedenaście, w PA12 dwanaście; PA66 składa się z dwóch bloków budulcowych po sześć atomów węgla każdy. Im dłuższy łańcuch między grupami amidowymi, tym mniej grup amidowych na jednostkę długości. Grupy amidowe przyciągają wodę i sprawiają, że polimer jest sztywniejszy i bardziej odporny na ciepło. Ta jedna różnica wyjaśnia większość poniższego porównania.
Porównanie w skrócie
| Właściwość | PA6 / PA66 | PA11 | PA12 |
|---|---|---|---|
| Absorpcja wody | Wysoka; właściwości zmieniają się wraz z wilgotnością | Niska | Niska |
| Stabilność wymiarowa w wilgotnym powietrzu | Umiarkowana | Dobre | Dobre |
| Sztywność i wytrzymałość (w stanie suchym) | Wysoka | Umiarkowana | Umiarkowana |
| Wiązkość, ciągliwość | Dobre | Bardzo dobra | Dobre |
| Temperatura topnienia | Wyższa | Niższa | Niższa (EOS: 176 °C dla PA 2200) |
| Odporność chemiczna | Dobre | Bardzo dobra | Bardzo dobra |
| Pochodzenie | Petrochemiczne | Olej rycynowy (pochodzenia biologicznego) | Petrochemiczne |
| Typowe procesy | Formowanie wtryskowe, obróbka skrawaniem, filament | Formowanie wtryskowe, druk ze złoża proszku | Druk ze złoża proszku (SLS, MJF), formowanie wtryskowe, rury |
Tabela porównuje rodziny materiałów w ujęciu ogólnym. Dokładne wartości zależą od gatunku, procesu i kondycjonowania części; do obliczeń projektowych należy używać karty katalogowej konkretnego materiału.
PA6 i PA66: sztywne, mocne, chłonne
PA6 i PA66 to najpopularniejsze nylonowe tworzywa konstrukcyjne w formowaniu wtryskowym i obróbce skrawaniem. W stanie suchym są sztywniejsze i mocniejsze niż PA12 oraz znoszą wyższe temperatury. Ich słabością jest woda: pochłaniają znacznie więcej wilgoci, co czyni je bardziej ciągliwymi, ale też bardziej miękkimi, i zmienia ich wymiary. Część zaprojektowana z myślą o ciasnym pasowaniu z PA6 zachowuje się inaczej w suchym warsztacie, a inaczej w wilgotnym. PA6 i PA66 wzmocnione włóknem szklanym to standard dla formowanych części konstrukcyjnych.
PA11: wytrzymała, biologiczna alternatywa
PA11 jest pod wieloma względami zbliżony do PA12, ale jest bardziej ciągliwy i odporny na uderzenia, a ponadto produkuje się go z oleju rycynowego. To dobry wybór dla części, które są wielokrotnie zginane lub muszą przetrwać uderzenia. W druku ze złoża proszku jest używany rzadziej niż PA12 i przetwarza się go inaczej.
PA12: stabilny, odporny, standard SLS
PA12 pochłania mało wody, zachowuje swoje wymiary i sztywność w wilgotnym powietrzu oraz jest odporny na oleje, smary, paliwa i wiele rozpuszczalników. Jego niższa sztywność w porównaniu z PA6 rzadko stanowi problem dla części drukowanych, które zazwyczaj projektuje się z żebrami i równomiernymi ściankami. Dla PA 2200 firma EOS podaje wytrzymałość na rozciąganie 48 MPa w obrębie warstw i 42 MPa w poprzek nich, wydłużenie przy zerwaniu 18 % i 4 % oraz temperaturę topnienia 176 °C. Przewodnik po nylonie PA12 szczegółowo opisuje ten materiał.
Dlaczego PA12 stał się standardem w selektywnym spiekaniu laserowym
Spiekanie laserowe utrzymuje całe złoże proszku tuż poniżej temperatury topnienia i pozwala laserowi stopić tylko przekroje części. Działa to tylko z proszkiem, który ma szerokie okno między temperaturą topnienia a temperaturą ponownego krzepnięcia: wewnątrz tego okna części pozostają na tyle miękkie, że nie wypaczają się podczas dodawania kolejnych warstw. PA12 ma takie okno, dobrze płynie jako proszek i może być częściowo ponownie użyty. Te właściwości przetwórcze, bardziej niż jakakolwiek pojedyncza wartość mechaniczna, uczyniły go domyślnym materiałem SLS. Więcej o procesie w artykule Czym jest druk 3D SLS.
Który nylon do której części?
| Wymaganie | Dobry wybór | Dlaczego |
|---|---|---|
| Złożona część funkcjonalna, prototyp lub mała seria, szybko | PA12 (SLS) | Brak formy, brak podpór, stabilne wymiary |
| Pasowania, które muszą pozostać stabilne przy zmieniającej się wilgotności | PA12 | Niska absorpcja wody |
| Wielokrotne zginanie, uderzenia | PA11 lub projekt z mniejszymi naprężeniami | Wyższa ciągliwość |
| Wysoka sztywność w wyższej temperaturze, duża seria | PA6 / PA66, często wzmocnione włóknem szklanym, formowane | Sztywniejsze, wyższa temperatura topnienia |
| Kontakt z olejami, paliwami, smarami | PA12 lub PA11 | Bardzo dobra odporność chemiczna |
| Prototyp części, która później będzie formowana z PA6 | PA12 (SLS) do testów kształtu i funkcji | Szybko; należy pamiętać, że sztywność się różni |
Prototypowanie w PA12 dla części seryjnej z PA6
Częsty przypadek: część seryjna będzie formowana wtryskowo z PA6 lub PA66, a prototypy są drukowane z PA12. Sprawdza się to dobrze w przypadku kształtu, dopasowania i montażu. Jeśli chodzi o sztywność, pełzanie i zachowanie w wilgoci, należy pamiętać, że materiały te się różnią: prototyp z PA12 jest nieco bardziej miękki niż sucha część z PA6 i znacznie mniej wrażliwy na wilgoć. Zatrzaski i klipsy zaprojektowane dla poziomów odkształceń PA6 mogą zachowywać się inaczej w PA12; zobacz połączenia zatrzaskowe w SLS PA 12. Kiedy zbliża się produkcja seryjna, przewodnik SLS a formowanie wtryskowe pomaga znaleźć moment, w którym forma się opłaca.
Wilgoć, kondycjonowanie i co to oznacza dla części drukowanych
Każdy poliamid pochłania trochę wody z powietrza, aż osiągnie równowagę z otoczeniem. W przypadku PA6 i PA66 zauważalnie zmienia to sztywność, wiązkość i wymiary, dlatego formowane części z PA6 są często kondycjonowane przed pomiarem lub montażem. PA12 pochłania znacznie mniej wody, więc wydrukowana część zachowuje się prawie tak samo w suchej hali, jak i w wilgotnej. W przypadku drukowanych uchwytów, sprawdzianów i obudów z pasowaniami, ta stabilność jest często warta więcej niż wyższa sztywność PA6.
Co drukujemy
Drukujemy biały PA 12, EOS PA 2200, na maszynie EOS FORMIGA P 110 Velocis z komorą o wymiarach 200 × 250 × 330 mm w Czechach. Każda część jest szkiełkowana i polerowana w DyeMansion Powershot DUAL, co jest wliczone w cenę. Części mogą być barwione na 61 kolorów: czarny i pomarańczowy są dostępne w magazynie ze standardowym czasem realizacji, pozostałe kolory również są wyceniane natychmiast i ich dostawa trwa około miesiąca dłużej. W sprawie innych materiałów prosimy o kontakt; przy wyborze materiału jako części projektu mogą pomóc specjaliści z prototype.builders.
Najczęściej zadawane pytania
Jaka jest różnica między PA6 a PA12?
Oba to poliamidy. PA6 ma więcej grup amidowych na długość łańcucha, więc jest sztywniejszy i ma wyższą temperaturę topnienia, ale pochłania znacznie więcej wody i zmienia swoje wymiary oraz sztywność wraz z wilgotnością. PA12 pochłania znacznie mniej wody, lepiej zachowuje swoje wymiary i jest odporny na więcej chemikaliów, za cenę niższej sztywności.
Czy PA11 jest lepszy niż PA12?
Żaden z nich nie jest ogólnie lepszy. PA11 jest bardziej ciągliwy i odporny na uderzenia, a ponadto produkuje się go z oleju rycynowego; PA12 jest nieco sztywniejszy i stanowi standardowy materiał do spiekania laserowego. W przypadku części, które są wielokrotnie zginane lub narażone na uderzenia, PA11 może być lepszym wyborem.
Dlaczego PA12 jest używany do SLS?
Spiekanie laserowe wymaga proszku z szerokim oknem między temperaturą topnienia a temperaturą rekrystalizacji, dzięki czemu złoże proszku może być utrzymywane w wysokiej temperaturze bez wypaczania się części. PA12 ma takie okno, dobrze płynie jako proszek i może być częściowo ponownie użyty, co uczyniło go domyślnym materiałem SLS.
Czy PA12 pochłania wodę?
Znacznie mniej niż PA6 lub PA66. Dlatego części z PA12 lepiej zachowują swoje wymiary i sztywność w wilgotnym powietrzu niż części wykonane z nylonów o krótszych łańcuchach.
Jaki nylon Państwo drukują?
Drukujemy biały PA 12 (EOS PA 2200) na drukarce EOS FORMIGA P 110 Velocis. W sprawie innych materiałów prosimy o kontakt; kalkulator natychmiast wycenia części z PA 12.
Czy nylon 12 to to samo co PA 12?
Tak. PA12, PA 12, nylon 12 i poliamid 12 to nazwy tego samego polimeru. Nazwy handlowe proszków do spiekania różnią się w zależności od producenta.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę