
PA12 vs PA11 vs PA6 : Choisir un nylon pour les pièces imprimées en 3D
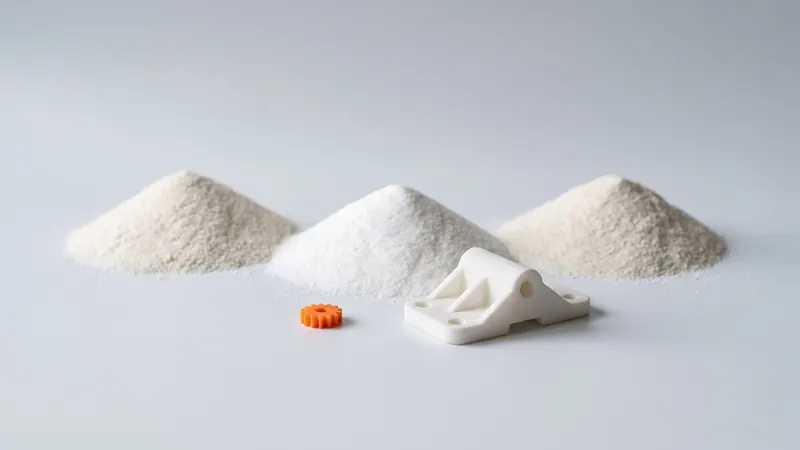
Le nylon n'est pas un seul matériau. Le PA6, le PA66, le PA11 et le PA12 sont tous des polyamides, mais le chiffre dans le nom modifie la quantité d'eau qu'ils absorbent, leur rigidité, leur ténacité et la façon dont ils peuvent être traités. Pour l'impression 3D, le choix est souvent fait pour vous par le procédé. Ce guide compare les nylons courants en termes simples, explique pourquoi le frittage sélectif par laser se standardise sur le PA 12, et vous aide à décider quand le PA 12 est le bon matériau et quand il ne l'est pas.
Ce que signifient les chiffres
Les polyamides sont nommés d'après le nombre d'atomes de carbone dans leurs blocs de construction. Dans le PA6, l'unité de répétition compte six atomes de carbone, dans le PA11 onze, dans le PA12 douze ; le PA66 est constitué de deux blocs de construction de six atomes de carbone chacun. Plus la chaîne entre les groupes amides est longue, moins il y a de groupes amides par unité de longueur. Les groupes amides attirent l'eau et rendent le polymère plus rigide et plus résistant à la chaleur. Cette seule différence explique l'essentiel de la comparaison ci-dessous.
Comparaison en un coup d'œil
| Propriété | PA6 / PA66 | PA11 | PA12 |
|---|---|---|---|
| Absorption d'eau | Élevée ; les propriétés changent avec l'humidité | Faible | Faible |
| Stabilité dimensionnelle dans l'air humide | Modéré | Bon | Bon |
| Rigidité et résistance (à sec) | Élevé | Modéré | Modéré |
| Ténacité, ductilité | Bon | Très bonne | Bon |
| Point de fusion | Plus élevé | Plus faible | Plus faible (EOS : 176 °C pour le PA 2200) |
| Résistance chimique | Bon | Très bonne | Très bonne |
| Origine | Pétrochimique | Huile de ricin (biosourcé) | Pétrochimique |
| Procédés typiques | Moulage par injection, usinage, filament | Moulage par injection, impression sur lit de poudre | Impression sur lit de poudre (SLS, MJF), moulage par injection, tubes |
Le tableau compare les familles de matériaux en termes généraux. Les valeurs exactes dépendent du grade, du processus et du conditionnement de la pièce ; pour les calculs de conception, utilisez la fiche technique du matériau spécifique.
PA6 et PA66 : rigides, solides, absorbants
Le PA6 et le PA66 sont les nylons techniques les plus courants dans le moulage par injection et l'usinage. À sec, ils sont plus rigides et plus solides que le PA12 et supportent des températures plus élevées. Leur point faible est l'eau : ils absorbent beaucoup plus d'humidité, ce qui les rend plus tenaces mais aussi plus souples, et modifie leurs dimensions. Une pièce conçue pour des ajustements serrés en PA6 se comporte différemment dans un atelier sec et dans un atelier humide. Le PA6 et le PA66 chargés de verre sont des standards pour les pièces moulées structurelles.
PA11 : l'alternative tenace et biosourcée
Le PA11 est proche du PA12 à bien des égards, mais plus ductile et plus résistant aux chocs, et il est fabriqué à partir d'huile de ricin. C'est un bon choix pour les pièces qui sont pliées de manière répétée ou qui doivent survivre à des impacts. Dans l'impression sur lit de poudre, il est moins souvent utilisé que le PA12 et se traite différemment.
PA12 : stable, résistant, le standard SLS
Le PA12 absorbe peu d'eau, conserve ses dimensions et sa rigidité dans l'air humide et résiste aux huiles, aux graisses, aux carburants et à de nombreux solvants. Sa rigidité inférieure par rapport au PA6 est rarement un problème pour les pièces imprimées, qui sont généralement conçues avec des nervures et des parois régulières. Pour le PA 2200, EOS donne une résistance à la traction de 48 MPa dans les couches et de 42 MPa à travers celles-ci, un allongement à la rupture de 18 % et 4 %, et un point de fusion de 176 °C. Le guide du nylon PA12 explique le matériau en détail.
Pourquoi le frittage sélectif par laser se standardise sur le PA12
Le frittage laser maintient l'ensemble du lit de poudre juste en dessous du point de fusion et laisse le laser fusionner uniquement les sections transversales des pièces. Cela ne fonctionne qu'avec une poudre qui a une large fenêtre entre la température à laquelle elle fond et la température à laquelle elle se solidifie à nouveau : à l'intérieur de cette fenêtre, les pièces restent suffisamment souples pour ne pas se déformer pendant que les couches suivantes sont ajoutées. Le PA12 possède une telle fenêtre, s'écoule bien sous forme de poudre et peut être en partie réutilisé. Ces propriétés de traitement, plus que toute valeur mécanique unique, en ont fait le matériau SLS par défaut. Pour en savoir plus sur le processus, consultez Qu'est-ce que l'impression 3D SLS.
Quel nylon pour quelle pièce ?
| Exigence | Bon choix | Pourquoi |
|---|---|---|
| Pièce fonctionnelle complexe, prototype ou petite série, rapide | PA12 (SLS) | Pas de moule, pas de supports, dimensions stables |
| Ajustements qui doivent rester stables en cas de variation d'humidité | PA12 | Faible absorption d'eau |
| Flexions répétées, impacts | PA11 ou une conception avec moins de contraintes | Ductilité plus élevée |
| Grande rigidité à haute température, grandes séries | PA6 / PA66, souvent chargé de verre, moulé | Plus rigide, point de fusion plus élevé |
| Contact avec des huiles, carburants, graisses | PA12 ou PA11 | Très bonne résistance chimique |
| Prototype d'une pièce qui sera ensuite moulée en PA6 | PA12 (SLS) pour les tests de forme et de fonction | Rapide ; gardez à l'esprit que la rigidité diffère |
Prototypage en PA12 pour une pièce de série en PA6
Un cas fréquent : la pièce de série sera moulée par injection en PA6 ou PA66, les prototypes sont imprimés en PA12. Cela fonctionne bien pour la forme, l'ajustement et l'assemblage. Pour la rigidité, le fluage et le comportement à l'humidité, n'oubliez pas que les matériaux diffèrent : un prototype en PA12 est un peu plus souple qu'une pièce en PA6 sèche et beaucoup moins sensible à l'humidité. Les encliquetages et les clips conçus pour les niveaux de contrainte du PA6 peuvent se comporter différemment en PA12 ; voir les joints d'encliquetage en SLS PA 12. Lorsque la série approche, le guide SLS vs moulage par injection vous aide à trouver le point où un moule devient rentable.
Humidité, conditionnement et ce que cela signifie pour les pièces imprimées
Chaque polyamide absorbe un peu d'eau de l'air jusqu'à atteindre un équilibre avec son environnement. Pour le PA6 et le PA66, cela modifie sensiblement la rigidité, la ténacité et les dimensions, c'est pourquoi les pièces moulées en PA6 sont souvent conditionnées avant d'être mesurées ou assemblées. Le PA12 absorbe beaucoup moins d'eau, de sorte qu'une pièce imprimée se comporte presque de la même manière dans un hall sec et dans un hall humide. Pour les fixations, les gabarits et les boîtiers imprimés avec des ajustements, cette stabilité vaut souvent plus que la rigidité supérieure du PA6.
Ce que nous imprimons
Nous imprimons du PA 12 blanc, EOS PA 2200, sur une EOS FORMIGA P 110 Velocis avec une chambre de 200 × 250 × 330 mm en République tchèque. Chaque pièce est microbillée aux billes de verre et polie dans une DyeMansion Powershot DUAL, inclus dans le prix. Les pièces peuvent être teintées en 61 couleurs : le noir et l'orange sont en stock avec le délai de livraison normal, les autres couleurs sont également tarifées instantanément et prennent environ un mois de plus à être livrées. Pour d'autres matériaux, écrivez-nous ; pour le choix des matériaux dans le cadre d'une conception, les spécialistes de prototype.builders peuvent vous aider.
Questions fréquentes
Quelle est la différence entre le PA6 et le PA12 ?
Les deux sont des polyamides. Le PA6 a plus de groupes amides par longueur de chaîne, il est donc plus rigide et a un point de fusion plus élevé, mais il absorbe beaucoup plus d'eau et modifie ses dimensions et sa rigidité avec l'humidité. Le PA12 absorbe beaucoup moins d'eau, conserve mieux ses dimensions et résiste à plus de produits chimiques, au prix d'une rigidité moindre.
Le PA11 est-il meilleur que le PA12 ?
Aucun n'est meilleur en général. Le PA11 est plus ductile et résistant aux chocs et est fabriqué à partir d'huile de ricin ; le PA12 est légèrement plus rigide et est le matériau standard du frittage laser. Pour les pièces qui sont pliées à plusieurs reprises ou qui subissent des chocs, le PA11 peut être le meilleur choix.
Pourquoi le PA12 est-il utilisé pour le SLS ?
Le frittage laser nécessite une poudre avec une large fenêtre entre la température de fusion et de recristallisation, afin que le lit de poudre puisse être maintenu chaud sans que les pièces ne se déforment. Le PA12 possède une telle fenêtre, s'écoule bien sous forme de poudre et peut être en partie réutilisé, ce qui en a fait le matériau SLS par défaut.
Le PA12 absorbe-t-il l'eau ?
Beaucoup moins que le PA6 ou le PA66. C'est pourquoi les pièces en PA12 conservent mieux leurs dimensions et leur rigidité dans l'air humide que les pièces fabriquées avec des nylons à chaîne plus courte.
Quel nylon imprimez-vous ?
Nous imprimons du PA 12 blanc (EOS PA 2200) sur une EOS FORMIGA P 110 Velocis. Pour d'autres matériaux, écrivez-nous ; le calculateur tarife les pièces en PA 12 instantanément.
Le nylon 12 est-il la même chose que le PA 12 ?
Oui. PA12, PA 12, nylon 12 et polyamide 12 sont des noms pour le même polymère. Les noms commerciaux des poudres de frittage diffèrent selon le fabricant.
Obtenez un prix instantané
Téléchargez des fichiers STEP ou STL dans le calculateur et découvrez le prix de vos pièces en quelques secondes : Nylon PA 12 blanc, microbillage et polissage inclus, teinture en 61 couleurs en option, trois vitesses de livraison. De là, vous envoyez l'aperçu de la commande pour confirmation.
Un autre matériau, un accord de confidentialité (NDA) ou une grande série ? Écrivez-nous. Pour obtenir de l'aide en matière de conception et de développement de prototypes, consultez prototype.builders.
Obtenez un prix instantané