
PA12, PA11 oder PA6: das richtige Polyamid für 3D-gedruckte Teile
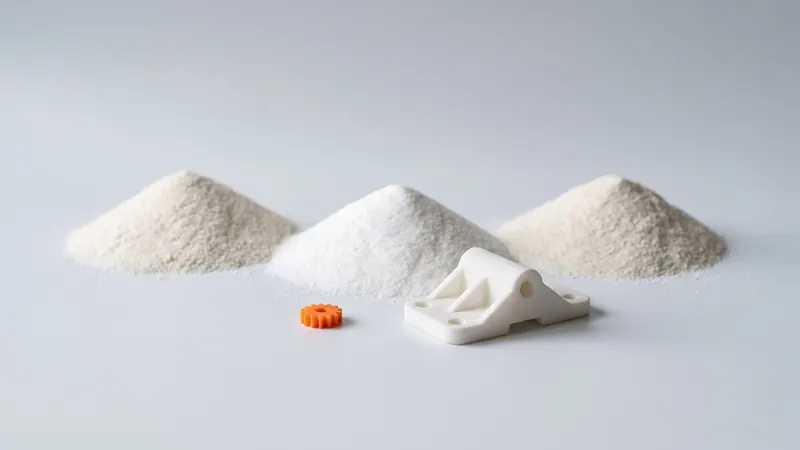
Nylon ist kein einheitliches Material. PA6, PA66, PA11 und PA12 sind allesamt Polyamide, aber die Zahl im Namen bestimmt, wie viel Wasser sie aufnehmen, wie steif und zäh sie sind und wie sie verarbeitet werden können. Beim 3D-Druck wird Ihnen die Entscheidung oft durch das Verfahren abgenommen. Dieser Leitfaden vergleicht die gängigen Nylons in einfachen Worten, erklärt, warum das selektive Lasersintern standardmäßig auf PA 12 setzt, und hilft Ihnen bei der Entscheidung, wann PA 12 das richtige Material ist und wann nicht.
Was die Zahlen bedeuten
Polyamide werden nach der Anzahl der Kohlenstoffatome in ihren Bausteinen benannt. Bei PA6 hat die Grundeinheit sechs Kohlenstoffatome, bei PA11 elf, bei PA12 zwölf; PA66 besteht aus zwei Bausteinen mit jeweils sechs Kohlenstoffatomen. Je länger die Kette zwischen den Amidgruppen ist, desto weniger Amidgruppen gibt es pro Längeneinheit. Amidgruppen ziehen Wasser an und machen das Polymer steifer und hitzebeständiger. Dieser einzige Unterschied erklärt den Großteil des folgenden Vergleichs.
Vergleich auf einen Blick
| Eigenschaft | PA6 / PA66 | PA11 | PA12 |
|---|---|---|---|
| Wasseraufnahme | Hoch; Eigenschaften ändern sich mit der Luftfeuchtigkeit | Niedrig | Niedrig |
| Dimensionsstabilität in feuchter Luft | Mittel | Gut | Gut |
| Steifigkeit und Festigkeit (trocken) | Hoch | Mittel | Mittel |
| Zähigkeit, Duktilität | Gut | Sehr gut | Gut |
| Schmelzpunkt | Höher | Niedriger | Niedriger (EOS: 176 °C für PA 2200) |
| Chemische Beständigkeit | Gut | Sehr gut | Sehr gut |
| Herkunft | Petrochemisch | Rizinusöl (biobasiert) | Petrochemisch |
| Typische Verfahren | Spritzguss, maschinelle Bearbeitung, Filament | Spritzguss, Pulverbettdruck | Pulverbettdruck (SLS, MJF), Spritzguss, Rohre |
Die Tabelle vergleicht Materialfamilien im Allgemeinen. Genaue Werte hängen von der Güteklasse, dem Prozess und der Konditionierung des Bauteils ab; verwenden Sie für Konstruktionsberechnungen das Datenblatt des jeweiligen Materials.
PA6 und PA66: steif, fest, durstig
PA6 und PA66 sind die gängigsten technischen Nylons im Spritzguss und in der zerspanenden Bearbeitung. Im trockenen Zustand sind sie steifer und fester als PA12 und halten höheren Temperaturen stand. Ihre Schwäche ist Wasser: Sie nehmen viel mehr Feuchtigkeit auf, was sie zäher, aber auch weicher macht und ihre Abmessungen verändert. Ein Bauteil, das für enge Passungen aus PA6 konstruiert wurde, verhält sich in einer trockenen Werkstatt anders als in einer feuchten. Glasgefülltes PA6 und PA66 sind Standard für strukturelle Spritzgussteile.
PA11: die zähe, biobasierte Alternative
PA11 ist PA12 in den meisten Belangen ähnlich, aber duktiler und schlagfester, und es wird aus Rizinusöl hergestellt. Es ist eine gute Wahl für Bauteile, die wiederholt gebogen werden oder Stöße überstehen müssen. Beim Pulverbett-Druck wird es seltener als PA12 verwendet und lässt sich anders verarbeiten.
PA12: stabil, widerstandsfähig, der SLS-Standard
PA12 nimmt wenig Wasser auf, behält seine Abmessungen und Steifigkeit in feuchter Luft und ist beständig gegen Öle, Fette, Kraftstoffe und viele Lösungsmittel. Seine im Vergleich zu PA6 geringere Steifigkeit ist bei gedruckten Bauteilen, die in der Regel mit Rippen und gleichmäßigen Wandstärken konstruiert werden, selten ein Problem. Für PA 2200 gibt EOS eine Zugfestigkeit von 48 MPa innerhalb der Schichten und 42 MPa quer dazu, eine Bruchdehnung von 18 % und 4 % sowie einen Schmelzpunkt von 176 °C an. Der PA12-Nylon-Leitfaden erklärt das Material im Detail.
Warum sich das selektive Lasersintern auf PA12 standardisiert
Das Lasersintern hält das gesamte Pulverbett knapp unter dem Schmelzpunkt und lässt den Laser nur die Querschnitte der Bauteile verschmelzen. Das funktioniert nur mit einem Pulver, das ein breites Fenster zwischen der Temperatur, bei der es schmilzt, und der Temperatur, bei der es wieder erstarrt, aufweist: Innerhalb dieses Fensters bleiben die Bauteile weich genug, um sich nicht zu verziehen, während die nächsten Schichten hinzugefügt werden. PA12 hat ein solches Fenster, fließt gut als Pulver und kann teilweise wiederverwendet werden. Diese Verarbeitungseigenschaften, mehr als jeder einzelne mechanische Wert, machten es zum Standard-SLS-Material. Mehr über den Prozess in Was ist SLS-3D-Druck.
Welches Nylon für welches Bauteil?
| Anforderung | Gute Wahl | Warum |
|---|---|---|
| Komplexes Funktionsteil, Prototyp oder Kleinserie, schnell | PA12 (SLS) | Keine Form, keine Stützstrukturen, stabile Abmessungen |
| Passungen, die bei wechselnder Luftfeuchtigkeit stabil bleiben müssen | PA12 | Geringe Wasseraufnahme |
| Wiederholtes Biegen, Stöße | PA11 oder ein Design mit geringerer Belastung | Höhere Duktilität |
| Hohe Steifigkeit bei höherer Temperatur, Großserien | PA6 / PA66, oft glasfaserverstärkt, spritzgegossen | Steifer, höherer Schmelzpunkt |
| Kontakt mit Ölen, Kraftstoffen, Fetten | PA12 oder PA11 | Sehr gute chemische Beständigkeit |
| Prototyp eines Teils, das später in PA6 spritzgegossen wird | PA12 (SLS) für Form- und Funktionstests | Schnell; beachten Sie, dass die Steifigkeit abweicht |
Prototyping in PA12 für ein PA6-Serienteil
Ein häufiger Fall: Das Serienteil wird in PA6 oder PA66 spritzgegossen, die Prototypen werden in PA12 gedruckt. Das funktioniert gut für Form, Passung und Montage. Für Steifigkeit, Kriechen und Verhalten bei Feuchtigkeit denken Sie daran, dass sich die Materialien unterscheiden: Ein PA12-Prototyp ist etwas weicher als ein trockenes PA6-Teil und viel unempfindlicher gegen Feuchtigkeit. Schnappverbindungen und Clips, die für PA6-Dehnungsniveaus ausgelegt sind, können sich in PA12 anders verhalten; siehe Schnappverbindungen in SLS PA 12. Wenn die Serie ansteht, hilft der Ratgeber SLS vs. Spritzguss dabei, den Punkt zu finden, an dem sich eine Form auszahlt.
Feuchtigkeit, Konditionierung und was das für gedruckte Teile bedeutet
Jedes Polyamid nimmt etwas Wasser aus der Luft auf, bis es ein Gleichgewicht mit seiner Umgebung erreicht. Bei PA6 und PA66 verändert dies Steifigkeit, Zähigkeit und Abmessungen spürbar, weshalb gespritzte PA6-Teile oft konditioniert werden, bevor sie gemessen oder montiert werden. PA12 nimmt viel weniger Wasser auf, sodass sich ein gedrucktes Teil in einer trockenen Halle fast genauso verhält wie in einer feuchten. Für gedruckte Vorrichtungen, Lehren und Gehäuse mit Passungen ist diese Stabilität oft mehr wert als die höhere Steifigkeit von PA6.
Was wir drucken
Wir drucken weißes PA 12, EOS PA 2200, auf einer EOS FORMIGA P 110 Velocis mit einem Bauraum von 200 × 250 × 330 mm in der Tschechischen Republik. Jedes Teil wird glasperlengestrahlt und in einer DyeMansion Powershot DUAL poliert, im Preis inbegriffen. Teile können in 61 Farben gefärbt werden: Schwarz und Orange sind mit der normalen Lieferzeit auf Lager, die anderen Farben werden ebenfalls sofort kalkuliert und haben eine etwa einen Monat längere Lieferzeit. Für andere Materialien schreiben Sie uns; bei der Materialwahl als Teil eines Designs können die Spezialisten von prototype.builders helfen.
Häufig gestellte Fragen
Was ist der Unterschied zwischen PA6 und PA12?
Beides sind Polyamide. PA6 hat mehr Amidgruppen pro Kettenlänge, ist also steifer und hat einen höheren Schmelzpunkt, nimmt aber viel mehr Wasser auf und verändert seine Abmessungen und Steifigkeit mit der Luftfeuchtigkeit. PA12 nimmt viel weniger Wasser auf, behält seine Abmessungen besser und ist beständiger gegen mehr Chemikalien, zum Preis einer geringeren Steifigkeit.
Ist PA11 besser als PA12?
Keines von beiden ist generell besser. PA11 ist duktiler und schlagfester und wird aus Rizinusöl hergestellt; PA12 ist etwas steifer und das Standardmaterial des Lasersinterns. Für Teile, die wiederholt gebogen werden oder Stößen ausgesetzt sind, kann PA11 die bessere Wahl sein.
Warum wird PA12 für SLS verwendet?
Lasersintern benötigt ein Pulver mit einem breiten Fenster zwischen Schmelz- und Rekristallisationstemperatur, damit das Pulverbett heiß gehalten werden kann, ohne dass sich die Teile verziehen. PA12 hat ein solches Fenster, fließt gut als Pulver und kann teilweise wiederverwendet werden, was es zum Standard-SLS-Material gemacht hat.
Nimmt PA12 Wasser auf?
Viel weniger als PA6 oder PA66. Deshalb behalten PA12-Teile in feuchter Luft ihre Abmessungen und Steifigkeit besser als Teile aus kurzkettigeren Nylons.
Welches Nylon drucken Sie?
Wir drucken weißes PA 12 (EOS PA 2200) auf einer EOS FORMIGA P 110 Velocis. Für andere Materialien schreiben Sie uns; der Kalkulator berechnet die Preise für PA 12-Teile sofort.
Ist Nylon 12 dasselbe wie PA 12?
Ja. PA12, PA 12, Nylon 12 und Polyamid 12 sind Namen für dasselbe Polymer. Die Handelsnamen von Sinterpulvern unterscheiden sich je nach Hersteller.
Erhalten Sie einen Sofortpreis
Laden Sie STEP oder STL Dateien in den Kalkulator hoch und sehen Sie den Preis Ihrer Teile in Sekundenschnelle: weißes Nylon PA 12, inklusive Strahlen und Polieren, optionales Färben in 61 Farben, drei Liefergeschwindigkeiten. Von dort aus senden Sie die Bestellvorschau zur Bestätigung ab.
Ein anderes Material, ein NDA oder eine Großserie? Schreiben Sie uns. Für Designhilfe und Prototypenentwicklung siehe prototype.builders.
Erhalten Sie einen Sofortpreis