
SLS 3D-Druck vs Spritzguss: Ab wann ist 3D-Druck nicht mehr günstiger?
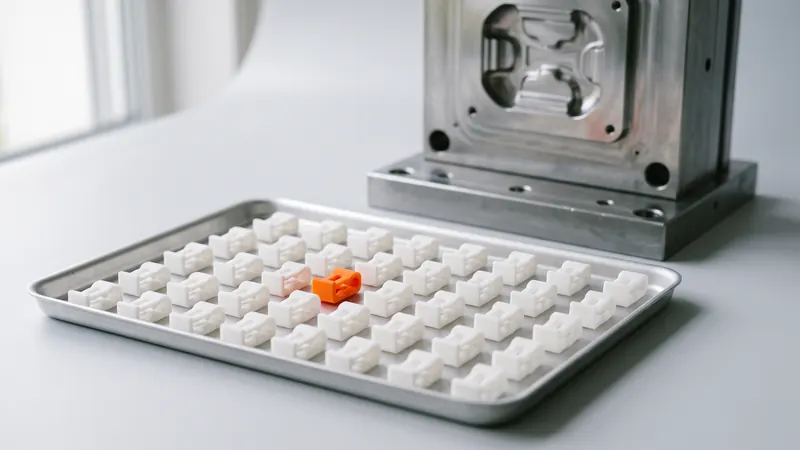
Spritzguss ist der günstigste Weg, Kunststoffteile in großen Stückzahlen herzustellen, und SLS-3D-Druck oft der günstigste Weg für wenige Teile. Irgendwo dazwischen kreuzen sich die Linien. Wo genau, hängt von Ihrem Teil ab, nicht von einer allgemeinen Zahl. Dieser Leitfaden zeigt, wie Sie Ihre Break-even-Stückzahl ermitteln, was neben dem Preis entscheidet und wie beide Verfahren zusammenspielen.
Zwei unterschiedliche Kostenstrukturen
Die beiden Verfahren verursachen auf entgegengesetzte Weise Kosten.
- Spritzguss benötigt eine aus Stahl oder Aluminium gefräste Form, bevor das erste Teil existiert. Die Form ist eine große einmalige Investition. Danach kostet jedes Teil sehr wenig: ein paar Sekunden Maschinenzeit und der Kunststoff.
- SLS benötigt keine Form. Jedes Teil bezahlt sein eigenes Material, seinen Anteil am Druckauftrag und seine Nachbearbeitung. Der Preis pro Teil ist viel höher als bei einem Spritzgussteil, aber es gibt keine Vorabinvestition, und der Preis pro Teil sinkt, wenn sich mehr Teile einen Druckauftrag teilen.
Der Vergleich lautet also nie "welches Verfahren ist günstiger", sondern "welches ist für dieses Teil bei dieser Stückzahl günstiger".
So finden Sie die Break-even-Menge
Sie benötigen drei Zahlen, die alle spezifisch für Ihr Teil sind:
- T: die Kosten für die Form (Angebot eines Werkzeugbauers)
- M: der Preis pro Spritzgussteil (Angebot des Spritzgießers)
- S: der Preis pro SLS-Teil bei Ihrer Stückzahl (der Sofortpreis aus dem Rechner)
Die Break-even-Menge beträgt ungefähr N = T ÷ (S − M). Unter N Teilen ist SLS insgesamt günstiger; über N ist es der Spritzguss. Da S bei SLS mit der Menge etwas sinkt, prüfen Sie den SLS-Preis bei der Menge, die Sie tatsächlich erwarten, und nicht bei einem Stück.
Das Ergebnis kann in beide Richtungen überraschend sein. Ein kleines, kompaktes Teil mit einer einfachen Form kann bereits bei wenigen hundert Stück den Break-even erreichen. Ein komplexes Teil, das eine Form mit Schiebern, Hebern oder mehreren Kavitäten benötigt, kann bei SLS für Tausende von Teilen günstiger bleiben, insbesondere wenn sich das Design noch ändert.
Was den Break-even-Punkt nach oben verschiebt (zugunsten von SLS)
- Komplexe Geometrie. Hinterschneidungen, interne Kanäle und Gitterstrukturen erfordern Formschieber oder können gar nicht gegossen werden; bei SLS kosten sie keinen Aufpreis.
- Kleine Teile. Viele kleine Teile lassen sich in einem SLS-Druckauftrag verschachteln, was den Preis pro Teil niedrig hält.
- Designänderungen. Jede Änderung an einem Spritzgussteil bedeutet, dass die Form geändert oder ersetzt werden muss. Bei SLS laden Sie einfach eine neue Datei hoch.
- Viele Varianten. Zehn Versionen eines Teils in jeweils zwanzig Stück bedeuten zehn Formen oder einen SLS-Druckauftrag.
- Ungewisse Nachfrage. Es wird kein Kapital in einer Form für ein Produkt gebunden, das sich möglicherweise schlechter verkauft als geplant.
Was ihn nach unten zieht (zugunsten des Spritzgusses)
- Große, sperrige Teile. Bei SLS nehmen sie viel Platz im Druckauftrag ein; siehe Kosten für SLS-3D-Druck, warum die Größe wichtiger ist als das Gewicht.
- Einfache Formen. Ein Teil, das mit einer einfachen zweiteiligen Form hergestellt werden kann, profitiert in vollem Umfang von günstigen Zykluszeiten.
- Stabile, hohe Stückzahlen. Sobald die Nachfrage bekannt und das Design eingefroren ist, ist Spritzguss kaum zu schlagen.
- Oberflächen- und Materialanforderungen. Glänzende oder strukturierte Oberflächen, glasgefüllte oder spezielle Güten sowie transparente Teile sprechen für den Spritzguss.
Designregeln sind unterschiedlich
Ein für den Spritzguss konstruiertes Teil kann gedruckt werden, aber nicht umgekehrt. Spritzguss erfordert:
| Anforderung | Spritzguss | SLS |
|---|---|---|
| Entformungsschrägen an Wänden | Erforderlich, damit sich das Teil aus der Form löst | Nicht erforderlich |
| Gleichmäßige Wandstärke | Kritisch (Einfallstellen, Verzug) | Empfohlen (Schwindung, Verzug) |
| Hinterschnitte | Erfordern Schieber oder Schrägauswerfer | Frei |
| Innenliegende Kanäle, Gitterstrukturen | Meist unmöglich | Möglich mit Pulverauslass |
| Teilekonsolidierung | Begrenzt durch Formöffnung | Mehrere Teile können zu einem werden |
| Angüsse, Auswerfermarkierungen, Trennlinien | Sichtbar am Teil | Keine |
Wenn ein Teil später im Spritzgussverfahren hergestellt werden soll, konstruieren Sie es von Anfang an mit Formschrägen und spritzgussgerechten Merkmalen und drucken Sie die ersten Versionen in SLS. Wenn das Teil in kleinen Stückzahlen bleibt, nutzen Sie die Freiheit von SLS: Fassen Sie Teile zusammen, fügen Sie interne Kanäle hinzu, verzichten Sie auf die Formschräge. Die SLS-Konstruktionsrichtlinien behandeln die Regeln, die hierbei gelten.
Material: ähnlich, nicht identisch
Unsere SLS-Teile werden aus PA 12 (EOS PA 2200) hergestellt, einem Nylon, das auch im Spritzguss verwendet wird. Die Eigenschaften eines gesinterten Teils sind nicht dieselben wie die eines gespritzten: Für PA 2200 gibt EOS eine Zugfestigkeit von 48 MPa innerhalb der Schichtebene und 42 MPa quer zu den Schichten sowie eine Bruchdehnung von 18 % gegenüber 4 % an. Ein gespritztes Nylonteil ist vollständig dicht und in der Regel duktiler. Verwenden Sie SLS-Teile, um Passform, Funktion und Montage zu testen; wenn das Endprodukt Tests im gespritzten Material bestehen muss, testen Sie gespritzte Muster vor der Freigabe.
Vorlaufzeit
Die Herstellung einer Produktionsform dauert in der Regel Wochen und erfordert Bemusterungen und Korrekturen, bevor die Teile freigegeben werden. Ein SLS-Teil wird in wenigen Tagen gedruckt, nachbearbeitet und versendet; der Rechner bietet drei Liefergeschwindigkeiten. Dieser Zeitunterschied ist oft mehr wert als der Preisunterschied: ein Produkt, das Wochen früher auf dem Markt ist, oder ein Fließband, das nicht auf eine fehlende Vorrichtung wartet.
Beides nutzen: Überbrückungsproduktion
Viele Produkte nutzen beide Verfahren nacheinander:
- Prototypen: SLS-Teile für Passform- und Funktionstests, mehrere Design-Iterationen.
- Nullserie und Markteinführung: SLS-Teile in Zehner- bis Hunderterstückzahlen, während die Form hergestellt wird.
- Serie: Spritzgussteile, sobald das Design eingefroren ist und die Nachfrage nachgewiesen wurde.
- Ersatzteile und End-of-Life: Wieder SLS, wenn die Stückzahlen sinken und die Lagerung der Form mehr kostet als das Drucken.
Der gleiche Ansatz funktioniert für Vorrichtungen und Montagehilfen, die zusammen mit Spritzgussprodukten verwendet werden; siehe 3D-gedruckte Vorrichtungen und Halterungen.
Checkliste: Ist SLS für diese Stückzahl geeignet?
- Ermitteln Sie den SLS-Preis für die tatsächliche Stückzahl über den Rechner.
- Holen Sie ein Angebot für die Form und einen Preis pro Spritzgussteil ein.
- Berechnen Sie N = T ÷ (S − M) und vergleichen Sie dies mit Ihrem erwarteten Volumen über die Produktlebensdauer.
- Addieren Sie die Kosten für Designänderungen, die Sie noch erwarten.
- Addieren Sie den Wert der Markteinführungszeit.
- Prüfen Sie, ob das Design Merkmale erfordert, die nur mit SLS hergestellt werden können.
- Prüfen Sie, ob das endgültige Material und die Oberfläche spritzgegossen sein müssen.
Für die Designseite der Entscheidung, einschließlich der späteren Spritzgussfähigkeit eines Teils, können die Spezialisten von prototype.builders Ihre Designabsicht überprüfen. Für die SLS-Seite der Gleichung laden Sie das Teil in den Sofort-SLS-Rechner hoch und probieren Sie einige Stückzahlen aus: Der Preis pro Teil wird sofort aktualisiert.
Häufig gestellte Fragen
Wann ist 3D-Druck günstiger als Spritzguss?
Wenn die Stückzahl unter dem Break-Even-Punkt liegt: grob gesagt die Formkosten geteilt durch die Differenz zwischen dem SLS-Preis pro Teil und dem Spritzgusspreis pro Teil. Bei komplexen oder kleinen Teilen und wechselnden Designs kann dieser Punkt bei Hunderten oder Tausenden von Stücken liegen.
Wie berechne ich den Break-Even-Punkt zwischen SLS und Spritzguss?
Teilen Sie die Formkosten T durch die Differenz zwischen dem SLS-Preis pro Teil S und dem Spritzgusspreis pro Teil M: N = T / (S - M). Verwenden Sie den SLS-Preis bei Ihrer tatsächlichen Stückzahl, da dieser sinkt, wenn sich mehr Teile einen Druckauftrag teilen.
Kann SLS für die Kleinserienproduktion verwendet werden?
Ja. SLS benötigt keine Werkzeuge und verschachtelt viele Teile in einem Druckauftrag, sodass Dutzende bis Hunderte von PA 12-Teilen eine typische Anwendung sind, einschließlich Nullserien, während eine Form hergestellt wird.
Sind SLS-Teile so stabil wie spritzgegossene Teile?
Nicht ganz. Gesintertes PA 12 ist fest und zäh, aber ein gegossenes Nylon-Teil ist vollständig dicht und in der Regel duktiler. Verwenden Sie SLS-Teile für Passform und Funktion; testen Sie gegossene Muster, wenn das endgültige Material qualifiziert werden muss.
Benötigen SLS-Teile Formschrägen?
Nein. Es gibt keine Form, aus der das Teil entformt werden muss, daher entfallen Formschrägen, Angüsse und Auswerfermarkierungen. Wenn das Teil später gegossen werden soll, planen Sie die Formschräge von Anfang an ein.
Wie schnell sind SLS-Teile im Vergleich zu einer neuen Form?
Eine Produktionsform erfordert in der Regel Wochen plus Bemusterung. SLS-Teile werden in wenigen Tagen gedruckt, veredelt und versendet, mit drei Liefergeschwindigkeiten im Kalkulator.
Erhalten Sie einen Sofortpreis
Laden Sie STEP oder STL Dateien in den Kalkulator hoch und sehen Sie den Preis Ihrer Teile in Sekundenschnelle: weißes Nylon PA 12, inklusive Strahlen und Polieren, optionales Färben in 61 Farben, drei Liefergeschwindigkeiten. Von dort aus senden Sie die Bestellvorschau zur Bestätigung ab.
Ein anderes Material, ein NDA oder eine Großserie? Schreiben Sie uns. Für Designhilfe und Prototypenentwicklung siehe prototype.builders.
Erhalten Sie einen Sofortpreis