
SLS vs fröccsöntés: Mikor szűnik meg a 3D nyomtatás olcsóbbnak lenni?
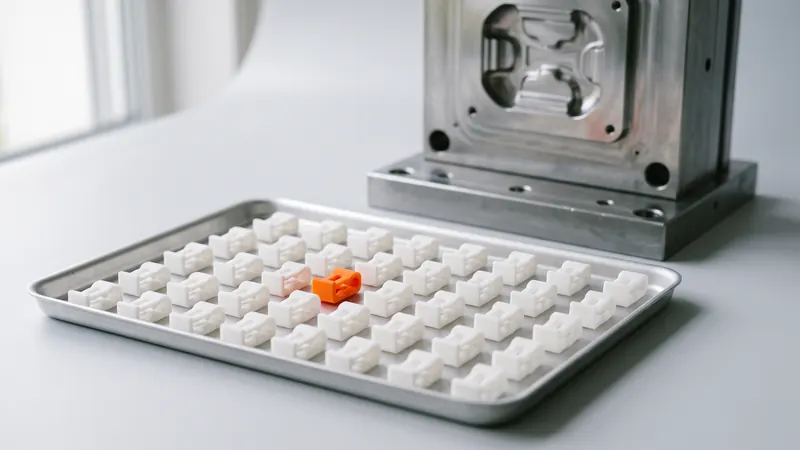
A fröccsöntés a legolcsóbb módja a műanyag alkatrészek nagy számban történő gyártásának, az SLS 3D nyomtatás pedig gyakran a legolcsóbb módja néhány darab elkészítésének. Valahol a kettő között a vonalak keresztezik egymást. Hogy pontosan hol, az az alkatrésztől függ, nem pedig egy univerzális számtól. Ez az útmutató megmutatja, hogyan találhatja meg a megtérülési mennyiséget, mi dönt még az áron kívül, és hogyan működik együtt a két folyamat.
Két különböző költségszerkezet
A két eljárás költségvonzata ellentétes.
- A fröccsöntés acélból vagy alumíniumból megmunkált formát (szerszámot) igényel, még mielőtt az első alkatrész elkészülne. A forma egy nagy, egyszeri beruházás. Ezt követően minden egyes alkatrész nagyon kevesébe kerül: néhány másodpercnyi gépidőbe és a műanyagba.
- Az SLS nem igényel formát. Minden alkatrész a saját anyagát, a nyomtatási feladatból rá eső részt és az utómunkálatokat fizeti. Az alkatrészenkénti ár sokkal magasabb, mint egy fröccsöntött alkatrészé, de nincs előzetes beruházás, és az alkatrészenkénti ár csökken, ahogy egyre több alkatrész osztozik egy nyomtatási feladaton.
Tehát az összehasonlítás sosem az, hogy "melyik eljárás olcsóbb", hanem az, hogy "melyik olcsóbb ehhez az alkatrészhez, ekkora mennyiségnél".
Hogyan találjuk meg a megtérülési mennyiséget
Három számra van szüksége, amelyek mindegyike az Ön alkatrészére jellemző:
- T: a forma költsége (árajánlat egy szerszámkészítőtől)
- M: a fröccsöntött alkatrész darabára (árajánlat a fröccsöntőtől)
- S: az SLS alkatrész darabára az Ön mennyiségénél (az azonnali ár a kalkulátorból)
A megtérülési mennyiség nagyjából N = T ÷ (S − M). N darab alatt az SLS összességében olcsóbb; N felett a fröccsöntés. Mivel az S az SLS esetében némileg csökken a mennyiséggel, az SLS árat annál a mennyiségnél ellenőrizze, amire ténylegesen számít, ne pedig egy darabnál.
Az eredmény mindkét irányban meglepő lehet. Egy kis, kompakt alkatrész egyszerű formával már néhány száz darabnál megtérülhet. Egy összetett alkatrész, amelyhez csúszkákkal, emelőkkel vagy több üreggel rendelkező forma szükséges, több ezer darabig is olcsóbb maradhat SLS technológiával, különösen, ha a dizájn még változni fog.
Mi tolja felfelé a fedezeti pontot (az SLS javára)
- Bonyolult geometria. Az alámetszések, belső csatornák és rácsszerkezetek oldalcsúszkákat igényelnek, vagy egyáltalán nem fröccsönthetők; az SLS esetében ezek nem jelentenek felárat.
- Kis alkatrészek. Sok kis alkatrész elfér egyetlen SLS nyomtatási feladatban, ami alacsonyan tartja a darabonkénti árat.
- Tervezési változtatások. A fröccsöntött alkatrész minden módosítása a szerszám módosítását vagy cseréjét jelenti. Az SLS esetében csak feltölt egy új fájlt.
- Sok változat. Egy alkatrész tíz verziója, egyenként húsz darabban, tíz szerszámot jelent, vagy egyetlen SLS nyomtatási feladatot.
- Bizonytalan kereslet. Nem kötődik le tőke egy olyan termék szerszámában, amelyből esetleg a tervezettnél kevesebb darabot adnak el.
Mi húzza lefelé (a fröccsöntés javára)
- Nagy, terjedelmes alkatrészek. Az SLS esetében sok helyet foglalnak el a nyomtatási feladatban; lásd az SLS 3D nyomtatás költségei részt arról, hogy miért számít jobban a méret, mint a súly.
- Egyszerű formák. Egy olyan alkatrész, amelyet egy egyszerű kétoldalas szerszám is le tud gyártani, teljes mértékben kihasználja az olcsó ciklusidők előnyeit.
- Stabil, nagy volumenek. Amint a kereslet ismert és a terv végleges, a fröccsöntést nehéz felülmúlni.
- Felületi és anyagkövetelmények. A fényes vagy texturált felületek, az üvegszállal töltött vagy speciális minőségek, valamint az átlátszó alkatrészek a fröccsöntés felé mutatnak.
A tervezési szabályok eltérőek
Egy fröccsöntésre tervezett alkatrész kinyomtatható, de fordítva ez nem igaz. A fröccsöntéshez a következők szükségesek:
| Követelmény | Fröccsöntés | SLS |
|---|---|---|
| Formázási ferdeség a falakon | Szükséges ahhoz, hogy az alkatrész kivehető legyen a szerszámból | Nem szükséges |
| Egyenletes falvastagság | Kritikus (beszívódások, vetemedés) | Ajánlott (zsugorodás, vetemedés) |
| Alámetszések | Csúszkák vagy emelők szükségesek | Szabad |
| Belső csatornák, rácsszerkezetek | Többnyire lehetetlen | Porkivezetéssel lehetséges |
| Alkatrészek összevonása | A szerszám nyitása korlátozza | Több alkatrész egybeépíthető |
| Beömlők, kilökőtüskék nyomai, osztóvonalak | Látható az alkatrészen | Nincs |
Ha egy alkatrészt végül fröccsönteni fognak, már a kezdetektől fogva formázási ferdeséggel és fröccsönthető jellemzőkkel tervezze meg, a korai verziókat pedig nyomtassa ki SLS technológiával. Ha az alkatrész kis darabszámban készül, használja ki az SLS szabadságát: vonjon össze alkatrészeket, adjon hozzá belső csatornákat, hagyja el a formázási ferdeséget. Az SLS tervezési irányelvek tartalmazzák a vonatkozó szabályokat.
Anyag: hasonló, de nem azonos
SLS alkatrészeink PA 12 (EOS PA 2200) anyagból készülnek, amely egy fröccsöntésnél is használt nejlon. Egy szinterezett alkatrész tulajdonságai nem egyeznek meg egy fröccsöntöttével: a PA 2200 esetében az EOS 48 MPa szakítószilárdságot ad meg a rétegsíkon belül és 42 MPa-t a rétegekre merőlegesen, valamint 18 %-os szakadási nyúlást a 4 %-kal szemben. Egy fröccsöntött nejlon alkatrész teljesen tömör és általában képlékenyebb. Használjon SLS alkatrészeket az illeszkedés, a funkció és az összeszerelés tesztelésére; ha a végterméknek a fröccsöntött anyagban kell átmennie a teszteken, a kiadás előtt teszteljen fröccsöntött mintákat.
Átfutási idő
Egy gyártószerszám elkészítése általában heteket vesz igénybe, és mintavételezésre, valamint javításokra van szükség az alkatrészek jóváhagyása előtt. Egy SLS alkatrészt napok alatt kinyomtatnak, megmunkálnak és kiszállítanak; a kalkulátor három szállítási sebességet kínál. Ez az időkülönbség gyakran többet ér, mint az árkülönbség: egy hetekkel korábban piacra kerülő termék, vagy egy összeszerelő sor, amely nem vár egy hiányzó készülékre.
Mindkettő használata: áthidaló gyártás
Sok termék mindkét eljárást egymás után alkalmazza:
- Prototípusok: SLS alkatrészek illeszkedési és funkciótesztekhez, több tervezési iterációhoz.
- Kísérleti sorozat és piacra dobás: SLS alkatrészek tucatnyi vagy százas nagyságrendben, amíg a szerszám elkészül.
- Sorozatgyártás: fröccsöntött alkatrészek, amint a terv véglegesítésre került és a kereslet bizonyított.
- Pótalkatrészek és életciklus vége: ismét SLS, amikor a mennyiségek csökkennek, és a szerszám tárolása többe kerül, mint a nyomtatás.
Ugyanez a megközelítés működik a fröccsöntött termékek mellett használt készülékek és összeszerelési segédeszközök esetében is; lásd: 3D nyomtatott sablonok és készülékek.
Ellenőrzőlista: megfelelő az SLS ehhez a mennyiséghez?
- Kérje le az SLS árat a valós mennyiségre a kalkulátorból.
- Kérjen árajánlatot a formára és a fröccsöntött alkatrész darabárára.
- Számítsa ki az N = T ÷ (S − M) értéket, és hasonlítsa össze a termék élettartama alatt várható mennyiséggel.
- Adja hozzá a még várható tervezési módosítások költségét.
- Adja hozzá a piacra jutási idő értékét.
- Ellenőrizze, hogy a tervhez szükségesek-e olyan jellemzők, amelyeket csak az SLS tud elkészíteni.
- Ellenőrizze, hogy a végső anyagot és felületet fröccsönteni kell-e.
A döntés tervezési oldalát illetően, beleértve az alkatrész későbbi fröccsönthetővé tételét, a prototype.builders szakemberei áttekinthetik a tervezési szándékot. Az egyenlet SLS oldalát illetően töltse fel az alkatrészt az azonnali SLS kalkulátorba, és próbáljon ki néhány mennyiséget: a darabár azonnal frissül.
Gyakran ismételt kérdések
Mikor olcsóbb a 3D nyomtatás, mint a fröccsöntés?
Amikor a mennyiség a fedezeti pont alatt van: nagyjából a formaköltség osztva az SLS darabár és a fröccsöntött darabár közötti különbséggel. Bonyolult vagy kis alkatrészek és változó tervek esetén ez a pont több száz vagy ezer darab is lehet.
Hogyan számíthatom ki a fedezeti pontot az SLS és a fröccsöntés között?
Ossza el a T formaköltséget az S SLS darabár és az M fröccsöntött darabár közötti különbséggel: N = T / (S - M). Használja a valós mennyiséghez tartozó SLS árat, mivel az csökken, ahogy egyre több alkatrész osztozik egy nyomtatási feladaton.
Használható az SLS kis sorozatú gyártáshoz?
Igen. Az SLS nem igényel szerszámozást, és sok alkatrészt ágyaz be egyetlen nyomtatási feladatba, így több tíz vagy száz PA 12 alkatrész tipikus felhasználásnak számít, beleértve a kísérleti sorozatokat is, amíg a forma elkészül.
Ugyanolyan erősek az SLS alkatrészek, mint a fröccsöntött alkatrészek?
Nem teljesen. A szinterezett PA 12 erős és szívós, de egy fröccsöntött nejlon alkatrész teljesen tömör és általában képlékenyebb. Használjon SLS alkatrészeket az illeszkedés és a funkció ellenőrzésére; teszteljen fröccsöntött mintákat, ha a végső anyagot minősíteni kell.
Szükségük van az SLS alkatrészeknek formaferdeségre?
Nem. Nincs szerszám, amiből ki kellene venni, így a formaferdeség, a beömlők és a kilökőtüskék nyomai nem játszanak szerepet. Ha az alkatrészt később fröccsönteni fogják, már a kezdetektől tervezze bele a formaferdeséget.
Milyen gyorsan készülnek el az SLS alkatrészek egy új fröccsöntő szerszámhoz képest?
Egy gyártószerszám elkészítése általában heteket vesz igénybe, plusz a mintázás. Az SLS alkatrészeket napok alatt kinyomtatjuk, felületkezeljük és kiszállítjuk, a kalkulátorban pedig három szállítási sebesség közül választhat.
Kérjen azonnali árat
Töltsön fel STEP vagy STL fájlokat a kalkulátorba, és másodpercek alatt láthatja az alkatrészek árát: fehér Nylon PA 12, szemcseszórás és polírozás az árban, opcionális festés 61 színben, három szállítási sebesség. Innen elküldheti a rendelés előnézetét megerősítésre.
Más anyag, NDA vagy nagy széria? Írjon nekünk. Tervezési segítségért és prototípus-fejlesztésért lásd: prototype.builders.
Kérjen azonnali árat