
SLS чи лиття під тиском: коли 3D-друк перестає бути дешевшим?
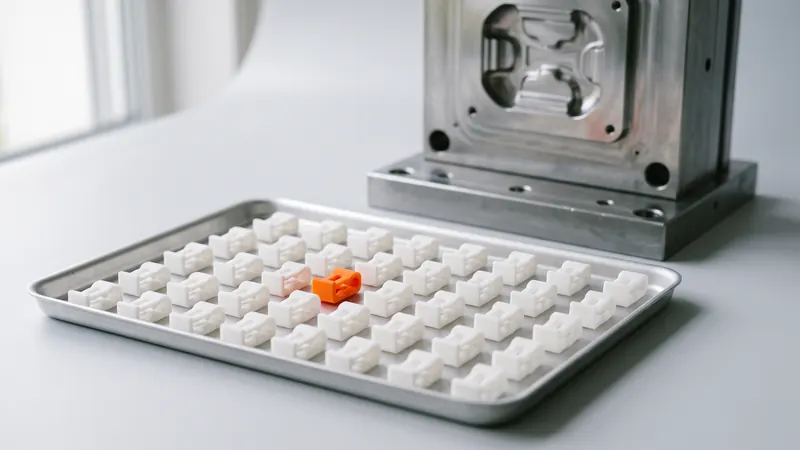
Лиття під тиском — це найдешевший спосіб виготовлення пластикових деталей у великих кількостях, а 3D-друк SLS часто є найдешевшим способом виготовлення невеликих партій. Десь посередині ці лінії перетинаються. Де саме — залежить від вашої деталі, а не від універсального числа. Цей посібник показує, як знайти вашу точку беззбитковості, що ще, крім ціни, має значення, і як ці два процеси працюють разом.
Дві різні структури витрат
Ці два процеси витрачають гроші протилежними способами.
- Лиття під тиском потребує прес-форми, виготовленої зі сталі або алюмінію, ще до появи першої деталі. Прес-форма — це велика одноразова інвестиція. Після цього кожна деталь коштує дуже мало: кілька секунд машинного часу та пластик.
- SLS не потребує прес-форми. Кожна деталь окупає власний матеріал, свою частку в завданні на друк та фінішну обробку. Ціна за деталь набагато вища, ніж за литу деталь, але немає початкових інвестицій, і ціна за деталь падає, коли більше деталей ділять між собою завдання на друк.
Тому порівняння ніколи не зводиться до того, «який процес дешевший», а до того, «який дешевший для цієї деталі в цій кількості».
Як знайти точку беззбитковості
Вам потрібні три числа, кожне з яких специфічне для вашої деталі:
- T: вартість прес-форми (пропозиція від виробника прес-форм)
- M: ціна за одну литу деталь (пропозиція від ливарника)
- S: ціна за одну деталь SLS у вашій кількості (миттєва ціна з калькулятора)
Точка беззбитковості становить приблизно N = T ÷ (S − M). Якщо кількість деталей менша за N, загалом дешевшим є SLS; якщо більша за N — лиття. Оскільки S дещо знижується зі збільшенням кількості в SLS, перевіряйте ціну SLS для тієї кількості, яку ви фактично очікуєте, а не для однієї штуки.
Результат може бути несподіваним в обох напрямках. Невелика, компактна деталь із простою прес-формою може досягти точки беззбитковості на кількох сотнях штук. Складна деталь, яка потребує прес-форми з повзунами, виштовхувачами або кількома гніздами, може залишатися дешевшою в SLS для тисяч штук, особливо якщо дизайн ще буде змінюватися.
Що підвищує точку беззбитковості (на користь SLS)
- Складна геометрія. Піднутрення, внутрішні канали та решітки потребують повзунів у прес-формі або взагалі не можуть бути відлиті; у SLS вони не потребують додаткових витрат.
- Дрібні деталі. Багато дрібних деталей розміщуються в одному завданні на друк SLS, що дозволяє підтримувати низьку ціну за деталь.
- Зміни в дизайні. Кожна зміна литої деталі означає модифікацію або заміну прес-форми. У SLS ви просто завантажуєте новий файл.
- Багато варіантів. Десять версій деталі по двадцять штук кожна — це десять прес-форм або одне завдання на друк SLS.
- Невизначений попит. Капітал не заморожується у прес-формі для продукту, який може продатися в меншій кількості, ніж планувалося.
Що знижує її (на користь лиття)
- Великі, об'ємні деталі. У SLS вони займають багато місця в завданні на друк; дивіться вартість 3D-друку SLS, щоб дізнатися, чому розмір має більше значення, ніж вага.
- Прості форми. Деталь, яку можна виготовити за допомогою простої прес-форми з двох частин, отримує всі переваги від дешевого часу циклу.
- Стабільні, великі обсяги. Коли попит відомий, а дизайн затверджений, лиття важко перевершити.
- Вимоги до поверхні та матеріалу. Глянцеві або текстуровані поверхні, склонаповнені або спеціальні марки та прозорі деталі вказують на лиття.
Правила проектування відрізняються
Деталь, спроектовану для лиття, можна надрукувати, але не навпаки. Лиття вимагає:
| Вимога | Лиття під тиском | SLS |
|---|---|---|
| Ливарні ухили на стінках | Необхідні для того, щоб деталь виймалася з прес-форми | Не потрібно |
| Рівномірна товщина стінок | Критично (усадочні раковини, викривлення) | Рекомендовано (усадка, викривлення) |
| Піднутрення | Потребують повзунів або підйомників | Без обмежень |
| Внутрішні канали, решітки | Здебільшого неможливо | Можливо за умови видалення порошку |
| Об'єднання деталей | Обмежено розкриттям прес-форми | Кілька деталей можуть стати однією |
| Литники, сліди від штовхачів, лінії роз'єму | Видимі на деталі | Немає |
Якщо деталь згодом буде виготовлятися литтям, від самого початку проектуйте її з ливарними ухилами та технологічними елементами для лиття, а перші версії друкуйте за допомогою SLS. Якщо деталь випускатиметься невеликими партіями, використовуйте свободу SLS: об'єднуйте деталі, додавайте внутрішні канали, відмовтеся від ухилів. Рекомендації щодо проектування для SLS охоплюють правила, які дійсно застосовуються.
Матеріал: схожий, але не ідентичний
Наші деталі SLS виготовляються з PA 12 (EOS PA 2200), нейлону, який також використовується в литті. Властивості спеченої деталі не такі самі, як у литої: для PA 2200 EOS вказує міцність на розрив 48 МПа в площині шару та 42 МПа поперек шарів, а також подовження при розриві 18 % проти 4 %. Лита нейлонова деталь є повністю щільною і зазвичай більш пластичною. Використовуйте деталі SLS для перевірки посадки, функціонування та збирання; якщо кінцевий продукт повинен пройти випробування в литому матеріалі, протестуйте литі зразки перед випуском.
Термін виготовлення
Виготовлення виробничої прес-форми зазвичай займає тижні та потребує випробувань і коригувань перед затвердженням деталей. Деталь SLS друкується, обробляється та відправляється за лічені дні; калькулятор пропонує три швидкості доставки. Ця різниця в часі часто вартує більше, ніж різниця в ціні: продукт з'являється на ринку на кілька тижнів раніше, або складальна лінія не простоює в очікуванні відсутнього кріплення.
Використання обох методів: перехідне виробництво
Багато продуктів використовують обидва процеси послідовно:
- Прототипи: деталі SLS для перевірки посадки та функціонування, кілька ітерацій дизайну.
- Пілотна серія та вихід на ринок: деталі SLS у кількості від десятків до сотень, поки виготовляється прес-форма.
- Серійне виробництво: литі деталі після того, як дизайн затверджено, а попит підтверджено.
- Запасні частини та завершення життєвого циклу: знову SLS, коли обсяги падають, а зберігання прес-форми коштує дорожче, ніж друк.
Такий самий підхід працює для кріплень та допоміжних засобів для збирання, що використовуються разом із литими виробами; див. Надруковані на 3D-принтері кондуктори та кріплення.
Контрольний список: чи підходить SLS для цієї кількості?
- Дізнайтеся ціну SLS для реальної кількості за допомогою калькулятора.
- Отримайте ціну на прес-форму та ціну за одну відлиту деталь.
- Обчисліть N = T ÷ (S − M) і порівняйте з очікуваним обсягом за весь життєвий цикл продукту.
- Додайте вартість змін у дизайні, які ви ще очікуєте.
- Додайте цінність часу виходу на ринок.
- Перевірте, чи потребує дизайн елементів, які можна виготовити лише за допомогою SLS.
- Перевірте, чи кінцевий матеріал та поверхня обов'язково мають бути відлиті.
Щодо дизайнерської сторони рішення, включаючи можливість подальшого лиття деталі, спеціалісти з prototype.builders можуть переглянути ваш задум. Щодо SLS частини рівняння, завантажте деталь у миттєвий калькулятор SLS і спробуйте кілька варіантів кількості: ціна за деталь оновлюється миттєво.
Поширені запитання
Коли 3D-друк дешевший за лиття під тиском?
Коли кількість нижча за точку беззбитковості: приблизно вартість прес-форми, поділена на різницю між ціною деталі SLS та ціною відлитої деталі. Для складних або дрібних деталей і мінливих дизайнів ця точка може становити сотні або тисячі штук.
Як розрахувати точку беззбитковості між SLS та литтям під тиском?
Поділіть вартість прес-форми T на різницю між ціною деталі SLS S та ціною відлитої деталі M: N = T / (S - M). Використовуйте ціну SLS для вашої реальної кількості, оскільки вона знижується, коли більше деталей ділять одне завдання на друк.
Чи можна використовувати SLS для дрібносерійного виробництва?
Так. SLS не потребує оснащення і розміщує багато деталей в одному завданні на друк, тому від десятків до сотень деталей з PA 12 є типовим застосуванням, включаючи пілотні серії під час виготовлення прес-форми.
Чи такі ж міцні деталі SLS, як деталі, відлиті під тиском?
Не зовсім. Спечений PA 12 міцний і жорсткий, але відлита нейлонова деталь є повністю щільною і зазвичай більш пластичною. Використовуйте деталі SLS для перевірки посадки та функціональності; тестуйте відлиті зразки, коли кінцевий матеріал має бути сертифікований.
Чи потрібні деталям SLS ливарні ухили?
Ні. Немає форми, з якої потрібно витягувати деталь, тому ливарні ухили, літники та сліди від штовхачів тут не застосовуються. Якщо деталь буде відливатися пізніше, передбачте ухили від самого початку.
Наскільки швидко виготовляються деталі SLS порівняно з новою прес-формою?
Виготовлення виробничої прес-форми зазвичай займає тижні плюс час на тестування зразків. Деталі SLS друкуються, обробляються та відправляються за лічені дні, з трьома варіантами швидкості доставки в калькуляторі.
Отримати миттєву ціну
Завантажте файли STEP або STL у калькулятор і дізнайтеся ціну ваших деталей за лічені секунди: білий нейлон PA 12, дробоструминна обробка та полірування включені, опціональне фарбування в 61 колір, три швидкості доставки. Звідти ви надсилаєте попередній перегляд замовлення на підтвердження.
Інший матеріал, NDA чи велика серія? Напишіть нам. Щодо допомоги з дизайном та розробки прототипів дивіться prototype.builders.
Отримати миттєву ціну