
SLS срещу шприцване: Кога 3D принтирането спира да бъде по-евтино?
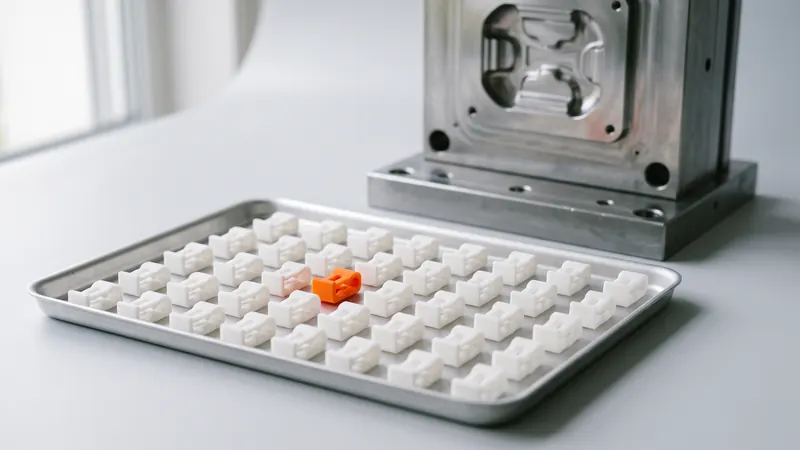
Шприцването е най-евтиният начин за производство на пластмасови детайли в големи количества, а SLS 3D принтирането често е най-евтиният начин за изработка на няколко бройки. Някъде по средата линиите се пресичат. Къде точно, зависи от вашия детайл, а не от универсално число. Това ръководство показва как да намерите вашето количество за достигане на точката на рентабилност, какво друго освен цената е решаващо и как двата процеса работят заедно.
Две различни структури на разходите
Двата процеса изразходват средства по противоположни начини.
- Шприцването се нуждае от матрица, изработена от стомана или алуминий, преди да съществува първият детайл. Матрицата е голяма еднократна инвестиция. След това всеки детайл струва много малко: няколко секунди машинно време и пластмасата.
- SLS не се нуждае от матрица. Всеки детайл плаща за собствения си материал, своя дял от задачата за принтиране и своята довършителна обработка. Цената на детайл е много по-висока от тази на шприцован детайл, но няма първоначална инвестиция, а цената на детайл спада, когато повече детайли споделят една задача за принтиране.
Така че сравнението никога не е „кой процес е по-евтин“, а „кой е по-евтин за този детайл при това количество“.
Как да намерите количеството за достигане на точката на рентабилност
Нуждаете се от три числа, всички специфични за вашия детайл:
- T: цената на матрицата (оферта от производител на матрици)
- M: цената на шприцован детайл (оферта от фирмата за шприцване)
- S: цената на SLS детайл при вашето количество (моментната цена от калкулатора)
Количеството за достигане на точката на рентабилност е приблизително N = T ÷ (S − M). Под N детайла, SLS е по-евтино като цяло; над N, шприцването е по-евтино. Тъй като S спада донякъде с количеството при SLS, проверете цената за SLS при количеството, което действително очаквате, а не за една бройка.
Резултатът може да бъде изненадващ и в двете посоки. Малък, компактен детайл с проста матрица може да достигне точката на рентабилност при няколкостотин бройки. Сложен детайл, който се нуждае от матрица с плъзгачи, повдигачи или няколко гнезда, може да остане по-евтин при SLS за хиляди бройки, особено ако дизайнът все още ще се променя.
Какво измества точката на рентабилност нагоре (в полза на SLS)
- Сложна геометрия. Подрязванията, вътрешните канали и решетките се нуждаят от плъзгачи на матрицата или изобщо не могат да бъдат отлети; при SLS те не струват нищо допълнително.
- Малки детайли. Много малки детайли се разполагат заедно в една SLS задача за печат, което запазва цената на детайл ниска.
- Промени в дизайна. Всяка промяна на отлят детайл означава модифициране или подмяна на матрицата. При SLS просто качвате нов файл.
- Много варианти. Десет версии на детайл по двадесет бройки всяка означават десет матрици или една SLS задача за печат.
- Несигурно търсене. Не се блокира капитал в матрица за продукт, който може да се продаде в по-малко бройки от планираното.
Какво я дърпа надолу (в полза на леенето)
- Големи, обемни детайли. При SLS те заемат много място в задачата за печат; вижте Цена на SLS 3D печат, за да разберете защо размерът има по-голямо значение от теглото.
- Прости форми. Детайл, който може да бъде произведен с проста матрица от две части, се възползва напълно от евтините времена на цикъл.
- Стабилни, големи обеми. След като търсенето е известно и дизайнът е финализиран, леенето е трудно да бъде победено.
- Изисквания към повърхността и материала. Гланцови или текстурирани повърхности, материали със стъклени пълнители или специални класове, както и прозрачни детайли, насочват към леене.
Правилата за дизайн са различни
Детайл, проектиран за леене, може да бъде отпечатан, но не и обратното. Леенето изисква:
| Изискване | Шприцване | SLS |
|---|---|---|
| Технологични наклони на стените | Необходими, за да може детайлът да се освободи от матрицата | Не е необходимо |
| Равномерна дебелина на стената | Критично (следи от хлътване, изкривяване) | Препоръчително (свиване, изкривяване) |
| Подрези | Изискват плъзгачи или повдигачи | Без ограничения |
| Вътрешни канали, решетъчни структури | Почти невъзможно | Възможно с извеждане на праха |
| Обединяване на детайли | Ограничено от отварянето на матрицата | Няколко детайла могат да станат един |
| Леяци, следи от изхвъргачи, делителни линии | Видими върху детайла | Няма |
Ако даден детайл в крайна сметка ще бъде изработван чрез леене, проектирайте го с наклони и подходящи за леене характеристики от самото начало и отпечатайте ранните версии чрез SLS. Ако детайлът ще остане в малки серии, използвайте свободата на SLS: обединявайте детайли, добавяйте вътрешни канали, пропуснете наклоните. Указанията за проектиране за SLS покриват правилата, които са приложими.
Материал: сходен, но не идентичен
Нашите SLS детайли са изработени от PA 12 (EOS PA 2200), найлон, който се използва и при леене. Свойствата на синтерования детайл не са същите като тези на летия: за PA 2200, EOS дава якост на опън от 48 MPa в равнината на слоя и 42 MPa напречно на слоевете, и удължение при скъсване от 18 % срещу 4 %. Летият найлонов детайл е напълно плътен и обикновено по-пластичен. Използвайте SLS детайли за тестване на сглобката, функцията и монтажа; ако крайният продукт трябва да премине тестове в летия материал, тествайте лети мостри преди пускането на пазара.
Време за изпълнение
Изработването на производствена матрица обикновено отнема седмици и изисква вземане на проби и корекции, преди детайлите да бъдат одобрени. Един SLS детайл се отпечатва, завършва и изпраща за дни; калкулаторът предлага три скорости на доставка. Тази разлика във времето често струва повече от разликата в цената: продукт на пазара седмици по-рано или монтажна линия, която не чака липсващо приспособление.
Използване и на двете: мостово производство
Много продукти използват и двата процеса последователно:
- Прототипи: SLS детайли за тестове на сглобката и функцията, няколко итерации на дизайна.
- Пилотни серии и пускане на пазара: SLS детайли в десетки до стотици бройки, докато се изработва матрицата.
- Серии: лети детайли, след като дизайнът е финализиран и търсенето е доказано.
- Резервни части и край на жизнения цикъл: отново SLS, когато обемите спаднат и съхранението на матрицата струва повече от отпечатването.
Същият подход работи за приспособления и помощни средства за монтаж, използвани заедно с лети продукти; вижте 3D-отпечатани шаблони и приспособления.
Контролен списък: подходящ ли е SLS за това количество?
- Вземете цената за SLS при реалното количество от калкулатора.
- Получете оферта за матрица и цена за отлята част.
- Изчислете N = T ÷ (S − M) и сравнете с очаквания обем през жизнения цикъл на продукта.
- Добавете разходите за промени в дизайна, които все още очаквате.
- Добавете стойността на времето за излизане на пазара.
- Проверете дали дизайнът се нуждае от характеристики, които само SLS може да изработи.
- Проверете дали крайният материал и повърхност трябва да бъдат отлети.
За дизайнерската страна на решението, включително правенето на частта подходяща за отливане по-късно, специалистите от prototype.builders могат да прегледат вашето проектно намерение. За SLS страната на уравнението, качете частта в моменталния SLS калкулатор и опитайте няколко количества: цената на част се актуализира веднага.
Често задавани въпроси
Кога 3D принтирането е по-евтино от шприцването?
Когато количеството е под точката на рентабилност: приблизително цената на матрицата, разделена на разликата между SLS цената на част и цената на отлятата част. За сложни или малки части и променящи се дизайни, тази точка може да бъде стотици или хиляди бройки.
Как да изчисля точката на рентабилност между SLS и шприцването?
Разделете цената на матрицата T на разликата между SLS цената на част S и цената на отлятата част M: N = T / (S - M). Използвайте SLS цената при вашето реално количество, защото тя спада, когато повече части споделят една задача за печат.
Може ли SLS да се използва за дребносерийно производство?
Да. SLS не се нуждае от инструментална екипировка и влага много части в една задача за печат, така че десетки до стотици PA 12 части са типична употреба, включително пилотни серии, докато се изработва матрица.
Толкова ли са здрави SLS частите, колкото шприцваните части?
Не съвсем. Синтерованият PA 12 е здрав и издръжлив, но отлятата найлонова част е напълно плътна и обикновено по-пластична. Използвайте SLS части за напасване и функция; тествайте отлети проби, когато крайният материал трябва да бъде квалифициран.
Нуждаят ли се SLS детайлите от леярски наклони?
Не. Няма матрица, от която да се вадят, така че леярските наклони, леяците и следите от изхвъргачи не са приложими. Ако детайлът ще бъде шприцван по-късно, предвидете наклон още от самото начало.
Колко бързо се изработват SLS детайлите в сравнение с нова матрица?
Една производствена матрица обикновено отнема седмици плюс време за проби. SLS детайлите се отпечатват, обработват и изпращат за дни, с три скорости на доставка в калкулатора.
Вземете моментална цена
Качете STEP или STL файлове в калкулатора и вижте цената на вашите детайли за секунди: бял Nylon PA 12, включени бластиране и полиране, опционално боядисване в 61 цвята, три скорости на доставка. Оттам изпращате прегледа на поръчката за потвърждение.
Друг материал, NDA или голяма серия? Пишете ни. За помощ при дизайна и разработване на прототипи вижте prototype.builders.
Вземете моментална цена