
SLS vs spuitgieten: Wanneer is 3D-printen niet meer goedkoper?
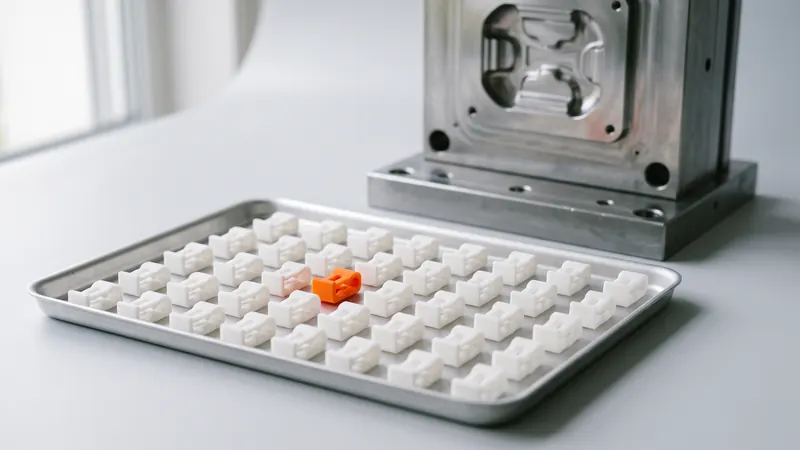
Spuitgieten is de goedkoopste manier om plastic onderdelen in grote aantallen te maken, en SLS 3D-printen is vaak de goedkoopste manier om er een paar te maken. Ergens daartussenin kruisen de lijnen elkaar. Waar precies hangt af van uw onderdeel, niet van een universeel getal. Deze gids laat zien hoe u uw break-even hoeveelheid kunt vinden, wat er naast de prijs nog meer meespeelt, en hoe de twee processen samenwerken.
Twee verschillende kostenstructuren
De twee processen besteden geld op tegenovergestelde manieren.
- Spuitgieten vereist een matrijs die uit staal of aluminium is gefreesd voordat het eerste onderdeel bestaat. De matrijs is een grote eenmalige investering. Daarna kost elk onderdeel heel weinig: een paar seconden machinetijd en het plastic.
- SLS heeft geen matrijs nodig. Elk onderdeel betaalt voor zijn eigen materiaal, zijn aandeel in de printopdracht en de afwerking. De prijs per onderdeel is veel hoger dan bij een gespuitgiet onderdeel, maar er is geen investering vooraf, en de prijs per onderdeel daalt naarmate meer onderdelen een printopdracht delen.
De vergelijking is dus nooit "welk proces is goedkoper", maar "welk proces is goedkoper voor dit onderdeel bij deze hoeveelheid".
Hoe u de break-even hoeveelheid vindt
U heeft drie getallen nodig, allemaal specifiek voor uw onderdeel:
- T: de kosten van de matrijs (offerte van een matrijzenmaker)
- M: de prijs per gespuitgiet onderdeel (offerte van de spuitgieter)
- S: de prijs per SLS onderdeel bij uw hoeveelheid (de directe prijs uit de calculator)
De break-even hoeveelheid is ongeveer N = T ÷ (S − M). Onder N onderdelen is SLS in totaal goedkoper; boven N is spuitgieten dat. Omdat S enigszins daalt met de hoeveelheid bij SLS, controleer de SLS prijs bij de hoeveelheid die u daadwerkelijk verwacht, niet bij één stuk.
Het resultaat kan in beide richtingen verrassend zijn. Een klein, compact onderdeel met een eenvoudige matrijs kan al bij een paar honderd stuks break-even draaien. Een complex onderdeel dat een matrijs met schuiven, lifters of meerdere holtes nodig heeft, kan bij SLS voor duizenden stuks goedkoper blijven, vooral als het ontwerp nog zal veranderen.
Wat het break-evenpunt omhoog duwt (in het voordeel van SLS)
- Complexe geometrie. Ondersnijdingen, interne kanalen en roosters hebben matrijsschuiven nodig of kunnen helemaal niet worden gegoten; bij SLS kosten ze niets extra.
- Kleine onderdelen. Veel kleine onderdelen passen in één SLS printopdracht, wat de prijs per onderdeel laag houdt.
- Ontwerpwijzigingen. Elke wijziging aan een gegoten onderdeel betekent het aanpassen of vervangen van de matrijs. Bij SLS upload je een nieuw bestand.
- Veel varianten. Tien versies van een onderdeel in elk twintig stuks zijn tien matrijzen, of één SLS printopdracht.
- Onzekere vraag. Er zit geen kapitaal vast in een matrijs voor een product dat mogelijk minder eenheden verkoopt dan gepland.
Wat het omlaag trekt (in het voordeel van spuitgieten)
- Grote, volumineuze onderdelen. Bij SLS nemen ze veel ruimte in beslag in de printopdracht; zie SLS 3D-printkosten voor waarom grootte belangrijker is dan gewicht.
- Eenvoudige vormen. Een onderdeel dat met een eenvoudige tweedelige matrijs kan worden geproduceerd, profiteert ten volle van goedkope cyclustijden.
- Stabiele, hoge volumes. Zodra de vraag bekend is en het ontwerp vaststaat, is spuitgieten moeilijk te verslaan.
- Oppervlakte- en materiaalvereisten. Glanzende of getextureerde oppervlakken, glasgevulde of speciale kwaliteiten en transparante onderdelen wijzen in de richting van spuitgieten.
Ontwerpregels zijn anders
Een onderdeel dat is ontworpen voor spuitgieten kan worden geprint, maar niet andersom. Spuitgieten vereist:
| Eis | Spuitgieten | SLS |
|---|---|---|
| Lossingshoeken op wanden | Nodig zodat het onderdeel loskomt uit de matrijs | Niet nodig |
| Gelijkmatige wanddikte | Kritiek (invalplekken, kromtrekken) | Aanbevolen (krimp, kromtrekken) |
| Ondersnijdingen | Schuiven of heffers nodig | Vrij |
| Interne kanalen, roosterstructuren | Meestal onmogelijk | Mogelijk met poederafvoer |
| Onderdeelconsolidatie | Beperkt door matrijsopening | Meerdere onderdelen kunnen één worden |
| Aanspuitingen, uitwerpermarkeringen, deellijnen | Zichtbaar op het onderdeel | Geen |
Als een onderdeel uiteindelijk gespuitgiet zal worden, ontwerp het dan vanaf het begin met lossingshoeken en spuitgietbare kenmerken en print de vroege versies in SLS. Als het onderdeel in kleine aantallen blijft, gebruik dan de vrijheid van SLS: voeg onderdelen samen, voeg interne kanalen toe, sla de lossingshoek over. De SLS ontwerprichtlijnen behandelen de regels die wel van toepassing zijn.
Materiaal: vergelijkbaar, niet identiek
Onze SLS onderdelen worden gemaakt van PA 12 (EOS PA 2200), een nylon dat ook bij spuitgieten wordt gebruikt. De eigenschappen van een gesinterd onderdeel zijn niet hetzelfde als die van een gespuitgiet onderdeel: voor PA 2200 geeft EOS een treksterkte van 48 MPa binnen het laagvlak en 42 MPa dwars op de lagen, en een rek bij breuk van 18 % tegenover 4 %. Een gespuitgiet nylon onderdeel is volledig dicht en meestal ductieler. Gebruik SLS onderdelen om pasvorm, functie en assemblage te testen; als het eindproduct tests in het gespuitgiete materiaal moet doorstaan, test dan gespuitgiete monsters vóór de vrijgave.
Doorlooptijd
Het maken van een productiematrijs duurt doorgaans weken en vereist bemonstering en correcties voordat onderdelen worden goedgekeurd. Een SLS onderdeel wordt in enkele dagen geprint, afgewerkt en verzonden; de calculator biedt drie levertijden. Dat tijdsverschil is vaak meer waard dan het prijsverschil: een product dat weken eerder op de markt is, of een assemblagelijn die niet hoeft te wachten op een ontbrekend hulpmiddel.
Beide gebruiken: overbruggingsproductie
Veel producten gebruiken beide processen na elkaar:
- Prototypes: SLS onderdelen voor pasvorm- en functietests, meerdere ontwerpiteraties.
- Pilot-series en marktintroductie: SLS onderdelen in tientallen tot honderden terwijl de matrijs wordt gemaakt.
- Series: gespuitgiete onderdelen zodra het ontwerp definitief is en de vraag is bewezen.
- Reserveonderdelen en einde levensduur: opnieuw SLS, wanneer de volumes dalen en het opslaan van de matrijs meer kost dan printen.
Dezelfde aanpak werkt voor mallen en assemblagehulpmiddelen die naast gespuitgiete producten worden gebruikt; zie 3D-geprinte mallen en opspanmiddelen.
Checklist: is SLS geschikt voor deze hoeveelheid?
- Bekijk de SLS prijs bij de werkelijke hoeveelheid in de calculator.
- Vraag een offerte voor een matrijs aan en een prijs per gespuitgiet onderdeel.
- Bereken N = T ÷ (S − M) en vergelijk dit met uw verwachte volume over de levensduur van het product.
- Voeg de kosten toe van de ontwerpwijzigingen die u nog verwacht.
- Voeg de waarde van de time-to-market toe.
- Controleer of het ontwerp kenmerken nodig heeft die alleen met SLS kunnen worden gemaakt.
- Controleer of het uiteindelijke materiaal en oppervlak gespuitgiet moeten worden.
Voor de ontwerpkant van de beslissing, inclusief het later spuitgietbaar maken van een onderdeel, kunnen de specialisten van prototype.builders uw ontwerpintentie beoordelen. Voor de SLS-kant van de vergelijking uploadt u het onderdeel naar de directe SLS-calculator en probeert u een paar hoeveelheden: de prijs per onderdeel wordt onmiddellijk bijgewerkt.
Veelgestelde vragen
Wanneer is 3D-printen goedkoper dan spuitgieten?
Wanneer de hoeveelheid onder het break-evenpunt ligt: grofweg de matrijskosten gedeeld door het verschil tussen de SLS-prijs per onderdeel en de spuitgietprijs per onderdeel. Voor complexe of kleine onderdelen en veranderende ontwerpen kan dat punt honderden of duizenden stuks zijn.
Hoe bereken ik het break-evenpunt tussen SLS en spuitgieten?
Deel de matrijskosten T door het verschil tussen de SLS-prijs per onderdeel S en de spuitgietprijs per onderdeel M: N = T / (S - M). Gebruik de SLS-prijs bij uw werkelijke hoeveelheid, omdat deze daalt naarmate meer onderdelen een printopdracht delen.
Kan SLS worden gebruikt voor productie in kleine oplages?
Ja. SLS heeft geen gereedschap nodig en nest veel onderdelen in één printopdracht, dus tientallen tot honderden PA 12-onderdelen zijn een typische toepassing, inclusief proefseries terwijl een matrijs wordt gemaakt.
Zijn SLS-onderdelen net zo sterk als gespuitgiete onderdelen?
Niet helemaal. Gesinterd PA 12 is sterk en taai, maar een gespuitgiet nylon onderdeel is volledig dicht en meestal ductieler. Gebruik SLS-onderdelen voor pasvorm en functie; test gespuitgiete monsters wanneer het uiteindelijke materiaal moet worden gekwalificeerd.
Hebben SLS-onderdelen lossingshoeken nodig?
Nee. Er is geen matrijs om uit te lossen, dus lossingshoeken, aanspuitingen en uitstootmarkeringen zijn niet van toepassing. Als het onderdeel later wordt gespuitgiet, voeg dan vanaf het begin een lossingshoek toe.
Hoe snel zijn SLS-onderdelen vergeleken met een nieuwe matrijs?
Een productiematrijs neemt meestal weken in beslag plus bemonstering. SLS-onderdelen worden in enkele dagen geprint, afgewerkt en verzonden, met drie leveringssnelheden in de calculator.
Ontvang een directe prijs
Upload STEP of STL bestanden naar de calculator en zie de prijs van uw onderdelen in seconden: wit Nylon PA 12, inclusief stralen en polijsten, optioneel verven in 61 kleuren, drie levertijden. Van daaruit stuurt u het besteloverzicht ter bevestiging.
Een ander materiaal, een NDA of een grote serie? Schrijf ons. Voor ontwerphulp en prototype-ontwikkeling, zie prototype.builders.
Ontvang een directe prijs