
SLS a formowanie wtryskowe: Kiedy druk 3D przestaje być tańszy?
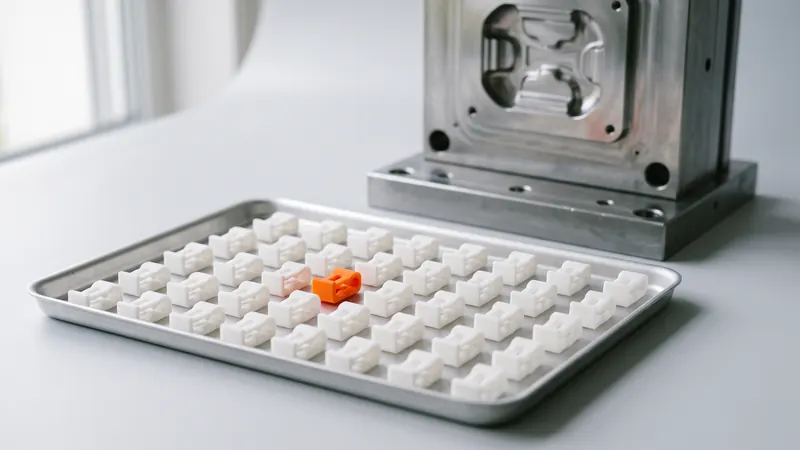
Formowanie wtryskowe to najtańszy sposób na produkcję części z tworzyw sztucznych w dużych ilościach, a druk 3D SLS jest często najtańszym sposobem na wyprodukowanie kilku sztuk. Gdzieś pośrodku te linie się przecinają. Gdzie dokładnie, zależy od konkretnej części, a nie od uniwersalnej liczby. Ten przewodnik pokazuje, jak znaleźć próg opłacalności, co jeszcze oprócz ceny decyduje o wyborze i jak te dwa procesy ze sobą współpracują.
Dwie różne struktury kosztów
Oba procesy generują koszty w odwrotny sposób.
- Formowanie wtryskowe wymaga formy wyfrezowanej ze stali lub aluminium, zanim powstanie pierwsza część. Forma to duża, jednorazowa inwestycja. Później każda część kosztuje bardzo niewiele: kilka sekund czasu pracy maszyny i tworzywo sztuczne.
- SLS nie wymaga formy. Każda część pokrywa koszt własnego materiału, swojego udziału w zadaniu druku oraz wykończenia. Cena za część jest znacznie wyższa niż w przypadku części formowanej wtryskowo, ale nie ma tu inwestycji początkowej, a cena za część spada, gdy więcej części dzieli to samo zadanie druku.
Zatem porównanie nigdy nie polega na tym, "który proces jest tańszy", ale "który jest tańszy dla tej części przy tej ilości".
Jak znaleźć próg opłacalności
Potrzebne są trzy liczby, wszystkie specyficzne dla danej części:
- T: koszt formy (wycena od producenta form)
- M: cena za część formowaną wtryskowo (wycena od odlewni)
- S: cena za część SLS przy danej ilości (natychmiastowa cena z kalkulatora)
Próg opłacalności wynosi w przybliżeniu N = T ÷ (S − M). Poniżej N części, SLS jest ogółem tańszy; powyżej N, tańsze jest formowanie wtryskowe. Ponieważ S nieco spada wraz z ilością w technologii SLS, należy sprawdzić cenę SLS przy faktycznie oczekiwanej ilości, a nie dla jednej sztuki.
Wynik może być zaskakujący w obu kierunkach. Mała, kompaktowa część z prostą formą może osiągnąć próg opłacalności przy kilkuset sztukach. Skomplikowana część, która wymaga formy z suwakami, wypychaczami lub kilkoma gniazdami, może pozostać tańsza w technologii SLS dla tysięcy sztuk, zwłaszcza jeśli projekt będzie jeszcze ulegał zmianom.
Co przesuwa próg rentowności w górę (na korzyść SLS)
- Złożona geometria. Podcięcia, wewnętrzne kanały i struktury siatkowe wymagają suwaków w formie lub w ogóle nie mogą być formowane; w SLS nie kosztują one nic dodatkowo.
- Małe części. Wiele małych części mieści się w jednym zadaniu druku SLS, co utrzymuje niską cenę za sztukę.
- Zmiany w projekcie. Każda zmiana formowanej części oznacza modyfikację lub wymianę formy. W SLS przesyłają Państwo nowy plik.
- Wiele wariantów. Dziesięć wersji części po dwadzieścia sztuk każda to dziesięć form lub jedno zadanie druku SLS.
- Niepewny popyt. Żaden kapitał nie jest zamrożony w formie dla produktu, który może sprzedać się w mniejszej liczbie sztuk niż planowano.
Co przesuwa go w dół (na korzyść formowania wtryskowego)
- Duże, masywne części. W SLS zajmują one dużo miejsca w zadaniu druku; proszę sprawdzić koszty druku 3D SLS, aby dowiedzieć się, dlaczego rozmiar ma większe znaczenie niż waga.
- Proste kształty. Część, którą można wyprodukować za pomocą prostej dwuczęściowej formy, w pełni korzysta z tanich czasów cyklu.
- Stabilne, wysokie nakłady. Gdy popyt jest znany, a projekt zatwierdzony, formowanie wtryskowe jest trudne do pobicia.
- Wymagania dotyczące powierzchni i materiału. Błyszczące lub teksturowane powierzchnie, materiały z domieszką szkła lub specjalne gatunki oraz przezroczyste części wskazują na formowanie wtryskowe.
Zasady projektowania są inne
Część zaprojektowana do formowania wtryskowego może zostać wydrukowana, ale nie odwrotnie. Formowanie wtryskowe wymaga:
| Wymaganie | Formowanie wtryskowe | SLS |
|---|---|---|
| Kątów pochylenia na ścianach | Niezbędnych, aby część mogła zostać wyjęta z formy | Niepotrzebne |
| Jednolita grubość ścianki | Krytyczna (ślady zapadania, wypaczenia) | Zalecana (skurcz, wypaczenia) |
| Podcięcia | Wymagają suwaków lub wypychaczy skośnych | Bez ograniczeń |
| Wewnętrzne kanały, struktury siatkowe | Przeważnie niemożliwe | Możliwe z odprowadzeniem proszku |
| Konsolidacja części | Ograniczona przez otwieranie formy | Kilka części można połączyć w jedną |
| Przewężki, ślady po wypychaczach, linie podziału | Widoczne na części | Brak |
Jeśli część będzie ostatecznie formowana wtryskowo, od początku należy zaprojektować ją z pochyleniami i cechami umożliwiającymi formowanie, a wczesne wersje wydrukować w technologii SLS. Jeśli część pozostanie w małych seriach, warto wykorzystać swobodę SLS: połączyć części, dodać wewnętrzne kanały, pominąć pochylenia. Wytyczne projektowe SLS opisują zasady, które mają zastosowanie.
Materiał: podobny, ale nie identyczny
Nasze części SLS są wykonane z PA 12 (EOS PA 2200), nylonu używanego również w formowaniu wtryskowym. Właściwości części spiekanej nie są takie same jak części formowanej: dla PA 2200 firma EOS podaje wytrzymałość na rozciąganie 48 MPa w płaszczyźnie warstwy i 42 MPa w poprzek warstw oraz wydłużenie przy zerwaniu 18 % w porównaniu do 4 %. Formowana część nylonowa jest w pełni gęsta i zazwyczaj bardziej plastyczna. Części SLS należy używać do testowania dopasowania, funkcji i montażu; jeśli produkt końcowy musi przejść testy w materiale formowanym, przed wypuszczeniem na rynek należy przetestować próbki formowane.
Czas realizacji
Wykonanie formy produkcyjnej zajmuje zazwyczaj tygodnie i wymaga próbkowania oraz korekt przed zatwierdzeniem części. Część SLS jest drukowana, wykańczana i wysyłana w ciągu kilku dni; kalkulator oferuje trzy prędkości dostawy. Ta różnica w czasie jest często warta więcej niż różnica w cenie: produkt na rynku kilka tygodni wcześniej lub linia montażowa, która nie czeka na brakujący uchwyt.
Wykorzystanie obu technologii: produkcja pomostowa
Wiele produktów wykorzystuje oba procesy sekwencyjnie:
- Prototypy: części SLS do testów dopasowania i funkcji, kilka iteracji projektu.
- Seria pilotażowa i wprowadzenie na rynek: części SLS w dziesiątkach do setek sztuk w czasie, gdy powstaje forma.
- Seria: części formowane po zamrożeniu projektu i potwierdzeniu popytu.
- Części zamienne i wycofanie z eksploatacji: ponownie SLS, gdy wolumeny spadają, a przechowywanie formy kosztuje więcej niż druk.
To samo podejście sprawdza się w przypadku uchwytów i pomocy montażowych używanych wraz z produktami formowanymi; proszę zobaczyć Wydrukowane w 3D przyrządy i uchwyty.
Lista kontrolna: czy SLS jest odpowiednie dla tej ilości?
- Proszę sprawdzić cenę SLS dla rzeczywistej ilości w kalkulatorze.
- Proszę uzyskać wycenę formy i cenę za jedną wypraskę.
- Proszę obliczyć N = T ÷ (S − M) i porównać z oczekiwanym wolumenem w całym cyklu życia produktu.
- Proszę dodać koszty zmian projektowych, których jeszcze się Państwo spodziewają.
- Proszę dodać wartość czasu wprowadzenia produktu na rynek.
- Proszę sprawdzić, czy projekt wymaga cech, które można wykonać tylko w technologii SLS.
- Proszę sprawdzić, czy docelowy materiał i powierzchnia muszą być formowane wtryskowo.
W kwestiach projektowych, w tym późniejszego dostosowania części do formowania wtryskowego, specjaliści z prototype.builders mogą przeanalizować Państwa założenia projektowe. Jeśli chodzi o technologię SLS, proszę wgrać część do błyskawicznego kalkulatora SLS i wypróbować kilka ilości: cena za część zaktualizuje się natychmiast.
Najczęściej zadawane pytania
Kiedy druk 3D jest tańszy niż formowanie wtryskowe?
Gdy ilość jest poniżej progu rentowności: w przybliżeniu jest to koszt formy podzielony przez różnicę między ceną części SLS a ceną części formowanej wtryskowo. W przypadku skomplikowanych lub małych części oraz zmieniających się projektów, punkt ten może wynosić setki lub tysiące sztuk.
Jak obliczyć próg rentowności między technologią SLS a formowaniem wtryskowym?
Proszę podzielić koszt formy T przez różnicę między ceną części SLS S a ceną części formowanej wtryskowo M: N = T / (S - M). Proszę użyć ceny SLS dla Państwa rzeczywistej ilości, ponieważ spada ona, gdy więcej części dzieli ten sam proces druku.
Czy technologia SLS może być stosowana do produkcji niskoseryjnej?
Tak. Technologia SLS nie wymaga oprzyrządowania i pozwala na zagnieżdżenie wielu części w jednym procesie druku, więc typowym zastosowaniem są dziesiątki lub setki części z PA 12, w tym serie pilotażowe w czasie, gdy forma jest w trakcie produkcji.
Czy części SLS są tak samo wytrzymałe jak części formowane wtryskowo?
Nie do końca. Spiekany PA 12 jest mocny i wytrzymały, ale formowana wtryskowo część nylonowa ma pełną gęstość i zazwyczaj jest bardziej plastyczna. Proszę używać części SLS do testowania dopasowania i funkcjonalności; próbki formowane wtryskowo należy przetestować, gdy docelowy materiał musi zostać zakwalifikowany.
Czy części SLS wymagają kątów pochylenia?
Nie. Nie ma formy, z której trzeba by je wyjmować, więc kąty pochylenia, punkty wtrysku i ślady po wypychaczach nie mają zastosowania. Jeśli część będzie później formowana wtryskowo, należy uwzględnić kąty pochylenia od samego początku.
Jak szybko powstają części SLS w porównaniu z nową formą?
Wykonanie formy produkcyjnej zajmuje zazwyczaj tygodnie plus czas na testy. Części SLS są drukowane, wykańczane i wysyłane w ciągu kilku dni, z trzema opcjami prędkości dostawy w kalkulatorze.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę