
SLS vs Moldeo por inyección: ¿Cuándo deja de ser más barata la impresión 3D?
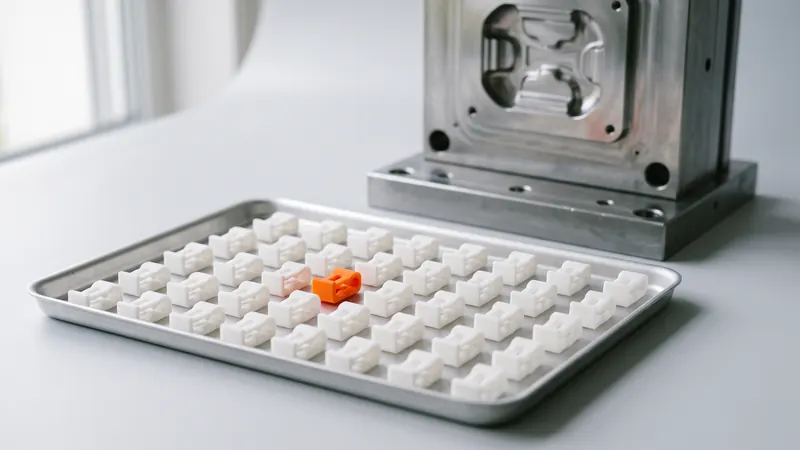
El moldeo por inyección es la forma más barata de fabricar piezas de plástico en grandes cantidades, y la impresión 3D SLS suele ser la forma más barata de fabricar unas pocas. En algún punto intermedio, las líneas se cruzan. El punto exacto depende de su pieza, no de un número universal. Esta guía muestra cómo encontrar su cantidad de equilibrio, qué otros factores deciden además del precio y cómo funcionan juntos los dos procesos.
Dos estructuras de costes diferentes
Los dos procesos gastan dinero de formas opuestas.
- El moldeo por inyección necesita un molde mecanizado en acero o aluminio antes de que exista la primera pieza. El molde es una gran inversión única. Después de eso, cada pieza cuesta muy poco: unos segundos de tiempo de máquina y el plástico.
- SLS no necesita molde. Cada pieza paga su propio material, su parte del trabajo de impresión y su acabado. El precio por pieza es mucho más alto que el de una pieza moldeada, pero no hay inversión inicial y el precio por pieza disminuye a medida que más piezas comparten un trabajo de impresión.
Por lo tanto, la comparación nunca es "qué proceso es más barato", sino "cuál es más barato para esta pieza en esta cantidad".
Cómo encontrar la cantidad de equilibrio
Necesita tres números, todos específicos para su pieza:
- T: el coste del molde (presupuesto de un fabricante de moldes)
- M: el precio por pieza moldeada (presupuesto del moldeador)
- S: el precio por pieza SLS en su cantidad (el precio instantáneo de la calculadora)
La cantidad de equilibrio es aproximadamente N = T ÷ (S − M). Por debajo de N piezas, SLS es más barato en total; por encima de N, lo es el moldeo. Debido a que S disminuye un poco con la cantidad en SLS, compruebe el precio de SLS en la cantidad que realmente espera, no para una sola pieza.
El resultado puede ser sorprendente en ambas direcciones. Una pieza pequeña y compacta con un molde sencillo puede alcanzar el equilibrio en unos pocos cientos de piezas. Una pieza compleja que necesita un molde con correderas, elevadores o varias cavidades puede seguir siendo más barata en SLS para miles de piezas, especialmente si el diseño aún va a cambiar.
Qué empuja el punto de equilibrio hacia arriba (a favor de SLS)
- Geometría compleja. Los socavados, canales internos y celosías necesitan correderas de molde o no se pueden moldear en absoluto; en SLS no cuestan nada extra.
- Piezas pequeñas. Muchas piezas pequeñas se agrupan en un solo trabajo de impresión SLS, lo que mantiene bajo el precio por pieza.
- Cambios de diseño. Cada cambio en una pieza moldeada significa modificar o reemplazar el molde. En SLS, usted sube un archivo nuevo.
- Muchas variantes. Diez versiones de una pieza en veinte unidades cada una son diez moldes, o un trabajo de impresión SLS.
- Demanda incierta. No se inmoviliza capital en un molde para un producto que podría vender menos unidades de las planeadas.
Qué lo empuja hacia abajo (a favor del moldeo)
- Piezas grandes y voluminosas. En SLS ocupan mucho espacio en el trabajo de impresión; consulte Costo de impresión 3D SLS para saber por qué el tamaño importa más que el peso.
- Formas simples. Una pieza que un molde simple de dos partes puede producir se beneficia plenamente de tiempos de ciclo económicos.
- Volúmenes altos y estables. Una vez que se conoce la demanda y se congela el diseño, el moldeo es difícil de superar.
- Requisitos de superficie y material. Las superficies brillantes o texturizadas, los grados especiales o con carga de vidrio y las piezas transparentes apuntan al moldeo.
Las reglas de diseño son diferentes
Una pieza diseñada para moldeo se puede imprimir, pero no al revés. El moldeo requiere:
| Requisito | Moldeo por inyección | SLS |
|---|---|---|
| Ángulos de desmoldeo en las paredes | Necesarios para que la pieza se suelte del molde | No es necesario |
| Espesor de pared uniforme | Crítico (marcas de hundimiento, deformación) | Recomendado (contracción, deformación) |
| Socavaduras | Requieren correderas o elevadores | Libre |
| Canales internos, estructuras reticulares | Mayormente imposible | Posible con escape de polvo |
| Consolidación de piezas | Limitado por la apertura del molde | Varias piezas pueden convertirse en una sola |
| Puntos de inyección, marcas de expulsores, líneas de partición | Visibles en la pieza | Ninguno |
Si una pieza finalmente será moldeada, diséñela con ángulos de desmoldeo y características moldeables desde el principio e imprima las primeras versiones en SLS. Si la pieza se mantendrá en pequeñas cantidades, aproveche la libertad de SLS: consolide piezas, añada canales internos, omita el ángulo de desmoldeo. Las pautas de diseño de SLS cubren las reglas que sí se aplican.
Material: similar, no idéntico
Nuestras piezas de SLS están hechas de PA 12 (EOS PA 2200), un nailon que también se utiliza en el moldeo. Las propiedades de una pieza sinterizada no son las mismas que las de una moldeada: para PA 2200, EOS indica una resistencia a la tracción de 48 MPa en el plano de la capa y 42 MPa a través de las capas, y un alargamiento a la rotura del 18 % frente al 4 %. Una pieza de nailon moldeada es completamente densa y generalmente más dúctil. Utilice piezas de SLS para probar el ajuste, la función y el ensamblaje; si el producto final debe pasar pruebas en el material moldeado, pruebe muestras moldeadas antes del lanzamiento.
Plazo de entrega
Un molde de producción normalmente tarda semanas en fabricarse y necesita muestreo y correcciones antes de que se aprueben las piezas. Una pieza de SLS se imprime, se acaba y se envía en días; la calculadora ofrece tres velocidades de entrega. Esa diferencia de tiempo a menudo vale más que la diferencia de precio: un producto en el mercado semanas antes, o una línea de ensamblaje que no espera por un accesorio faltante.
Uso de ambos: producción puente
Muchos productos utilizan ambos procesos en secuencia:
- Prototipos: piezas de SLS para pruebas de ajuste y función, varias iteraciones de diseño.
- Serie piloto y lanzamiento al mercado: piezas de SLS en decenas a cientos mientras se fabrica el molde.
- Serie: piezas moldeadas una vez que el diseño está congelado y la demanda está comprobada.
- Piezas de repuesto y fin de vida útil: SLS nuevamente, cuando los volúmenes caen y almacenar el molde cuesta más que imprimir.
El mismo enfoque funciona para los accesorios y las ayudas de ensamblaje utilizados junto con los productos moldeados; consulte plantillas y accesorios impresos en 3D.
Lista de verificación: ¿es SLS adecuado para esta cantidad?
- Obtenga el precio de SLS para la cantidad real en la calculadora.
- Obtenga una cotización del molde y un precio por pieza moldeada.
- Calcule N = T ÷ (S − M) y compare con su volumen esperado durante la vida útil del producto.
- Añada el costo de los cambios de diseño que aún espera.
- Añada el valor del tiempo de comercialización.
- Compruebe si el diseño necesita características que solo SLS puede fabricar.
- Compruebe si el material y la superficie finales deben ser moldeados.
Para el aspecto de diseño de la decisión, incluyendo hacer que una pieza sea moldeable más adelante, los especialistas de prototype.builders pueden revisar su intención de diseño. Para el lado de SLS de la ecuación, suba la pieza a la calculadora instantánea de SLS y pruebe algunas cantidades: el precio por pieza se actualiza inmediatamente.
Preguntas frecuentes
¿Cuándo es más barata la impresión 3D que el moldeo por inyección?
Cuando la cantidad está por debajo del punto de equilibrio: aproximadamente el costo del molde dividido por la diferencia entre el precio por pieza de SLS y el precio por pieza moldeada. Para piezas complejas o pequeñas y diseños cambiantes, ese punto puede ser de cientos o miles de piezas.
¿Cómo calculo el punto de equilibrio entre SLS y el moldeo por inyección?
Divida el costo del molde T por la diferencia entre el precio por pieza de SLS S y el precio por pieza moldeada M: N = T / (S - M). Utilice el precio de SLS en su cantidad real, ya que disminuye a medida que más piezas comparten un trabajo de impresión.
¿Se puede utilizar SLS para la producción de bajo volumen?
Sí. SLS no necesita herramientas y anida muchas piezas en un solo trabajo de impresión, por lo que decenas a cientos de piezas de PA 12 son un uso típico, incluyendo series piloto mientras se fabrica un molde.
¿Son las piezas de SLS tan fuertes como las piezas moldeadas por inyección?
No exactamente. El PA 12 sinterizado es fuerte y resistente, pero una pieza de nailon moldeada es completamente densa y generalmente más dúctil. Utilice piezas de SLS para ajuste y función; pruebe muestras moldeadas cuando el material final deba ser calificado.
¿Las piezas de SLS necesitan ángulos de desmoldeo?
No. No hay ningún molde del que desmoldar, por lo que los ángulos de desmoldeo, los puntos de inyección y las marcas de expulsores no se aplican. Si la pieza se va a moldear más adelante, incluya el ángulo de desmoldeo desde el principio.
¿Qué tan rápidas son las piezas de SLS en comparación con un molde nuevo?
Un molde de producción suele tardar semanas, además del muestreo. Las piezas de SLS se imprimen, se terminan y se envían en días, con tres velocidades de entrega en la calculadora.
Obtenga un precio instantáneo
Suba archivos STEP o STL a la calculadora y vea el precio de sus piezas en segundos: Nylon PA 12 blanco, granallado y pulido incluidos, teñido opcional en 61 colores, tres velocidades de entrega. Desde allí, usted envía la vista previa del pedido para su confirmación.
¿Otro material, un NDA o una serie grande? Escríbanos. Para obtener ayuda con el diseño y el desarrollo de prototipos, consulte prototype.builders.
Obtenga un precio instantáneo