
SLS vs formsprutning: När slutar 3D-utskrift vara billigare?
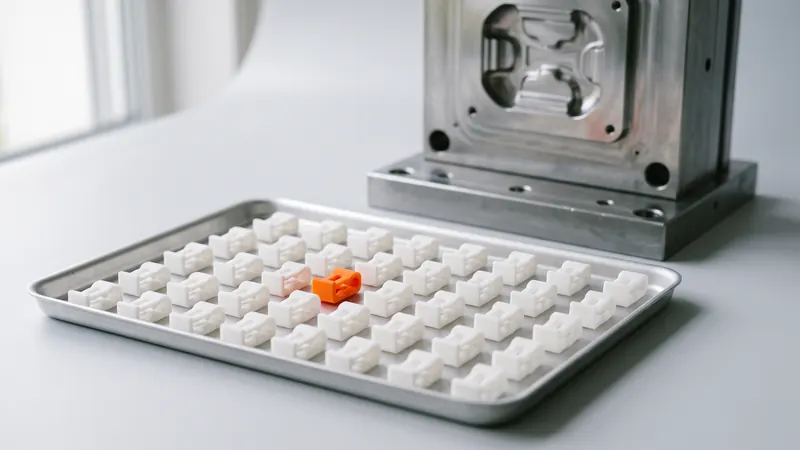
Formsprutning är det billigaste sättet att tillverka plastdetaljer i stora volymer, och SLS 3D-utskrift är ofta det billigaste sättet att tillverka ett fåtal. Någonstans däremellan korsas linjerna. Exakt var beror på din detalj, inte på en universell siffra. Den här guiden visar hur du hittar din nollpunktsvolym, vad mer än priset som avgör, och hur de två processerna fungerar tillsammans.
Två olika kostnadsstrukturer
De två processerna förbrukar pengar på motsatta sätt.
- Formsprutning kräver en form bearbetad i stål eller aluminium innan den första detaljen existerar. Formen är en stor engångsinvestering. Därefter kostar varje detalj väldigt lite: några sekunders maskintid och plasten.
- SLS behöver ingen form. Varje detalj betalar för sitt eget material, sin andel av utskriftsjobbet och sin efterbearbetning. Priset per detalj är mycket högre än för en formsprutad detalj, men det finns ingen initial investering, och priset per detalj sjunker när fler detaljer delar på ett utskriftsjobb.
Så jämförelsen är aldrig "vilken process är billigast", utan "vilken är billigast för den här detaljen vid den här kvantiteten".
Så hittar du nollpunktsvolymen
Du behöver tre siffror, alla specifika för din detalj:
- T: kostnaden för formen (offert från en formtillverkare)
- M: priset per formsprutad detalj (offert från formsprutaren)
- S: priset per SLS-detalj vid din kvantitet (direktpriset från kalkylatorn)
Nollpunktsvolymen är ungefär N = T ÷ (S − M). Under N detaljer är SLS billigare totalt sett; över N är formsprutning billigare. Eftersom S sjunker något med kvantiteten i SLS, kontrollera SLS-priset vid den kvantitet du faktiskt förväntar dig, inte vid en enda detalj.
Resultatet kan vara överraskande åt båda hållen. En liten, kompakt detalj med en enkel form kan nå nollpunkten vid några hundra stycken. En komplex detalj som kräver en form med backar, lyftare eller flera kaviteter kan förbli billigare i SLS för tusentals stycken, särskilt om designen fortfarande kommer att ändras.
Vad som höjer nollpunkten (till förmån för SLS)
- Komplex geometri. Underskärningar, inre kanaler och gitterstrukturer kräver formslidar eller kan inte gjutas alls; i SLS kostar de inget extra.
- Små detaljer. Många små detaljer kan packas i ett SLS-utskriftsjobb, vilket håller priset per detalj lågt.
- Designändringar. Varje ändring av en gjuten detalj innebär att formen måste modifieras eller bytas ut. I SLS laddar du upp en ny fil.
- Många varianter. Tio versioner av en detalj i tjugo exemplar vardera innebär tio formar, eller ett SLS-utskriftsjobb.
- Osäker efterfrågan. Inget kapital binds upp i en form för en produkt som kanske säljer färre enheter än planerat.
Vad som sänker den (till förmån för gjutning)
- Stora, skrymmande detaljer. I SLS tar de upp mycket plats i utskriftsjobbet; se kostnad för SLS 3D-utskrift för varför storlek spelar större roll än vikt.
- Enkla former. En detalj som kan tillverkas med en enkel tvådelad form drar full nytta av billiga cykeltider.
- Stabila, höga volymer. När efterfrågan är känd och designen är fastställd är gjutning svårt att slå.
- Yt- och materialkrav. Blanka eller texturerade ytor, glasfyllda material eller specialkvaliteter och transparenta detaljer pekar mot gjutning.
Designreglerna är annorlunda
En detalj designad för gjutning kan skrivas ut, men inte tvärtom. Gjutning kräver:
| Krav | Formsprutning | SLS |
|---|---|---|
| Släppvinklar på väggar | Krävs för att detaljen ska släppa från formen | Behövs inte |
| Jämn väggtjocklek | Kritiskt (sjunkmärken, skevhet) | Rekommenderas (krympning, skevhet) |
| Underskärningar | Kräver slider eller lyftare | Fritt |
| Inre kanaler, gitterstrukturer | Oftast omöjligt | Möjligt med pulverutsläpp |
| Sammanslagning av delar | Begränsas av formens öppning | Flera delar kan bli en |
| Inlopp, utstötaravtryck, delningslinjer | Synliga på detaljen | Ingen |
Om en detalj så småningom ska formgjutas, designa den med släppvinklar och formgjutbara egenskaper från början och skriv ut de tidiga versionerna i SLS. Om detaljen kommer att tillverkas i små upplagor, utnyttja friheten med SLS: slå ihop detaljer, lägg till inre kanaler, hoppa över släppvinklarna. Riktlinjerna för SLS-design täcker de regler som gäller.
Material: liknande, inte identiska
Våra SLS-detaljer tillverkas av PA 12 (EOS PA 2200), en nylon som också används vid formgjutning. Egenskaperna hos en sintrad detalj är inte desamma som hos en formgjuten: för PA 2200 anger EOS en draghållfasthet på 48 MPa inom lagerplanet och 42 MPa tvärs över lagren, och en brottöjning på 18 % mot 4 %. En formgjuten nylondetalj är helt tät och vanligtvis mer duktil. Använd SLS-detaljer för att testa passform, funktion och montering; om den slutliga produkten måste klara tester i det formgjutna materialet, testa formgjutna prover före lanseringen.
Ledtid
En produktionsform tar vanligtvis veckor att tillverka och kräver provtagning och korrigeringar innan detaljerna godkänns. En SLS-detalj skrivs ut, ytbehandlas och skickas på några dagar; kalkylatorn erbjuder tre leveranshastigheter. Den tidsskillnaden är ofta värd mer än prisskillnaden: en produkt på marknaden veckor tidigare, eller en monteringslinje som inte behöver vänta på en saknad fixtur.
Att använda båda: bryggproduktion
Många produkter använder båda processerna i följd:
- Prototyper: SLS-detaljer för passforms- och funktionstester, flera designiterationer.
- Pilotserier och marknadslansering: SLS-detaljer i tiotals till hundratals medan formen tillverkas.
- Serier: formgjutna detaljer när designen är fastställd och efterfrågan är bevisad.
- Reservdelar och livscykelns slut: SLS igen, när volymerna sjunker och det kostar mer att lagra formen än att skriva ut.
Samma tillvägagångssätt fungerar för fixturer och monteringshjälpmedel som används tillsammans med formgjutna produkter; se 3D-utskrivna jiggar och fixturer.
Checklista: är SLS rätt för denna kvantitet?
- Få SLS-priset för den verkliga kvantiteten från kalkylatorn.
- Få en offert på en gjutform och ett pris per gjuten del.
- Beräkna N = T ÷ (S − M) och jämför med din förväntade volym under produktens livslängd.
- Lägg till kostnaden för designändringar du fortfarande förväntar dig.
- Lägg till värdet av time-to-market.
- Kontrollera om designen kräver egenskaper som bara SLS kan skapa.
- Kontrollera om det slutliga materialet och ytan måste vara gjutna.
För designsidan av beslutet, inklusive att göra en del gjutbar senare, kan specialisterna på prototype.builders granska din designavsikt. För SLS-sidan av ekvationen, ladda upp delen till den omedelbara SLS-kalkylatorn och prova några olika kvantiteter: priset per del uppdateras omedelbart.
Vanliga frågor
När är 3D-utskrift billigare än sprutgjutning?
När kvantiteten är under break-even-punkten: ungefär formkostnaden dividerad med skillnaden mellan SLS-priset per del och priset per gjuten del. För komplexa eller små delar och föränderliga designer kan den punkten vara hundratals eller tusentals delar.
Hur beräknar jag break-even mellan SLS och sprutgjutning?
Dividera formkostnaden T med skillnaden mellan SLS-priset per del S och priset per gjuten del M: N = T / (S - M). Använd SLS-priset vid din verkliga kvantitet, eftersom det sjunker när fler delar delar på ett utskriftsjobb.
Kan SLS användas för lågvolymproduktion?
Ja. SLS kräver inga verktyg och packar många delar i ett utskriftsjobb, så tiotals till hundratals PA 12-delar är ett typiskt användningsområde, inklusive pilotserier medan en form tillverkas.
Är SLS-delar lika starka som sprutgjutna delar?
Inte riktigt. Sintrad PA 12 är stark och seg, men en gjuten nylondel är helt tät och vanligtvis mer duktil. Använd SLS-delar för passform och funktion; testa gjutna prover när det slutliga materialet måste kvalificeras.
Behöver SLS-detaljer släppvinklar?
Nej. Det finns ingen gjutform att lossa från, så släppvinklar, ingöt och utstötarmärken är inte tillämpliga. Om detaljen ska formgjutas senare, inkludera släppvinklar från början.
Hur snabbt går det med SLS-detaljer jämfört med en ny gjutform?
En produktionsform tar vanligtvis veckor plus provkörning. SLS-detaljer skrivs ut, efterbehandlas och skickas på några dagar, med tre leveranshastigheter i kalkylatorn.
Få ett direktpris
Ladda upp STEP- eller STL-filer till kalkylatorn och se priset på dina delar på några sekunder: vit Nylon PA 12, blästring och polering ingår, valfri färgning i 61 färger, tre leveranshastigheter. Därifrån skickar du orderförhandsgranskningen för bekräftelse.
Ett annat material, ett sekretessavtal (NDA) eller en stor serie? Skriv till oss. För designhjälp och prototyputveckling, se prototype.builders.
Få ett direktpris