
3D ispisani zupčanici od PA 12: Dizajn, ograničenja i podmazivanje
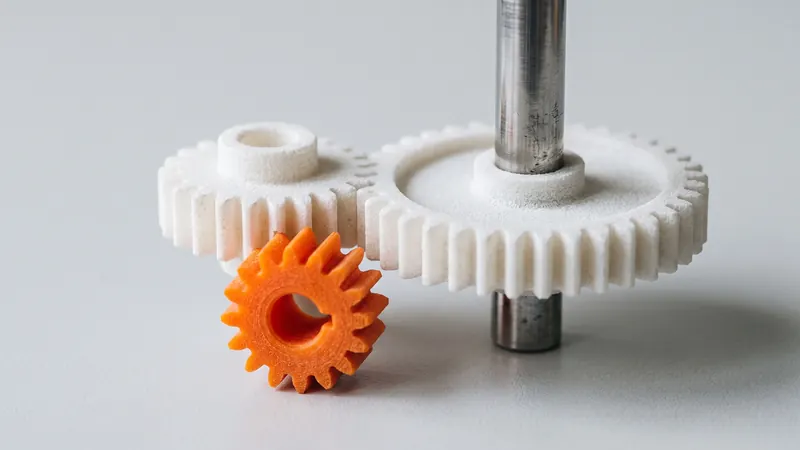
Najlon je jedan od klasičnih materijala za plastične zupčanike: radi tiho, podnosi određena odstupanja i može raditi s malo ili bez podmazivanja. Laserski sinterirani PA 12 dodaje slobodu dizajna: zupčanici s integriranim glavčinama, osovinama, brijegovima ili kućištima, ispisani u jednom komadu bez kalupa. Ovaj vodič pokriva kako dizajnirati SLS najlonske zupčanike koji dobro prianjaju, što mogu, a što ne mogu učiniti, te kada je lijevani ili strojno obrađeni zupčanik bolji izbor.
Gdje SLS najlonski zupčanici imaju smisla
- Prototipovi mjenjača i mehanizama, za testiranje funkcije prije lijevanja ili strojne obrade.
- Mehanizmi za laka opterećenja: podešivači, brojčanici, pogoni malih uređaja, aktuatori s umjerenim opterećenjima.
- Ispitni uređaji, šablone i automatizacija: prilagođeni zupčanici koje bi bilo skupo strojno obrađivati jedan po jedan.
- Rezervni dijelovi za strojeve i uređaje za koje original više nije dostupan.
- Integrirani dijelovi: zupčanik s brijegom, polugom, glavčinom ili montažnom prirubnicom u jednom komadu.
Zajednički faktor: umjerena opterećenja, umjerene brzine i vrijednost u slobodi dizajna ili brzini. Za zupčanik koji mora kontinuirano prenositi visoki okretni moment godinama, lijevani ili strojno obrađeni zupčanik napravljen za tu namjenu obično je pravi izbor.
Što materijal donosi
PA 12 je žilav poliamid niskog trenja s niskom apsorpcijom vlage, tako da njegove dimenzije ostaju stabilne u vlažnom zraku. Za PA 2200, prah koji printamo, EOS navodi talište od 176 °C, vlačnu čvrstoću od 48 MPa unutar slojeva i 42 MPa poprečno na njih, te istezanje pri prekidu od 18 % naspram 4 %. Krutost pada s porastom temperature, pa zupčanik koji se zagrijava u radu nosi manje opterećenje. Vodič za PA12 najlon daje potpunu sliku.
| Svojstvo | Utjecaj na zupčanike |
|---|---|
| Žilavost, istezanje | Zubi toleriraju udarce i mala odstupanja u poravnanju |
| Nisko trenje u kontaktu s čelikom i najlonom | Može raditi na suho pri malim opterećenjima, tih rad |
| Manja krutost od metala | Zubi se savijaju pod opterećenjem; održavajte opterećenja umjerenima |
| Blago porozna, zrnata površina | Potrebno određeno uhodavanje; apsorbira dio maziva |
| Krutost opada s temperaturom | Pazite na toplinu od trenja i okoline |
Pravila dizajna za SLS zupčanike
Koristite standardnu evolventnu geometriju
Generirajte profil zuba pomoću alata za zupčanike u CAD-u umjesto da ga crtate ručno. Standardni evolventni zupčanici glatko se uzubljuju i lako ih je kasnije zamijeniti lijevanim ili strojno obrađenim verzijama.
Dajte prednost većim zubima
Slojevi su debeli oko desetinke milimetra (EOS navodi 0,12 mm za proces PA 2200), a površina je blago zrnata. Vrlo fini zubi gube svoj profil i nose malo opterećenja. Veći modul daje preciznije zube i veću čvrstoću; ako prostor dopušta, odaberite grublji zupčanik.
Planirajte zračnost i osni razmak
Naša smjernica za dizajn za laserski sinteriran PA 12 je opća tolerancija od ±0,3 % s donjom granicom od ±0,3 mm. Dva ispisana zupčanika koja su dizajnirana bez zračnosti će zapinjati. Ostavite paru zračnost u uzubljenju, a ako je osni razmak određen vašim kućištem, uzmite u obzir toleranciju oba zupčanika i kućišta. Za precizne rupe za osovine, dizajnirajte ih na nazivnu mjeru i razvrtajte ih nakon ispisa. Više u SLS tolerancije i zračnosti.
Neka zubi budu dovoljno široki
Šire čelo raspoređuje opterećenje. Plastični zupčanici obično se izrađuju širi od čeličnih zupčanika za istu namjenu.
Dizajnirajte glavčinu za okretni moment
Okrugli provrt na glatkoj osovini će proklizavati. Koristite D-profil, klin, šesterokut ili steznu glavčinu, ili dizajnirajte za metalni umetak (pogledajte navoji i toplinski umetnuti umeci u SLS PA 12). Okretni moment koji spoj može prenijeti ovisi o geometriji i opterećenju; za kritične pogone, zatražite pregled dizajna.
Jednolike debljine stijenki, bez masivnih dijelova
Debeli masivni presjeci skupljaju se više od tankih dok se dio hladi. Veliki zupčanik s punim diskom može odstupati više od onog s mrežom i žbicama ili rebrima. Održavajte debljinu vijenca, mreže i glavčine uravnoteženom.
Orijentacija
Zupčanik ispisan s licem u ravnini sloja ima zube oblikovane u najčvršćem smjeru i čist profil zuba bez stepenica slojeva. Priprema za ispis odabire orijentaciju za cijeli posao ispisa; ako je zupčanik kritičan, napomenite to.
Podmazivanje, uhodavanje i trošenje
- Rad na suho moguć je pri malim opterećenjima i jedna je od prednosti najlonskih zupčanika.
- Podmazivanje smanjuje trošenje i buku pri većim opterećenjima. Koristite mazivo kompatibilno s poliamidom; blago porozna površina upija dio maziva, stoga ga ponovno nanesite nakon uhodavanja.
- Uhodavanje: prvi sati zaglađuju kontaktne površine. Očekujte malo fine prašine.
- Uparivanje: najlonski zupčanik koji radi uz čelični zupčanik bolje odvodi toplinu nego dva najlonska zupčanika zajedno.
- Toplina je glavno ograničenje: trenje zagrijava zube i krutost pada. Manja brzina ili opterećenje, ili bolje odvođenje topline, produljuje vijek trajanja.
Zupčanički prijenosi ispisani na mjestu
Budući da SLS ne treba potpornje, cijeli zupčanički prijenos može se ispisati već sastavljen u svom kućištu, sa zupčanicima na integriranim osovinama. Pravila su ista kao i za svaki sklop ispisan na mjestu: najmanje 0,5 mm razmaka između pokretnih površina i put za izlazak praha. To je idealno za demonstratore i prototipove; za proizvodne mehanizme, odvojeni zupčanici na metalnim osovinama obično su precizniji.
Završna obrada i boja
Svaki dio je sačmaren staklenim kuglicama i poliran u DyeMansion Powershot DUAL, što je uključeno u cijenu. Prema tvrtki DyeMansion, proces zbija površinu bez uklanjanja materijala, tako da se geometrija zuba zadržava, a bokovi postaju glađi. Bojenje TCN tekućim bojama je opcionalno: ono boji površinski sloj, dubine oko 0,2 mm u PA 2200 prema tvrtki DyeMansion, bez dodavanja premaza, tako da ne mijenja zahvat. Zupčanici u sklopu mogu biti označeni bojama s bilo kojom od 61 nijanse iz kataloga boja, a cijena svake se trenutno izračunava u kalkulatoru.
Kontrolni popis
- Evolventni profil iz CAD alata za zupčanike.
- Modul velik koliko prostor dopušta.
- Zračnost i osni razmak uzimaju u obzir smjernicu od ±0,3 % / ±0,3 mm.
- Rupe za osovine dizajnirane na nazivnu mjeru i razvrtane ako moraju biti precizne.
- Glavčina s D-profilom, klinom, šesterokutom ili umetkom za okretni moment.
- Mreža i žbice umjesto punog diska na velikim zupčanicima.
- Umjerena opterećenja i brzine; toplina uzeta u obzir.
- Probni par isprintan za kritični pogon.
Nosivost i vijek trajanja plastičnih zupčanika ovise o cjelokupnoj namjeri dizajna. Za pogone koji nose stvarno opterećenje, stručnjaci na prototype.builders mogu s vama pregledati dizajn. Za troškove pogledajte troškove SLS 3D printanja.
Česta pitanja
Možete li 3D printati funkcionalne zupčanike od najlona?
Da. Laserski sinterirani PA 12 zupčanici dobro funkcioniraju za prototipove, mehanizme s umjerenim opterećenjima i brzinama, ispitne uređaje, male serije i rezervne dijelove. Za velika opterećenja, velike brzine ili dugotrajan kontinuirani rad, pažljivo provjerite dizajn i testirajte ga.
Koliki zazor trebaju imati SLS zupčanici?
Veći nego strojno obrađeni zupčanik. Laserski sinterirani dijelovi imaju opću toleranciju od oko ±0,3 % s donjom granicom od ±0,3 mm (naša smjernica za dizajn), a površina je blago zrnata, pa par zupčanika treba zazor u zahvatu i u osnom razmaku. Testirajte par prije nego što se oslonite na njega.
Trebaju li SLS najlonski zupčanici podmazivanje?
Najlonski zupčanici mogu raditi na suho pri malim opterećenjima, što je jedna od njihovih prednosti. Podmazivanje smanjuje trošenje i buku pri većim opterećenjima. Odaberite mazivo koje je kompatibilno s poliamidom i imajte na umu da blago porozna SLS površina upija dio njega.
Koji je minimalni modul za 3D printane zupčanike u SLS-u?
Nema fiksnog minimuma, ali vrlo fini zubi gube svoj oblik zbog debljine sloja i zrnate površine. Veći zubi se printaju preciznije i nose veće opterećenje. Za male module, prvo isprintajte probni par.
Kako bi zupčanik trebao biti orijentiran u printeru?
Idealno s čelom zupčanika unutar ravnine sloja, tako da je svaki zub formiran slojevima u svom najčvršćem smjeru i profil zuba nije stepenast. Priprema za printanje odabire orijentaciju za cijeli posao printanja; napomenite to ako je zupčanik kritičan.
Može li se zupčanik ispisati zajedno sa svojom osovinom?
Da. SLS može ispisati zupčanik s integriranom osovinom ili prijenosnik već sastavljen u svom kućištu, s razmacima od najmanje 0,5 mm i putem za izlazak praha.
Zatražite trenutnu cijenu
Učitajte STEP ili STL datoteke u kalkulator i saznajte cijenu svojih dijelova u nekoliko sekundi: bijeli najlon PA 12, sačmarenje i poliranje uključeni, opcionalno bojenje u 61 boji, tri brzine isporuke. Odatle šaljete pregled narudžbe na potvrdu.
Drugi materijal, NDA ili velika serija? Pišite nam. Za pomoć pri dizajnu i razvoj prototipa pogledajte prototype.builders.
Zatražite trenutnu cijenu