
Надруковані на 3D-принтері шестерні з PA 12: проектування, обмеження та змащення
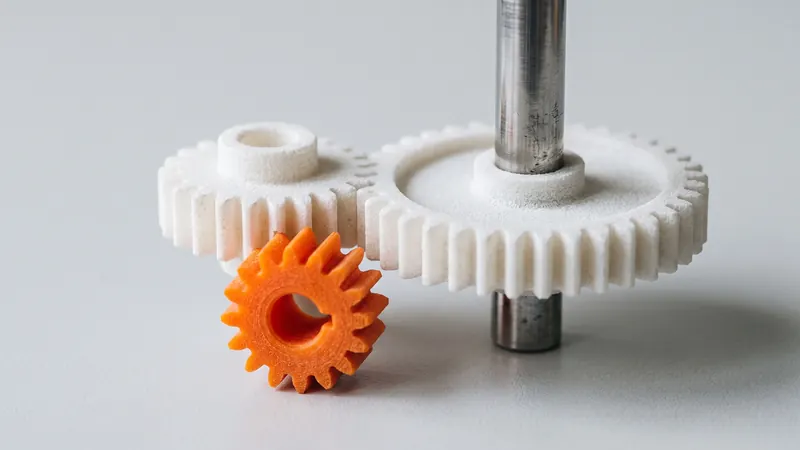
Нейлон є одним із класичних матеріалів для пластикових шестерень: він працює тихо, допускає певне зміщення та може працювати з мінімальним змащенням або взагалі без нього. PA 12 лазерного спікання додає свободи в проектуванні: шестерні з інтегрованими маточинами, валами, кулачками або корпусами, надруковані цільною деталлю без форми. Цей посібник розповідає, як проектувати шестерні з нейлону SLS, які добре зчіплюються, на що вони здатні, а на що ні, і коли краще обрати литу або фрезеровану шестерню.
Де шестерні з нейлону SLS мають сенс
- Прототипи редукторів та механізмів для перевірки функціональності перед литтям або фрезеруванням.
- Легконавантажені механізми: регулятори, циферблати, приводи невеликих пристроїв, актуатори з помірними навантаженнями.
- Випробувальні стенди, затискні пристрої та автоматизація: нестандартні шестерні, які було б дорого виготовляти поштучно.
- Запасні частини для машин і пристроїв, де оригінал більше не доступний.
- Інтегровані деталі: шестерня з кулачком, важелем, маточиною або монтажним фланцем як єдине ціле.
Спільний фактор: помірні навантаження, помірні швидкості та цінність у свободі дизайну або швидкості. Для шестерні, яка повинна безперервно передавати високий крутний момент роками, лита або оброблена шестерня, створена для цього завдання, зазвичай є правильним вибором.
Що дає матеріал
PA 12 — це міцний поліамід із низьким коефіцієнтом тертя та низьким водопоглинанням, тому його розміри залишаються стабільними у вологому повітрі. Для PA 2200, порошку, яким ми друкуємо, EOS вказує температуру плавлення 176 °C, міцність на розрив 48 МПа вздовж шарів і 42 МПа поперек них, а також подовження при розриві 18 % проти 4 %. Жорсткість падає з підвищенням температури, тому шестерня, яка нагрівається під час роботи, витримує менше навантаження. У посібнику з нейлону PA 12 є повна картина.
| Властивість | Вплив на шестерні |
|---|---|
| Міцність, подовження | Зубці витримують удари та невеликі перекоси |
| Низьке тертя об сталь та нейлон | Може працювати всуху при невеликих навантаженнях, безшумно |
| Нижча жорсткість, ніж у металу | Зубці відхиляються під навантаженням; тримайте навантаження помірними |
| Злегка пориста, зерниста поверхня | Певне припрацювання; поглинає частину мастила |
| Жорсткість падає з температурою | Слідкуйте за нагріванням від тертя та навколишнього середовища |
Правила проєктування для шестерень SLS
Використовуйте стандартну евольвентну геометрію
Генеруйте профіль зуба за допомогою інструменту для шестерень у вашій CAD-системі, а не малюйте його вручну. Стандартні евольвентні шестерні плавно зчіплюються, і їх легко замінити пізніше на литі або оброблені версії.
Віддавайте перевагу більшим зубам
Шари мають товщину близько десятої частки міліметра (EOS вказує 0,12 mm для процесу PA 2200), а поверхня злегка зерниста. Дуже дрібні зуби втрачають свій профіль і витримують мале навантаження. Більший модуль забезпечує точніші зуби та більшу міцність; якщо дозволяє місце, обирайте шестерню з більшим модулем.
Плануйте люфт та міжосьову відстань
Наші рекомендації з проєктування для лазерного спікання PA 12 передбачають загальний допуск ±0,3 % з нижньою межею ±0,3 mm. Дві надруковані шестерні, спроєктовані з нульовим люфтом, будуть заклинювати. Забезпечте парі зазор у зачепленні, а якщо міжосьова відстань задається вашим корпусом, врахуйте допуск обох шестерень і корпусу. Для точних отворів під вал проєктуйте їх за номіналом і розгортайте після друку. Детальніше у допусках та зазорах SLS.
Робіть зуби достатньо широкими
Ширший вінець розподіляє навантаження. Пластикові шестерні зазвичай роблять ширшими за сталеві для тих самих завдань.
Проєктуйте маточину з урахуванням крутного моменту
Круглий отвір на гладкому валу буде проковзувати. Використовуйте D-подібний профіль, шпонку, шестигранник або затискну маточину, або проєктуйте під металеву вставку (див. різьби та вплавлювані вставки в SLS PA 12). Крутний момент, який може витримати з'єднання, залежить від геометрії та навантаження; для критичних приводів віддайте проєкт на перевірку.
Рівномірні стінки, жодних суцільних масивів
Товсті суцільні секції дають більшу усадку, ніж тонкі, під час охолодження деталі. Велика шестерня із суцільним диском може деформуватися більше, ніж шестерня з полотном і спицями або ребрами. Зберігайте збалансовану товщину обода, полотна та маточини.
Орієнтація
Шестерня, надрукована торцем у площині шару, має зуби, сформовані в найміцнішому напрямку, і чистий профіль зуба без сходинок від шарів. Під час підготовки до друку вибирається орієнтація для всього завдання; якщо шестерня є критично важливою, вкажіть це.
Змащення, припрацювання та знос
- Робота всуху можлива при невеликих навантаженнях і є однією з переваг нейлонових шестерень.
- Змащення зменшує знос і шум при вищих навантаженнях. Використовуйте мастило, сумісне з поліамідом; злегка пориста поверхня вбирає його частину, тому нанесіть його повторно після припрацювання.
- Припрацювання: перші години згладжують контактні поверхні. Очікуйте невелику кількість дрібного пилу.
- Сполучення: нейлонова шестерня, що працює в парі зі сталевою, розсіює тепло краще, ніж дві нейлонові шестерні разом.
- Нагрівання є головним обмеженням: тертя нагріває зуби, і жорсткість падає. Зниження швидкості або навантаження, або краще відведення тепла, подовжує термін служби.
Зубчасті передачі, надруковані в зборі
Оскільки SLS не потребує підтримок, цілу зубчасту передачу можна надрукувати вже зібраною в корпусі, з шестернями на інтегрованих осях. Правила такі ж, як і для будь-якої збірки, надрукованої в зборі: зазор не менше 0,5 mm між рухомими поверхнями та шлях для виходу порошку. Це ідеально підходить для демонстраторів та прототипів; для виробничих механізмів окремі шестерні на металевих валах зазвичай є більш точними.
Обробка та колір
Кожна деталь проходить склоструминну обробку та полірування в DyeMansion Powershot DUAL, що включено у вартість. За даними DyeMansion, цей процес ущільнює поверхню без видалення матеріалу, тому геометрія зуба зберігається, а бічні поверхні стають більш гладкими. Фарбування рідкими барвниками TCN є опціональним: воно забарвлює поверхневий шар на глибину близько 0,2 mm у PA 2200 (за даними DyeMansion), не додаючи покриття, тому це не змінює зачеплення. Шестерні в збірці можна позначити кольором за допомогою будь-якого з 61 відтінку з каталогу кольорів, ціна кожного з яких миттєво розраховується в калькуляторі.
Контрольний список
- Евольвентний профіль з інструменту для створення шестерень у CAD.
- Модуль настільки великий, наскільки дозволяє простір.
- Люфт і міжосьова відстань враховують рекомендацію ±0,3 % / ±0,3 mm.
- Отвори для валів спроєктовані за номіналом і розгорнуті, якщо вони мають бути точними.
- Маточина з D-профілем, шпонкою, шестигранником або вставкою для передачі крутного моменту.
- Полотно та спиці замість суцільного диска на великих шестернях.
- Помірні навантаження та швидкості; враховано нагрівання.
- Тестова пара, надрукована для критично важливого приводу.
Навантажувальні характеристики та термін служби пластикових шестерень залежать від загального задуму конструкції. Для приводів, які несуть реальне навантаження, фахівці prototype.builders можуть переглянути конструкцію разом з вами. Щодо вартості, див. вартість 3D-друку SLS.
Поширені запитання
Чи можна надрукувати на 3D-принтері робочі шестерні з нейлону?
Так. Шестерні з PA 12, виготовлені методом лазерного спікання, добре працюють для прототипів, механізмів з помірними навантаженнями та швидкостями, випробувальних стендів, невеликих серій та запасних частин. Для високих навантажень, високих швидкостей або тривалої безперервної роботи ретельно перевірте конструкцію та протестуйте її.
Який люфт повинні мати шестерні SLS?
Більший, ніж у шестерні, виготовленої механічною обробкою. Деталі, виготовлені методом лазерного спікання, мають загальний допуск близько ±0,3 % з нижньою межею ±0,3 mm (наша рекомендація щодо проєктування), а поверхня трохи зерниста, тому зубчаста пара потребує зазору в зачепленні та в міжосьовій відстані. Протестуйте пару, перш ніж покладатися на неї.
Чи потребують нейлонові шестерні SLS змащування?
Нейлонові шестерні можуть працювати всуху при невеликих навантаженнях, що є однією з їхніх переваг. Змащування зменшує знос і шум при вищих навантаженнях. Вибирайте мастило, сумісне з поліамідом, і пам'ятайте, що злегка пориста поверхня SLS частково його вбирає.
Який мінімальний модуль для 3D-друкованих шестерень за технологією SLS?
Фіксованого мінімуму немає, але дуже дрібні зуби втрачають свою форму через товщину шару та зернисту поверхню. Більші зуби друкуються точніше і витримують більше навантаження. Для малих модулів спочатку надрукуйте тестову пару.
Як має бути орієнтована шестерня в принтері?
В ідеалі торцем шестерні в площині шару, щоб кожен зуб формувався шарами у своєму найміцнішому напрямку, а профіль зуба не був ступінчастим. Підготовка до друку вибирає орієнтацію для всього завдання на друк; вкажіть це, якщо шестерня є критично важливою.
Чи можна надрукувати шестерню разом із її валом?
Так. SLS може надрукувати шестерню з інтегрованим валом або зубчасту передачу, вже зібрану в корпусі, із зазорами щонайменше 0,5 mm та шляхом для виходу порошку.
Отримати миттєву ціну
Завантажте файли STEP або STL у калькулятор і дізнайтеся ціну ваших деталей за лічені секунди: білий нейлон PA 12, дробоструминна обробка та полірування включені, опціональне фарбування в 61 колір, три швидкості доставки. Звідти ви надсилаєте попередній перегляд замовлення на підтвердження.
Інший матеріал, NDA чи велика серія? Напишіть нам. Щодо допомоги з дизайном та розробки прототипів дивіться prototype.builders.
Отримати миттєву ціну