
3D nyomtatott fogaskerekek PA 12 anyagból: Tervezés, korlátok és kenés
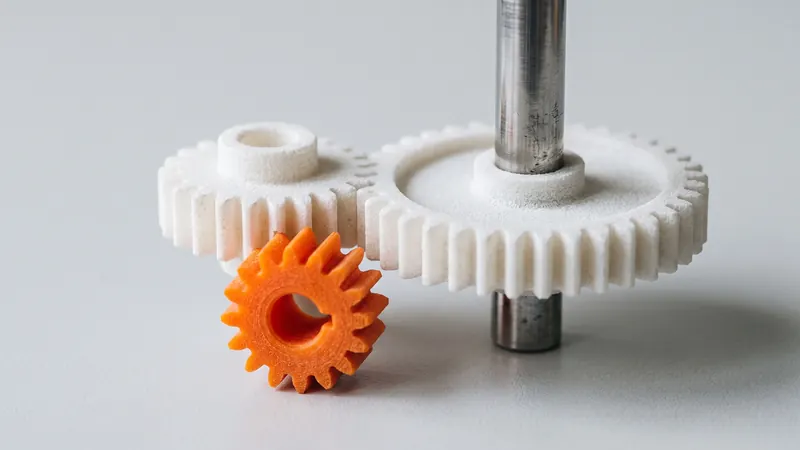
A nejlon a műanyag fogaskerekek egyik klasszikus anyaga: csendesen fut, elvisel némi tengelyeltolódást, és kevés kenéssel vagy anélkül is működik. A lézerszinterezett PA 12 növeli a tervezési szabadságot: integrált agyakkal, tengelyekkel, bütykökkel vagy házakkal rendelkező fogaskerekek, egy darabban, öntőforma nélkül nyomtatva. Ez az útmutató bemutatja, hogyan tervezzünk jól kapcsolódó SLS nejlon fogaskerekeket, mit tudnak és mit nem, és mikor jobb választás egy fröccsöntött vagy forgácsolt fogaskerék.
Hol van értelme az SLS nejlon fogaskerekeknek
- Hajtóművek és mechanizmusok prototípusai, a működés tesztelésére fröccsöntés vagy forgácsolás előtt.
- Könnyű igénybevételű mechanizmusok: beállítók, tárcsák, kis eszközök hajtásai, mérsékelt terhelésű aktuátorok.
- Tesztberendezések, készülékek és automatizálás: egyedi fogaskerekek, amelyeket drága lenne egyenként megmunkálni.
- Pótalkatrészek olyan gépekhez és eszközökhöz, amelyekhez az eredeti már nem kapható.
- Integrált alkatrészek: fogaskerék bütyökkel, karral, aggyal vagy rögzítőkarimával egy darabban.
A közös tényező: mérsékelt terhelés, mérsékelt sebesség, valamint a tervezési szabadság vagy a gyorsaság értéke. Olyan fogaskerék esetében, amelynek éveken át folyamatosan nagy nyomatékot kell átvinnie, általában az erre a feladatra készült öntött vagy forgácsolt fogaskerék a megfelelő választás.
Mit nyújt az anyag
A PA 12 egy szívós, alacsony súrlódású poliamid, amelynek alacsony a nedvességfelvétele, így méretei párás levegőn is stabilak maradnak. A PA 2200 esetében, amely az általunk nyomtatott por, az EOS 176 °C-os olvadáspontot, a rétegeken belül 48 MPa, azokra merőlegesen pedig 42 MPa szakítószilárdságot, valamint 18 %-os, illetve 4 %-os szakadási nyúlást ad meg. A merevség a hőmérséklet emelkedésével csökken, így a működés közben felmelegedő fogaskerék kisebb terhelést bír el. A PA12 nylon útmutató tartalmazza a teljes képet.
| Tulajdonság | Hatás a fogaskerekekre |
|---|---|
| Szívósság, nyúlás | A fogak elviselik az ütéseket és a kisebb beállítási hibákat |
| Alacsony súrlódás acéllal és nejlonnal szemben | Kisebb terhelésnél szárazon is futhat, csendes |
| Kisebb merevség, mint a fémeknél | A fogak terhelés alatt elhajlanak; a terhelést mérsékelten kell tartani |
| Enyhén porózus, szemcsés felület | Némi bejáratás; elnyeli a kenőanyag egy részét |
| A merevség a hőmérséklettel csökken | Figyeljen a súrlódásból és a környezetből származó hőre |
Tervezési szabályok SLS fogaskerekekhez
Használjon szabványos evolvens geometriát
A fogprofilt a CAD fogaskerék-tervező eszközével generálja, ahelyett, hogy kézzel rajzolná meg. A szabványos evolvens fogaskerekek simán kapcsolódnak, és később könnyen cserélhetők fröccsöntött vagy forgácsolt változatokra.
Részesítse előnyben a nagyobb fogakat
A rétegek körülbelül egy tized milliméter vastagok (az EOS 0,12 mm-t ad meg a PA 2200 eljáráshoz), és a felület kissé szemcsés. A nagyon finom fogak elveszítik profiljukat, és kis terhelést bírnak el. A nagyobb modul pontosabb fogakat és nagyobb szilárdságot biztosít; ha a hely engedi, válassza a durvább fogaskereket.
Tervezze meg a holtjátékot és a tengelytávolságot
A lézerszinterezett PA 12 tervezési irányelveink szerint az általános tűrés ±0,3 %, ±0,3 mm-es alsó határral. Két nyomtatott fogaskerék, amelyet nulla holtjátékkal terveztek, meg fog szorulni. Hagyjon hézagot a párnak a kapcsolódásnál, és ha a tengelytávolságot a ház határozza meg, vegye figyelembe mindkét fogaskerék és a ház tűrését. A pontos tengelyfuratok érdekében tervezze azokat névleges méretre, és nyomtatás után dörzsárazza ki őket. Bővebben itt: SLS tűrések és hézagok.
Készítse a fogakat elég szélesre
A szélesebb homlokfelület elosztja a terhelést. A műanyag fogaskerekeket általában szélesebbre készítik, mint az acél fogaskerekeket ugyanarra a feladatra.
Tervezze az agyat a nyomatékhoz
A sima tengelyen lévő kerek furat megcsúszik. Használjon D-profilt, reteszt, hatszöget vagy szorítóagyat, vagy tervezzen fémbetétet (lásd: menetek és hőre lágyuló betétek SLS PA 12 anyagban). A kapcsolat által átvihető nyomaték a geometriától és a terheléstől függ; kritikus hajtások esetén vizsgáltassa felül a tervet.
Egyenletes falak, nincsenek tömör tömbök
A vastag, tömör részek jobban zsugorodnak, mint a vékonyak, ahogy az alkatrész hűl. Egy nagy, tömör tárcsával rendelkező fogaskerék jobban deformálódhat, mint egy gerinccel és küllőkkel vagy bordákkal ellátott. Tartsa egyensúlyban a koszorú, a gerinc és az agy vastagságát.
Tájolás
A rétegsíkban a homloklapjával nyomtatott fogaskerék fogai a legerősebb irányban alakulnak ki, és tiszta, réteglépcsők nélküli fogprofillal rendelkeznek. A nyomtatás előkészítése során a teljes nyomtatási feladatra vonatkozóan választják ki a tájolást; ha egy fogaskerék kritikus, jelezze.
Kenés, bejáratás és kopás
- A szárazfutás kis terhelésnél lehetséges, és ez a nejlon fogaskerekek egyik előnye.
- A kenés nagyobb terhelésnél csökkenti a kopást és a zajt. Használjon poliamiddal kompatibilis kenőanyagot; a kissé porózus felület egy részét felszívja, ezért bejáratás után kenje újra.
- Bejáratás: az első órák kisimítják az érintkező felületeket. Számítson egy kevés finom porra.
- Párosítás: egy acél fogaskerékkel együtt futó nejlon fogaskerék jobban elvezeti a hőt, mint két nejlon fogaskerék együtt.
- A hő a fő korlát: a súrlódás felmelegíti a fogakat, és a merevség csökken. Az alacsonyabb fordulatszám vagy terhelés, illetve a jobb hőelvezetés meghosszabbítja az élettartamot.
Egyben nyomtatott fogaskerék-hajtóművek
Mivel az SLS nem igényel támasztékokat, egy teljes fogaskerék-hajtómű kinyomtatható már a házába szerelve, integrált tengelyeken lévő fogaskerekekkel. A szabályok ugyanazok, mint bármely egyben nyomtatott szerelvény esetében: legalább 0,5 mm hézag a mozgó felületek között, és egy útvonal a por távozásához. Ez ideális demonstrációs eszközökhöz és prototípusokhoz; gyártási mechanizmusokhoz a fém tengelyeken lévő különálló fogaskerekek általában pontosabbak.
Felületkezelés és szín
Minden alkatrészt üveggyönggyel fújnak és políroznak egy DyeMansion Powershot DUAL berendezésben, amit az ár tartalmaz. A DyeMansion szerint a folyamat anyageltávolítás nélkül tömöríti a felületet, így a foggeometria megmarad, és a fogoldalak simábbá válnak. A TCN folyékony festékekkel történő festés opcionális: a felületi réteget színezi, a DyeMansion szerint körülbelül 0,2 mm mélyen a PA 2200 anyagban, anélkül, hogy bevonatot képezne, így nem változtatja meg a kapcsolódást. Egy szerelvény fogaskerekei a színkatalógus 61 árnyalatának bármelyikével színkódolhatók, amelyek mindegyike azonnal beárazható a kalkulátorban.
Ellenőrzőlista
- Evolvens profil egy CAD fogaskerék-tervező eszközből.
- A modul akkora, amekkorát a hely megenged.
- A holtjáték és a tengelytávolság figyelembe veszi a ±0,3 % / ±0,3 mm irányelvet.
- A tengelyfuratok névleges méretre vannak tervezve, és dörzsárazva vannak, ha pontosnak kell lenniük.
- Agy D-profillal, ékkel, hatszöggel vagy betéttel a nyomaték átviteléhez.
- Gerinc és küllők a tömör tárcsa helyett a nagy fogaskerekeknél.
- Mérsékelt terhelések és sebességek; a hőhatás figyelembevételével.
- Kritikus hajtáshoz nyomtatott tesztpár.
A műanyag fogaskerekek terhelhetősége és élettartama a teljes tervezési szándéktól függ. A valós terhelést viselő hajtások esetében a prototype.builders szakemberei át tudják nézni Önnel a tervet. A költségekről lásd: SLS 3D nyomtatás költségei.
Gyakran ismételt kérdések
Lehet működő fogaskerekeket 3D nyomtatni nejlonból?
Igen. A lézerszinterezett PA 12 fogaskerekek jól működnek prototípusokhoz, mérsékelt terhelésű és sebességű mechanizmusokhoz, tesztberendezésekhez, kis szériákhoz és pótalkatrészekhez. Nagy terhelés, nagy sebesség vagy hosszú, folyamatos működés esetén gondosan ellenőrizze a tervet, és tesztelje azt.
Mekkora holtjátékkal kell rendelkezniük az SLS fogaskerekeknek?
Nagyobbal, mint egy forgácsolt fogaskeréknek. A lézerszinterezett alkatrészek általános tűrése körülbelül ±0,3 %, alsó határa pedig ±0,3 mm (tervezési irányelvünk szerint), a felület pedig kissé szemcsés, ezért a fogaskerékpárnak hézagra van szüksége a fogkapcsolódásnál és a tengelytávolságban. Tesztelje a párt, mielőtt megbízna benne.
Szükségük van kenésre az SLS nejlon fogaskerekeknek?
A nejlon fogaskerekek kis terhelésnél szárazon is futhatnak, ami az egyik előnyük. A kenés nagyobb terhelésnél csökkenti a kopást és a zajt. Válasszon poliamiddal kompatibilis kenőanyagot, és ne feledje, hogy a kissé porózus SLS felület valamennyit felszív belőle.
Mi a minimális modul az SLS technológiával 3D nyomtatott fogaskerekeknél?
Nincs rögzített minimum, de a nagyon finom fogak elveszítik az alakjukat a rétegvastagság és a szemcsés felület miatt. A nagyobb fogak pontosabban nyomtathatók és nagyobb terhelést bírnak el. Kis modulok esetén először nyomtasson egy tesztpárt.
Hogyan kell tájolni egy fogaskereket a nyomtatóban?
Ideális esetben a fogaskerék homloklapjával a rétegsíkban, így minden fogat a rétegek a legerősebb irányukban formálnak meg, és a fogprofil nem lesz lépcsőzetes. A nyomtatás előkészítése során a teljes nyomtatási feladatra vonatkozóan választják ki a tájolást; jelezze, ha a fogaskerék kritikus fontosságú.
Nyomtatható-e egy fogaskerék a tengelyével együtt?
Igen. Az SLS képes integrált tengellyel rendelkező fogaskereket, vagy a házába már beszerelt fogaskerék-hajtóművet nyomtatni, legalább 0,5 mm-es hézagokkal és a por számára biztosított kivezető úttal.
Kérjen azonnali árat
Töltsön fel STEP vagy STL fájlokat a kalkulátorba, és másodpercek alatt láthatja az alkatrészek árát: fehér Nylon PA 12, szemcseszórás és polírozás az árban, opcionális festés 61 színben, három szállítási sebesség. Innen elküldheti a rendelés előnézetét megerősítésre.
Más anyag, NDA vagy nagy széria? Írjon nekünk. Tervezési segítségért és prototípus-fejlesztésért lásd: prototype.builders.
Kérjen azonnali árat