
Engranajes impresos en 3D en PA 12: diseño, límites y lubricación
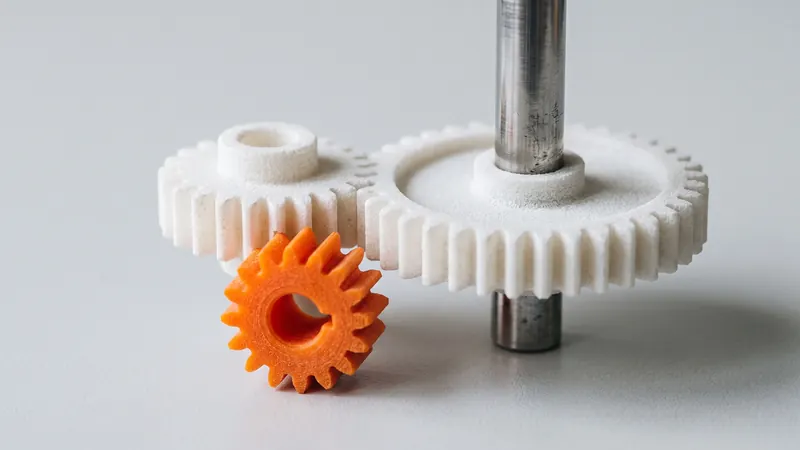
El nailon es uno de los materiales clásicos para los engranajes de plástico: funciona de forma silenciosa, tolera cierta desalineación y puede funcionar con poca o ninguna lubricación. El PA 12 sinterizado por láser añade libertad de diseño: engranajes con cubos, ejes, levas o carcasas integrados, impresos en una sola pieza sin molde. Esta guía cubre cómo diseñar engranajes de nailon SLS que engranen bien, lo que pueden y no pueden hacer, y cuándo un engranaje moldeado o mecanizado es la mejor opción.
Dónde tienen sentido los engranajes de nailon SLS
- Prototipos de cajas de cambios y mecanismos, para probar su funcionamiento antes del moldeo o mecanizado.
- Mecanismos de trabajo ligero: ajustadores, diales, accionamientos de dispositivos pequeños, actuadores con cargas moderadas.
- Bancos de pruebas, plantillas y automatización: engranajes personalizados que serían costosos de mecanizar uno por uno.
- Piezas de repuesto para máquinas y dispositivos donde el original ya no está disponible.
- Piezas integradas: un engranaje con una leva, una palanca, un cubo o una brida de montaje en una sola pieza.
El factor común: cargas moderadas, velocidades moderadas y valor en la libertad de diseño o la velocidad. Para un engranaje que tiene que transmitir un alto par de torsión continuamente durante años, un engranaje moldeado o mecanizado fabricado para esa tarea suele ser la elección correcta.
Lo que aporta el material
PA 12 es una poliamida resistente y de baja fricción con baja absorción de humedad, por lo que sus dimensiones se mantienen estables en aire húmedo. Para PA 2200, el polvo que imprimimos, EOS indica un punto de fusión de 176 °C, una resistencia a la tracción de 48 MPa en las capas y 42 MPa a través de ellas, y un alargamiento a la rotura del 18 % frente al 4 %. La rigidez disminuye a medida que aumenta la temperatura, por lo que un engranaje que se calienta durante el funcionamiento soporta menos carga. La guía de nailon PA12 ofrece toda la información.
| Propiedad | Efecto en los engranajes |
|---|---|
| Tenacidad, alargamiento | Los dientes toleran impactos y pequeñas desalineaciones |
| Baja fricción contra acero y nailon | Puede funcionar en seco con cargas ligeras, silencioso |
| Menor rigidez que el metal | Los dientes se desvían bajo carga; mantenga las cargas moderadas |
| Superficie ligeramente porosa y granulada | Cierto rodaje; absorbe parte del lubricante |
| La rigidez disminuye con la temperatura | Vigile el calor de la fricción y del entorno |
Reglas de diseño para engranajes SLS
Utilice geometría de evolvente estándar
Genere el perfil del diente con su herramienta de engranajes CAD en lugar de dibujarlo a mano. Los engranajes de evolvente estándar engranan suavemente y son fáciles de reemplazar más adelante con versiones moldeadas o mecanizadas.
Prefiera dientes más grandes
Las capas tienen aproximadamente una décima de milímetro de grosor (EOS indica 0,12 mm para el proceso PA 2200) y la superficie es ligeramente granulada. Los dientes muy finos pierden su perfil y soportan poca carga. Un módulo más grande proporciona dientes más precisos y mayor resistencia; si el espacio lo permite, elija el engranaje más grueso.
Planifique la holgura y la distancia entre centros
Nuestra directriz de diseño para PA 12 sinterizado por láser es una tolerancia general de ±0,3 % con un límite inferior de ±0,3 mm. Dos engranajes impresos diseñados sin holgura se atascarán. Déle al par espacio libre en el engrane, y si la distancia entre centros está determinada por su carcasa, tenga en cuenta la tolerancia de ambos engranajes y de la carcasa. Para orificios de eje precisos, diséñelos a la medida nominal y escárielos después de la impresión. Más información en Tolerancias y holguras de SLS.
Haga los dientes lo suficientemente anchos
Una cara más ancha distribuye la carga. Los engranajes de plástico suelen hacerse más anchos que los de acero para el mismo trabajo.
Diseñe el cubo para el par de torsión
Un orificio redondo en un eje liso resbalará. Utilice un perfil en D, una chaveta, un hexágono o un cubo de sujeción, o diseñe para un inserto metálico (consulte roscas e insertos termofijados en SLS PA 12). El par que puede soportar la conexión depende de la geometría y la carga; para transmisiones críticas, haga que revisen el diseño.
Paredes uniformes, sin masas sólidas
Las secciones sólidas gruesas se encogen más que las delgadas a medida que la pieza se enfría. Un engranaje grande con un disco sólido puede desviarse más que uno con un alma y radios o nervaduras. Mantenga equilibrado el grosor de la llanta, el alma y el cubo.
Orientación
Un engranaje impreso con su cara en el plano de la capa tiene los dientes formados en la dirección más resistente y un perfil de diente limpio sin escalones de capa. La preparación de la impresión elige la orientación para todo el trabajo de impresión; si un engranaje es crítico, menciónelo.
Lubricación, rodaje y desgaste
- El funcionamiento en seco es posible con cargas ligeras y es uno de los beneficios de los engranajes de nylon.
- La lubricación reduce el desgaste y el ruido con cargas más altas. Utilice un lubricante compatible con poliamida; la superficie ligeramente porosa absorbe parte de él, así que vuelva a aplicarlo después del rodaje.
- Rodaje: las primeras horas suavizan las superficies de contacto. Espere un poco de polvo fino.
- Emparejamiento: un engranaje de nylon que funciona contra un engranaje de acero disipa mejor el calor que dos engranajes de nylon juntos.
- El calor es el límite principal: la fricción calienta los dientes y la rigidez disminuye. Una menor velocidad o carga, o una mejor disipación del calor, prolongan la vida útil.
Trenes de engranajes impresos in situ
Debido a que SLS no necesita soportes, se puede imprimir un tren de engranajes completo ya ensamblado en su carcasa, con engranajes en ejes integrados. Las reglas son las mismas que para cualquier ensamblaje impreso in situ: al menos 0,5 mm de espacio entre las superficies móviles y una vía de escape para el polvo. Esto es ideal para demostradores y prototipos; para mecanismos de producción, los engranajes separados en ejes de metal suelen ser más precisos.
Acabado y color
Cada pieza es granallada con microesferas de vidrio y pulida en una DyeMansion Powershot DUAL, incluido en el precio. Según DyeMansion, el proceso compacta la superficie sin eliminar material, por lo que se mantiene la geometría del diente y los flancos se vuelven más lisos. El teñido con tintes líquidos TCN es opcional: colorea la capa superficial, a unos 0,2 mm de profundidad en PA 2200 según DyeMansion, sin añadir un recubrimiento, por lo que no cambia el engrane. Los engranajes de un ensamblaje se pueden codificar por colores con cualquiera de los 61 tonos del catálogo de colores, cada uno cotizado al instante en la calculadora.
Lista de verificación
- Perfil evolvente de una herramienta de engranajes CAD.
- Módulo tan grande como lo permita el espacio.
- La holgura y la distancia entre centros permiten cumplir con la directriz de ±0,3 % / ±0,3 mm.
- Agujeros de eje diseñados a medida nominal y escariados si deben ser precisos.
- Cubo con perfil en D, chaveta, hexágono o inserto para el par de torsión.
- Alma y radios en lugar de un disco macizo en engranajes grandes.
- Cargas y velocidades moderadas; teniendo en cuenta el calor.
- Par de prueba impreso para una transmisión crítica.
Las capacidades de carga y la vida útil de los engranajes de plástico dependen de toda la intención del diseño. Para transmisiones que soportan una carga real, los especialistas de prototype.builders pueden revisar el diseño con usted. Para conocer los costes, consulte coste de impresión 3D SLS.
Preguntas frecuentes
¿Se pueden imprimir en 3D engranajes funcionales en nylon?
Sí. Los engranajes de PA 12 sinterizados por láser funcionan bien para prototipos, mecanismos con cargas y velocidades moderadas, bancos de pruebas, series pequeñas y piezas de repuesto. Para altas cargas, altas velocidades o funcionamiento continuo prolongado, revise el diseño cuidadosamente y pruébelo.
¿Qué holgura deben tener los engranajes SLS?
Más que un engranaje mecanizado. Las piezas sinterizadas por láser tienen una tolerancia general de aproximadamente ±0,3 % con un límite inferior de ±0,3 mm (nuestra directriz de diseño), y la superficie es ligeramente granulada, por lo que el par de engranajes necesita holgura en el engrane y en la distancia entre centros. Pruebe el par antes de confiar en él.
¿Necesitan lubricación los engranajes de nylon SLS?
Los engranajes de nylon pueden funcionar en seco con cargas ligeras, lo cual es una de sus ventajas. La lubricación reduce el desgaste y el ruido con cargas más altas. Elija un lubricante que sea compatible con la poliamida y recuerde que la superficie SLS ligeramente porosa absorbe parte de él.
¿Cuál es el módulo mínimo para engranajes impresos en 3D en SLS?
No hay un mínimo fijo, pero los dientes muy finos pierden su forma debido al grosor de la capa y a la superficie granulada. Los dientes más grandes se imprimen con mayor precisión y soportan más carga. Para módulos pequeños, imprima primero un par de prueba.
¿Cómo debe orientarse un engranaje en la impresora?
Idealmente con la cara del engranaje dentro del plano de la capa, para que cada diente esté formado por las capas en su dirección más fuerte y el perfil del diente no quede escalonado. La preparación de la impresión elige la orientación para todo el trabajo de impresión; menciónelo si el engranaje es crítico.
¿Se puede imprimir un engranaje junto con su eje?
Sí. SLS puede imprimir un engranaje con un eje integrado, o un tren de engranajes ya ensamblado en su carcasa, con espacios de al menos 0,5 mm y una vía de escape para el polvo.
Obtenga un precio instantáneo
Suba archivos STEP o STL a la calculadora y vea el precio de sus piezas en segundos: Nylon PA 12 blanco, granallado y pulido incluidos, teñido opcional en 61 colores, tres velocidades de entrega. Desde allí, usted envía la vista previa del pedido para su confirmación.
¿Otro material, un NDA o una serie grande? Escríbanos. Para obtener ayuda con el diseño y el desarrollo de prototipos, consulte prototype.builders.
Obtenga un precio instantáneo