
Wydrukowane w 3D koła zębate z PA 12: projektowanie, ograniczenia i smarowanie
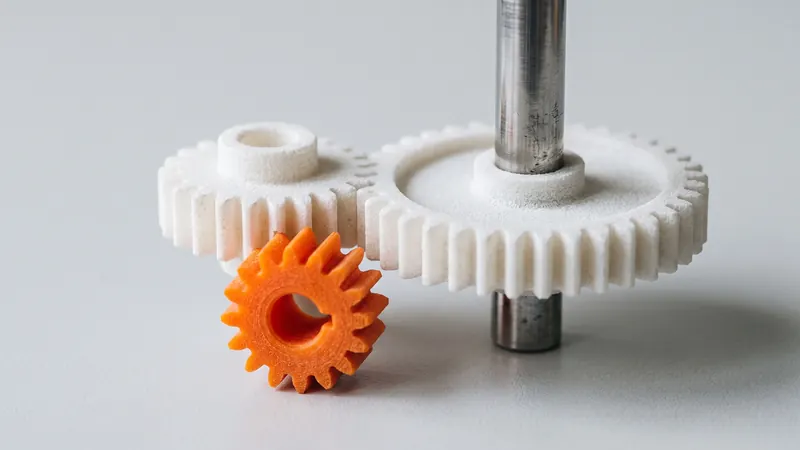
Nylon to jeden z klasycznych materiałów na plastikowe koła zębate: pracuje cicho, toleruje pewne niewspółosiowości i może działać z niewielką ilością smaru lub bez niego. Spiekany laserowo PA 12 dodaje swobodę projektowania: koła zębate ze zintegrowanymi piastami, wałami, krzywkami lub obudowami, drukowane w jednym kawałku bez formy. Ten przewodnik opisuje, jak projektować koła zębate z nylonu SLS, aby dobrze się zazębiały, co potrafią, a czego nie, oraz kiedy lepszym wyborem jest koło zębate formowane lub obrabiane skrawaniem.
Kiedy koła zębate z nylonu SLS mają sens
- Prototypy przekładni i mechanizmów, do testowania działania przed formowaniem lub obróbką skrawaniem.
- Mechanizmy do lekkich obciążeń: regulatory, pokrętła, napędy małych urządzeń, siłowniki o umiarkowanych obciążeniach.
- Stanowiska testowe, przyrządy i automatyzacja: niestandardowe koła zębate, których obróbka pojedynczo byłaby droga.
- Części zamienne do maszyn i urządzeń, w których oryginał nie jest już dostępny.
- Zintegrowane części: koło zębate z krzywką, dźwignią, piastą lub kołnierzem montażowym w jednym kawałku.
Wspólny czynnik: umiarkowane obciążenia, umiarkowane prędkości oraz wartość w swobodzie projektowania lub szybkości. W przypadku koła zębatego, które musi stale przenosić wysoki moment obrotowy przez lata, formowane lub obrabiane koło zębate stworzone do tego zadania jest zazwyczaj właściwym wyborem.
Co wnosi materiał
PA 12 to wytrzymały poliamid o niskim współczynniku tarcia i niskiej absorpcji wilgoci, dzięki czemu jego wymiary pozostają stabilne w wilgotnym powietrzu. Dla PA 2200, proszku, z którego drukujemy, EOS podaje temperaturę topnienia 176 °C, wytrzymałość na rozciąganie 48 MPa w obrębie warstw i 42 MPa w poprzek nich oraz wydłużenie przy zerwaniu 18 % w stosunku do 4 %. Sztywność spada wraz ze wzrostem temperatury, więc koło zębate, które nagrzewa się podczas pracy, przenosi mniejsze obciążenie. Pełny obraz sytuacji przedstawia przewodnik po nylonie PA12.
| Właściwość | Wpływ na koła zębate |
|---|---|
| Wytrzymałość, wydłużenie | Zęby tolerują wstrząsy i niewielkie niewspółosiowości |
| Niskie tarcie w kontakcie ze stalą i nylonem | Może pracować na sucho przy niewielkich obciążeniach, cicha praca |
| Mniejsza sztywność niż w przypadku metalu | Zęby uginają się pod obciążeniem; należy utrzymywać umiarkowane obciążenia |
| Lekko porowata, ziarnista powierzchnia | Wymaga pewnego dotarcia; wchłania część smaru |
| Sztywność spada wraz z temperaturą | Uważajcie na ciepło z tarcia i otoczenia |
Zasady projektowania przekładni SLS
Używajcie standardowej geometrii ewolwentowej
Generujcie profil zęba za pomocą narzędzia do przekładni w Waszym programie CAD, zamiast rysować go ręcznie. Standardowe przekładnie ewolwentowe zazębiają się płynnie i można je później łatwo zastąpić wersjami formowanymi lub obrabianymi maszynowo.
Wybierajcie większe zęby
Warstwy mają grubość około jednej dziesiątej milimetra (EOS podaje 0,12 mm dla procesu PA 2200), a powierzchnia jest lekko ziarnista. Bardzo drobne zęby tracą swój profil i przenoszą małe obciążenia. Większy moduł zapewnia dokładniejsze zęby i większą wytrzymałość; jeśli pozwala na to miejsce, wybierajcie przekładnię o grubszych zębach.
Zaplanujcie luz i odległość osi
Naszą wytyczną projektową dla spiekanego laserowo PA 12 jest ogólna tolerancja ±0,3 % z dolną granicą ±0,3 mm. Dwie wydrukowane przekładnie zaprojektowane z zerowym luzem będą się zacinać. Zapewnijcie parze luz w zazębieniu, a jeśli odległość osi jest ustalona przez Waszą obudowę, uwzględnijcie tolerancję obu przekładni i obudowy. Aby uzyskać dokładne otwory na wał, zaprojektujcie je jako nominalne i rozwierćcie po wydrukowaniu. Więcej w Tolerancje i luzy SLS.
Zróbcie zęby wystarczająco szerokie
Szersza powierzchnia czołowa rozkłada obciążenie. Przekładnie z tworzyw sztucznych są zazwyczaj robione szersze niż przekładnie stalowe do tych samych zadań.
Zaprojektujcie piastę pod kątem momentu obrotowego
Okrągły otwór na gładkim wale będzie się ślizgać. Użyjcie profilu D, wpustu, sześciokąta lub piasty zaciskowej, albo zaprojektujcie pod metalową wkładkę (zobaczcie gwinty i wkładki wtapiane na gorąco w SLS PA 12). Moment obrotowy, jaki może przenieść połączenie, zależy od geometrii i obciążenia; w przypadku krytycznych napędów, zlećcie przegląd projektu.
Równe ścianki, żadnych litych brył
Grube, lite sekcje kurczą się bardziej niż cienkie podczas stygnięcia części. Duża przekładnia z litą tarczą może odkształcać się bardziej niż taka ze środnikiem i szprychami lub żebrami. Utrzymujcie zrównoważoną grubość wieńca, środnika i piasty.
Orientacja
Koło zębate wydrukowane powierzchnią czołową w płaszczyźnie warstwy ma zęby uformowane w najmocniejszym kierunku i czysty profil zęba bez uskoków warstw. Przygotowanie druku wybiera orientację dla całego zadania drukowania; jeśli koło zębate jest krytyczne, należy o tym wspomnieć.
Smarowanie, docieranie i zużycie
- Praca na sucho jest możliwa przy niewielkich obciążeniach i jest jedną z zalet nylonowych kół zębatych.
- Smarowanie zmniejsza zużycie i hałas przy wyższych obciążeniach. Należy używać smaru kompatybilnego z poliamidem; lekko porowata powierzchnia wchłania jego część, dlatego należy nałożyć go ponownie po dotarciu.
- Docieranie: pierwsze godziny wygładzają powierzchnie styku. Należy spodziewać się niewielkiej ilości drobnego pyłu.
- Parowanie: nylonowe koło zębate współpracujące ze stalowym kołem zębatym lepiej odprowadza ciepło niż dwa nylonowe koła zębate razem.
- Ciepło jest głównym ograniczeniem: tarcie nagrzewa zęby, a sztywność spada. Niższa prędkość lub obciążenie, albo lepsze odprowadzanie ciepła, wydłużają żywotność.
Przekładnie zębate drukowane w całości
Ponieważ SLS nie wymaga podpór, cała przekładnia zębata może zostać wydrukowana już zmontowana w obudowie, z kołami zębatymi na zintegrowanych osiach. Zasady są takie same jak dla każdego zespołu drukowanego w całości: co najmniej 0,5 mm szczeliny między ruchomymi powierzchniami i droga ewakuacji dla proszku. Jest to idealne rozwiązanie dla demonstratorów i prototypów; w przypadku mechanizmów produkcyjnych, oddzielne koła zębate na metalowych wałach są zazwyczaj bardziej precyzyjne.
Wykończenie i kolor
Każda część jest kulkowana kulkami szklanymi i polerowana w DyeMansion Powershot DUAL, co jest wliczone w cenę. Według DyeMansion proces ten zagęszcza powierzchnię bez usuwania materiału, dzięki czemu geometria zęba zostaje zachowana, a boki stają się gładsze. Barwienie płynnymi barwnikami TCN jest opcjonalne: barwi warstwę wierzchnią na głębokość około 0,2 mm w PA 2200 według DyeMansion, bez dodawania powłoki, więc nie zmienia zazębienia. Koła zębate w zespole mogą być kodowane kolorami za pomocą dowolnego z 61 odcieni z katalogu kolorów, z których każdy jest natychmiast wyceniany w kalkulatorze.
Lista kontrolna
- Profil ewolwentowy z narzędzia CAD do kół zębatych.
- Moduł tak duży, jak pozwala na to miejsce.
- Luz i odległość osi uwzględniają wytyczną ±0,3 % / ±0,3 mm.
- Otwory na wały zaprojektowane jako nominalne i rozwiercane, jeśli muszą być dokładne.
- Piasta z profilem D, wpustem, sześciokątem lub wkładką do przenoszenia momentu obrotowego.
- Środnik i szprychy zamiast pełnej tarczy w dużych kołach zębatych.
- Umiarkowane obciążenia i prędkości; uwzględniono wydzielanie ciepła.
- Para testowa wydrukowana dla krytycznego napędu.
Nośność i żywotność plastikowych kół zębatych zależą od całego zamysłu projektowego. W przypadku napędów przenoszących rzeczywiste obciążenia, specjaliści z prototype.builders mogą przeanalizować projekt razem z Państwem. Informacje o kosztach można znaleźć w sekcji koszty druku 3D SLS.
Najczęściej zadawane pytania
Czy można wydrukować w 3D działające koła zębate z nylonu?
Tak. Spiekane laserowo koła zębate z PA 12 sprawdzają się dobrze w prototypach, mechanizmach o umiarkowanych obciążeniach i prędkościach, stanowiskach testowych, małych seriach i częściach zamiennych. W przypadku dużych obciążeń, wysokich prędkości lub długotrwałej pracy ciągłej należy dokładnie sprawdzić projekt i go przetestować.
Jaki luz międzyzębny powinny mieć koła zębate SLS?
Większy niż w przypadku kół zębatych obrabianych skrawaniem. Części spiekane laserowo mają ogólną tolerancję około ±0,3 % z dolną granicą ±0,3 mm (nasze wytyczne projektowe), a powierzchnia jest lekko ziarnista, więc para kół zębatych wymaga luzu w zazębieniu i w odległości osi. Należy przetestować parę przed poleganiem na niej.
Czy nylonowe koła zębate SLS wymagają smarowania?
Nylonowe koła zębate mogą pracować na sucho przy niewielkich obciążeniach, co jest jedną z ich zalet. Smarowanie zmniejsza zużycie i hałas przy wyższych obciążeniach. Należy wybrać smar kompatybilny z poliamidem i pamiętać, że lekko porowata powierzchnia SLS wchłania jego część.
Jaki jest minimalny moduł dla kół zębatych drukowanych w 3D w technologii SLS?
Nie ma ustalonego minimum, ale bardzo drobne zęby tracą swój kształt ze względu na grubość warstwy i ziarnistą powierzchnię. Większe zęby drukują się dokładniej i przenoszą większe obciążenia. W przypadku małych modułów należy najpierw wydrukować parę testową.
Jak koło zębate powinno być zorientowane w drukarce?
Najlepiej, aby powierzchnia czołowa koła zębatego znajdowała się w płaszczyźnie warstwy, dzięki czemu każdy ząb jest formowany przez warstwy w swoim najsilniejszym kierunku, a profil zęba nie jest schodkowy. Przygotowanie do druku wybiera orientację dla całego zadania drukowania; prosimy o tym wspomnieć, jeśli koło zębate jest krytyczne.
Czy można wydrukować koło zębate razem z jego wałem?
Tak. SLS może wydrukować koło zębate ze zintegrowanym wałem lub przekładnię zębatą już złożoną w obudowie, ze szczelinami wynoszącymi co najmniej 0,5 mm i drogą ujścia dla proszku.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę