
3D отпечатани зъбни колела от PA 12: Дизайн, ограничения и смазване
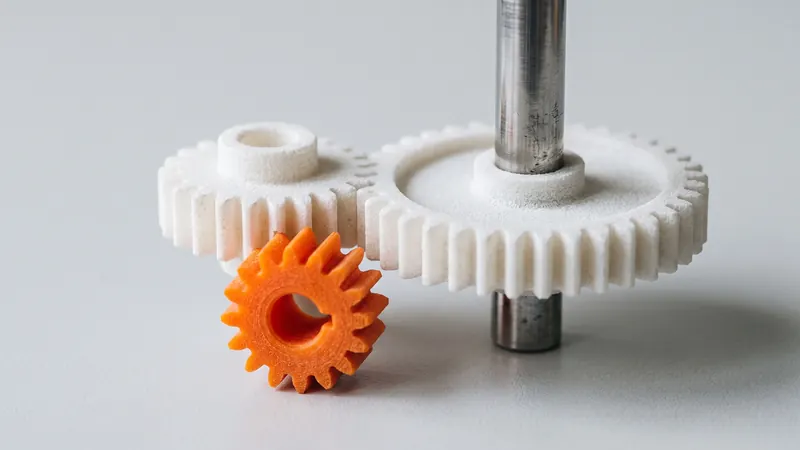
Найлонът е един от класическите материали за пластмасови зъбни колела: работи тихо, толерира известно разминаване и може да работи с малко или без никакво смазване. Лазерно синтерованият PA 12 добавя свобода на дизайна: зъбни колела с интегрирани главини, валове, гърбици или корпуси, отпечатани като един детайл без матрица. Това ръководство обхваща как да проектирате зъбни колела от SLS найлон, които се зацепват добре, какво могат и какво не могат да правят, и кога формованото или машинно изработеното зъбно колело е по-добрият избор.
Къде зъбните колела от SLS найлон имат смисъл
- Прототипи на скоростни кутии и механизми, за тестване на функцията преди формоване или машинна обработка.
- Механизми за леко натоварване: регулатори, циферблати, задвижвания на малки устройства, задвижващи механизми с умерени натоварвания.
- Тестови стендове, приспособления и автоматизация: персонализирани зъбни колела, чиято машинна изработка едно по едно би била скъпа.
- Резервни части за машини и устройства, за които оригиналът вече не е наличен.
- Интегрирани части: зъбно колело с гърбица, лост, главина или монтажен фланец в един детайл.
Общият фактор: умерени натоварвания, умерени скорости и стойност в свободата на дизайна или скоростта. За зъбно колело, което трябва да предава висок въртящ момент непрекъснато в продължение на години, формовано или машинно изработено зъбно колело, предназначено за тази цел, обикновено е правилният избор.
Какво предлага материалът
PA 12 е жилав полиамид с ниско триене и ниска абсорбция на влага, така че размерите му остават стабилни във влажен въздух. За PA 2200, прахът, с който печатаме, EOS дава точка на топене от 176 °C, якост на опън от 48 MPa в рамките на слоевете и 42 MPa напречно на тях, и удължение при скъсване от 18 % срещу 4 %. Коравината намалява с повишаване на температурата, така че зъбно колело, което се нагрява по време на работа, носи по-малко натоварване. В ръководството за найлон PA12 ще намерите пълната картина.
| Свойство | Ефект върху зъбните колела |
|---|---|
| Жилавост, удължение | Зъбите понасят удари и малки отклонения в съосието |
| Ниско триене спрямо стомана и найлон | Може да работи на сухо при леки натоварвания, безшумно |
| По-ниска коравина от метала | Зъбите се огъват под товар; поддържайте натоварванията умерени |
| Леко пореста, зърнеста повърхност | Известно разработване; абсорбира част от смазката |
| Твърдостта намалява с температурата | Внимавайте за топлината от триенето и околната среда |
Правила за проектиране на SLS зъбни колела
Използвайте стандартна еволвентна геометрия
Генерирайте профила на зъбите с вашия CAD инструмент за зъбни колела, вместо да го чертаете на ръка. Стандартните еволвентни зъбни колела се зацепват плавно и лесно се заменят по-късно с формовани или машинно обработени версии.
Предпочитайте по-големи зъби
Слоевете са с дебелина около една десета от милиметъра (EOS посочва 0,12 mm за процеса PA 2200) и повърхността е леко зърнеста. Много фините зъби губят профила си и носят малък товар. По-големият модул осигурява по-точни зъби и по-голяма здравина; ако пространството позволява, изберете по-едрото зъбно колело.
Планирайте хлабината и междуосовото разстояние
Нашите насоки за проектиране на лазерно синтерован PA 12 са общ толеранс от ±0,3 % с долна граница от ±0,3 mm. Две отпечатани зъбни колела, които са проектирани с нулева хлабина, ще блокират. Осигурете на двойката хлабина в зацепването, а ако междуосовото разстояние е зададено от вашия корпус, предвидете толеранса както на двете зъбни колела, така и на корпуса. За точни отвори за валове ги проектирайте до номиналния размер и ги райберовайте след отпечатване. Повече в SLS толеранси и хлабини.
Направете зъбите достатъчно широки
По-широкото чело разпределя натоварването. Пластмасовите зъбни колела обикновено се правят по-широки от стоманените за същата работа.
Проектирайте главината за въртящ момент
Кръгъл отвор върху гладък вал ще приплъзва. Използвайте D-профил, шпонка, шестостен или затягаща главина, или проектирайте за метална вложка (вижте резби и топлинно вграждани вложки в SLS PA 12). Въртящият момент, който връзката може да понесе, зависи от геометрията и натоварването; за критични задвижвания, дайте дизайна за преглед.
Равномерни стени, без масивни участъци
Дебелите масивни участъци се свиват повече от тънките, докато детайлът се охлажда. Голямо зъбно колело с плътен диск може да се деформира повече от такова с диск и спици или ребра. Поддържайте дебелината на венеца, диска и главината балансирана.
Ориентация
Зъбно колело, отпечатано с лицевата си част в равнината на слоя, има зъби, оформени в най-здравата посока, и чист профил на зъбите без стъпала от слоевете. Подготовката за печат избира ориентацията за цялата задача за печат; ако дадено зъбно колело е критично, споменете го.
Смазване, разработване и износване
- Работа на сухо е възможна при леки натоварвания и е едно от предимствата на найлоновите зъбни колела.
- Смазването намалява износването и шума при по-високи натоварвания. Използвайте смазка, съвместима с полиамид; леко порестата повърхност абсорбира част от нея, така че нанесете отново след разработването.
- Разработване: първите часове заглаждат контактните повърхности. Очаквайте малко фин прах.
- Сдвояване: найлоново зъбно колело, работещо срещу стоманено зъбно колело, разсейва топлината по-добре от две найлонови зъбни колела заедно.
- Топлината е основното ограничение: триенето нагрява зъбите и твърдостта намалява. По-ниската скорост или натоварване, или по-доброто отвеждане на топлината, удължават живота.
Зъбни предавки, отпечатани на място
Тъй като SLS не се нуждае от поддържащи структури, цяла зъбна предавка може да бъде отпечатана вече сглобена в корпуса си, със зъбни колела на интегрирани оси. Правилата са същите като за всяка отпечатана на място сглобка: поне 0,5 mm разстояние между движещите се повърхности и път за изтичане на праха. Това е идеално за демонстратори и прототипи; за производствени механизми отделните зъбни колела на метални валове обикновено са по-прецизни.
Довършителни обработки и цвят
Всяка част е бластирана със стъклени перли и полирана в DyeMansion Powershot DUAL, което е включено в цената. Според DyeMansion процесът уплътнява повърхността без отнемане на материал, така че геометрията на зъбите се запазва и фланговете стават по-гладки. Боядисването с течни бои TCN е по избор: то оцветява повърхностния слой, на дълбочина около 0,2 mm в PA 2200 според DyeMansion, без да добавя покритие, така че не променя зацепването. Зъбните колела в дадена сглобка могат да бъдат цветово кодирани с всеки от 61-те нюанса от цветовия каталог, всеки от които се оценява незабавно в калкулатора.
Списък за проверка
- Еволвентен профил от CAD инструмент за зъбни колела.
- Модул, колкото позволява пространството.
- Хлабината и междуцентровото разстояние позволяват спазването на насоката от ±0,3 % / ±0,3 mm.
- Отвори за валове, проектирани по номинал и райберовани, ако трябва да бъдат точни.
- Главина с D-профил, шпонка, шестостен или вложка за въртящ момент.
- Ребро и спици вместо плътен диск при големи зъбни колела.
- Умерени натоварвания и скорости; съобразено с нагряването.
- Тестова двойка, отпечатана за критично задвижване.
Товароносимостта и експлоатационният живот на пластмасовите зъбни колела зависят от цялостния проектен замисъл. За задвижвания, които носят реално натоварване, специалистите от prototype.builders могат да прегледат дизайна заедно с вас. За цени вижте цена за SLS 3D печат.
Често задавани въпроси
Можете ли да отпечатате 3D работещи зъбни колела от найлон?
Да. Лазерно синтерованите зъбни колела от PA 12 работят добре за прототипи, механизми с умерени натоварвания и скорости, тестови стендове, малки серии и резервни части. За високи натоварвания, високи скорости или продължителна непрекъсната работа, проверете внимателно дизайна и го тествайте.
Каква хлабина трябва да имат SLS зъбните колела?
Повече от машинно изработено зъбно колело. Лазерно синтерованите части имат общ толеранс от около ±0,3 % с долна граница от ±0,3 mm (нашите указания за дизайн), а повърхността е леко зърнеста, така че двойката зъбни колела се нуждае от хлабина в зацепването и в междуцентровото разстояние. Тествайте двойката, преди да разчитате на нея.
Нуждаят ли се от смазване найлоновите SLS зъбни колела?
Найлоновите зъбни колела могат да работят на сухо при леки натоварвания, което е едно от техните предимства. Смазването намалява износването и шума при по-високи натоварвания. Изберете смазка, която е съвместима с полиамид, и не забравяйте, че леко порестата SLS повърхност абсорбира част от нея.
Какъв е минималният модул за 3D отпечатани зъбни колела чрез SLS?
Няма фиксиран минимум, но много фините зъби губят формата си поради дебелината на слоя и зърнестата повърхност. По-големите зъби се отпечатват по-точно и носят по-голямо натоварване. За малки модули първо отпечатайте тестова двойка.
Как трябва да бъде ориентирано зъбното колело в принтера?
В идеалния случай с челото на зъбното колело в равнината на слоя, така че всеки зъб да се формира от слоевете в най-здравата си посока и профилът на зъба да не е стъпаловиден. Подготовката за печат избира ориентацията за цялата задача за печат; споменете го, ако зъбното колело е критично.
Може ли зъбно колело да бъде отпечатано заедно с неговия вал?
Да. SLS може да отпечата зъбно колело с интегриран вал или зъбна предавка, вече сглобена в нейния корпус, с междини от поне 0,5 mm и път за извеждане на праха.
Вземете моментална цена
Качете STEP или STL файлове в калкулатора и вижте цената на вашите детайли за секунди: бял Nylon PA 12, включени бластиране и полиране, опционално боядисване в 61 цвята, три скорости на доставка. Оттам изпращате прегледа на поръчката за потвърждение.
Друг материал, NDA или голяма серия? Пишете ни. За помощ при дизайна и разработване на прототипи вижте prototype.builders.
Вземете моментална цена