
3D-geprinte veren, buigscharnieren en flexibele mechanismen in SLS PA 12
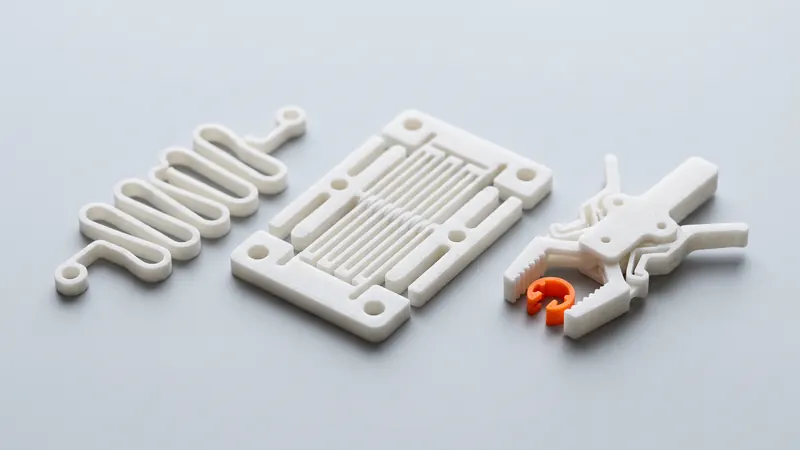
Een flexibel mechanisme beweegt door te buigen in plaats van te schuiven of te draaien om een pen: een platte veer, een buigscharnier, een grijper uit één stuk of een clip die terugkeert naar zijn vorm. SLS 3D-printen in PA 12 is zeer geschikt voor deze onderdelen, omdat nylon taai is en de vormen geen ondersteuningsstructuren nodig hebben. Deze gids legt uit hoe je rek en stijfheid kunt schatten, welke ontwerpregels ervoor zorgen dat buigzame elementen lang meegaan, waar plastic veren hun grenzen bereiken en hoe je een ontwerp snel kunt testen.
Wat flexibele mechanismen zijn
In plaats van twee onderdelen die om een pen draaien, gebruikt een flexibel mechanisme een dun, buigzaam gedeelte dat buigt. Typische voorbeelden:
- Platte en slangvormige veren die een onderdeel terug in positie duwen.
- Bladveren zoals pallen, grendels en verende knoppen.
- Buigscharnieren die het ene onderdeel een paar graden ten opzichte van het andere laten draaien.
- Parallelle buiggeleidingen die een onderdeel in een rechte lijn bewegen zonder te schuiven.
- Grijpers en klemmen uit één stuk die sluiten wanneer erop wordt gedrukt.
- Bistabiele mechanismen die tussen twee stabiele posities klikken.
De voordelen zijn in elk geval hetzelfde: één onderdeel in plaats van een samenstelling, geen speling, geen wrijving of slijtage in scharnieren, geen smering en niets om kwijt te raken. De prijs is een beperkt bewegingsbereik en een zorgvuldige blik op de rek in de buigzone.
Waarom SLS PA 12 geschikt is voor buigzame elementen
Voor PA 2200, de PA 12 die we printen, geeft EOS een trekmodulus van 1.650 MPa, een treksterkte van 48 MPa en een rek bij breuk van 18 % binnen het laagvlak. Die combinatie van matige stijfheid en goede rek is wat een buigzaam element nodig heeft: het buigt merkbaar zonder te breken. Omdat SLS geen ondersteuningsstructuren nodig heeft, worden dunne buigzame elementen, geneste veren en gesloten frames geprint zoals ontworpen. Dwars op de lagen geeft EOS slechts 4 % rek en 42 MPa, dus de buigrichting is net zo belangrijk als de vorm. Zie hoe sterk SLS nylon is.
Rek schatten in een buigende balk
De meeste buigzame elementen en veren gedragen zich als een balk die buigt. Voor een rechte vrijdragende balk met een constante rechthoekige doorsnede is de klassieke schatting van de rek bij de basis:
rek ε = 1.5 × t × y ÷ L²
- t = dikte van de balk in de buigrichting
- y = doorbuiging aan het uiteinde
- L = vrije lengte van de balk
De rek neemt toe met de dikte en doorbuiging en neemt af met het kwadraat van de lengte. Een langere balk is de meest effectieve manier om meer veerweg te krijgen met minder rek. Houd de berekende rek ruim onder de 18 % die EOS opgeeft voor het laagvlak, en nog lager voor onderdelen die vaak buigen; rek bij breuk is het punt waarop een teststaaf breekt, geen ontwerpwaarde. Dezelfde regel wordt uitgelegd voor clips in klikverbindingen in SLS PA 12.
Stijfheid schatten
Voor dezelfde vrijdragende balk is de veerconstante aan het uiteinde ongeveer:
k = E × b × t³ ÷ (4 × L³)
met b de breedte van de balk en E de modulus. Met E = 1.650 MPa geeft een balk van 10 mm breed, 1,5 mm dik en 30 mm lang ongeveer 0,5 N per millimeter doorbuiging. De derdemacht van dikte en lengte domineert: 10 % meer dikte maakt de veer ongeveer een derde stijver, 10 % meer lengte maakt hem ongeveer een kwart slapper. Beschouw het resultaat als een startpunt. De werkelijke stijfheid van een gesinterd onderdeel hangt af van de laagrichting, het wandoppervlak en de exacte dikte na afwerking, dus meet de eerste onderdelen en pas aan.
| Verandering | Effect op rek | Effect op stijfheid |
|---|---|---|
| Langere balk | Neemt af met het kwadraat van de lengte | Neemt af met de derdemacht van de lengte |
| Dikkere balk | Stijgt evenredig | Stijgt met de derdemacht van de dikte |
| Bredere balk | Geen verandering | Stijgt evenredig |
| Meer doorbuiging | Stijgt evenredig | Kracht stijgt evenredig |
Om een buigzaam element stijver te maken zonder meer rek, maak je het breder. Om meer veerweg te krijgen, maak je het langer of vouw je het in een slangvorm.
Ontwerpregels voor SLS buigzame elementen en veren
- Buig binnen het laagvlak. De buigrichting en de lengte van de balk moeten in het laagvlak liggen. In de calculator kun je het laagvlak per onderdeel kiezen (XY, XZ of YZ) of ons laten beslissen.
- Rond de uiteinden af. Afrondingen waar het buigzame element het stijve lichaam raakt, verdelen de spanning; een scherpe hoek is waar scheuren beginnen.
- Geef de voorkeur aan bladveren boven inkepingsscharnieren. Een korte inkeping concentreert alle buiging in een piepkleine zone. Een langer, uniform blad verdeelt het en gaat langer mee.
- Ga niet te dun. De calculator waarschuwt onder 0,8 mm, en dunne kenmerken kunnen breken tijdens het ontpoederen en stralen. Krijg flexibiliteit door lengte, niet door dunheid.
- Voeg aanslagen toe. Een ribbe die de veerweg beperkt, beschermt het buigzame element tegen overrekking.
- Houd openingen vrij. Laat tussen bewegende en vaste delen minstens 0,5 mm vrij zodat het poeder kan worden verwijderd en er niets samensmelt; zie print-in-place scharnieren en samenstellingen.
- Controleer de tolerantie. De dikte varieert binnen onze ontwerprichtlijn van ±0,3 % (minstens ±0,3 mm), en de stijfheid volgt de derdemacht van de dikte, dus een dun buigzaam element varieert meer in stijfheid dan in grootte.
Grenzen van plastic veren
- Kruip en relaxatie. Onder een permanente belasting of doorbuiging geven plastics langzaam mee, en een veer die ingedrukt wordt gehouden verliest na verloop van tijd een deel van zijn kracht. Dit gebeurt sneller in warme omstandigheden; EOS geeft een bereik van -40 tot +80 °C voor PA 2200 onder constante spanning. Flexibele mechanismen die bewegen en terugkeren naar rust werken beter dan veren die voorgespannen blijven.
- Vermoeiing. Het aantal cycli dat een buigzaam element overleeft, hangt af van de rek, het oppervlak en de richting. Voor mechanismen die vaak bewegen, houd je de rek laag en test je.
- Precisie van kracht. Een geprinte veer is geen gekalibreerde veer. Waar een kracht jarenlang exact of constant moet zijn, gebruik je een metalen veer en ontwerp je het geprinte onderdeel om deze vast te houden.
- Filmscharnieren. Een dun scharnier dat over een grote hoek vouwt, is een speciaal geval met zijn eigen regels; zie filmscharnieren in SLS nylon.
Test voordat je een commit doet
Stijfheid en levensduur zijn makkelijker te testen dan exact te berekenen. Print een proefstuk met drie tot vijf buigzame delen van verschillende diktes of lengtes, meet de kracht bij een bekende doorbuiging en buig ze net zo vaak als het echte onderdeel zal buigen. Kleine proefstukken kosten weinig, en de calculator toont de prijs zodra je het bestand uploadt. Voor de algemene ontwerpregels, zie de SLS ontwerprichtlijnen.
Afwerking en kleur
Elk onderdeel wordt met glasparels gestraald en gepolijst in een DyeMansion Powershot DUAL. Volgens DyeMansion verdicht het proces het oppervlak zonder materiaal te verwijderen, zodat de ontworpen dikte behouden blijft. Verven in een van de 61 kleuren is optioneel; zwart en oranje zijn op voorraad, de andere 59 kleuren voegen ongeveer een maand (20 werkdagen) toe aan de levertijd.
Hulp nodig bij het ontwerpen van een compliant mechanisme voor een product? De ingenieurs van prototype.builders kunnen het ontwerp en testen op zich nemen.
Veelgestelde vragen
Kun je een werkende veer 3D-printen?
Ja. Platte veren, slangveren, bladveren en buigzame delen werken goed in SLS PA 12 wanneer de rek in de buigzone ruim onder de rek bij breuk blijft. Ze zijn geschikt voor lichte krachten en een gemiddeld aantal cycli; voor hoge krachten of nauwkeurige, langdurige veerconstanten is een metalen veer beter.
Wat is een compliant mechanisme?
Een mechanisme dat zijn beweging haalt uit de elastische buiging van flexibele secties in plaats van uit scharnieren, pennen of lagers. Het wordt uit één stuk gemaakt, heeft geen speling of wrijving in de scharnieren en vereist geen montage.
Welke laagrichting is het beste voor buigzame delen?
Het buigende deel moet binnen het laagvlak buigen. Voor PA 2200 geeft EOS een rek bij breuk van 18 % in het laagvlak en 4 % dwars op de lagen. In de calculator kun je het laagvlak per onderdeel kiezen.
Verliezen 3D-geprinte plastic veren na verloop van tijd hun kracht?
Onder een permanente belasting of doorbuiging kruipen en ontspannen kunststoffen, vooral als ze warm zijn. Een PA 12 veer die lange tijd ingedrukt wordt gehouden, kan een deel van zijn kracht verliezen. Ontwerp voor intermitterende belastingen, of gebruik een metalen veer waar de kracht constant moet blijven.
Hoe dun kan een buigzaam deel zijn in SLS?
De calculator waarschuwt voor wanden dunner dan 0.8 mm, en zeer dunne kenmerken zijn kwetsbaar tijdens het ontdoen van poeder en het stralen. Maak buigzame delen liever langer dan dunner, en print een proefstuk met verschillende diktes als de stijfheid belangrijk is.
Ontvang een directe prijs
Upload STEP of STL bestanden naar de calculator en zie de prijs van uw onderdelen in seconden: wit Nylon PA 12, inclusief stralen en polijsten, optioneel verven in 61 kleuren, drie levertijden. Van daaruit stuurt u het besteloverzicht ter bevestiging.
Een ander materiaal, een NDA of een grote serie? Schrijf ons. Voor ontwerphulp en prototype-ontwikkeling, zie prototype.builders.
Ontvang een directe prijs