
Wydrukowane w 3D sprężyny, elementy podatne i mechanizmy podatne z SLS PA 12
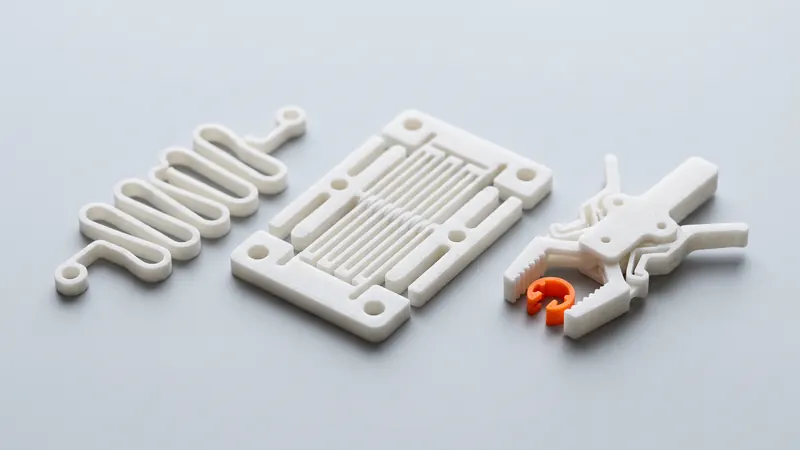
Mechanizm podatny porusza się poprzez zginanie zamiast przesuwania lub obracania na sworzniu: płaska sprężyna, zawias podatny, jednoczęściowy chwytak lub klips, który wraca do swojego kształtu. Druk 3D SLS z PA 12 doskonale nadaje się do tych części, ponieważ nylon jest wytrzymały, a kształty nie wymagają struktur podporowych. Ten przewodnik wyjaśnia, jak oszacować odkształcenie i sztywność, jakie zasady projektowania zapewniają trwałość elementów podatnych, gdzie plastikowe sprężyny osiągają swoje granice i jak szybko przetestować projekt.
Czym są mechanizmy podatne
Zamiast dwóch części obracających się wokół sworznia, mechanizm podatny wykorzystuje cienką, elastyczną sekcję, która się zgina. Typowe przykłady:
- Sprężyny płaskie i serpentynowe, które popychają część z powrotem na swoje miejsce.
- Sprężyny wspornikowe, takie jak zapadki, zatrzaski i przyciski sprężynowe.
- Zawiasy podatne, które pozwalają jednej części obrócić się o kilka stopni względem drugiej.
- Równoległe prowadnice podatne, które poruszają częścią w linii prostej bez przesuwania.
- Jednoczęściowe chwytaki i zaciski, które zamykają się po naciśnięciu.
- Mechanizmy bistabilne, które przeskakują między dwiema stabilnymi pozycjami.
Zalety są w każdym przypadku takie same: jedna część zamiast zespołu, brak luzów, brak tarcia i zużycia w przegubach, brak smarowania i brak elementów, które można zgubić. Ceną jest ograniczony zakres ruchu i konieczność uważnego przyjrzenia się odkształceniom w strefie zginania.
Dlaczego SLS PA 12 pasuje do elementów podatnych
Dla PA 2200, czyli PA 12, z którego drukujemy, EOS podaje moduł sprężystości przy rozciąganiu 1650 MPa, wytrzymałość na rozciąganie 48 MPa i wydłużenie przy zerwaniu 18 % w płaszczyźnie warstwy. Ta kombinacja umiarkowanej sztywności i dobrego wydłużenia jest tym, czego potrzebuje element podatny: zgina się zauważalnie bez pękania. Ponieważ SLS nie wymaga struktur podporowych, cienkie elementy podatne, zagnieżdżone sprężyny i zamknięte ramy są drukowane zgodnie z projektem. W poprzek warstw EOS podaje tylko 4 % wydłużenia i 42 MPa, więc kierunek zginania ma takie samo znaczenie jak kształt. Zobacz, jak silny jest nylon SLS.
Szacowanie odkształcenia w zginanej belce
Większość elementów podatnych i sprężyn zachowuje się jak belka, która się zgina. Dla prostego wspornika o stałym przekroju prostokątnym, klasyczne oszacowanie odkształcenia u podstawy wynosi:
odkształcenie ε = 1.5 × t × y ÷ L²
- t = grubość belki w kierunku zginania
- y = ugięcie na końcu
- L = swobodna długość belki
Odkształcenie rośnie wraz z grubością i ugięciem, a maleje z kwadratem długości. Dłuższa belka to najskuteczniejszy sposób na uzyskanie większego skoku przy mniejszym odkształceniu. Obliczone odkształcenie należy utrzymywać znacznie poniżej 18 %, które EOS podaje dla płaszczyzny warstwy, a jeszcze niżej dla części, które zginają się wielokrotnie; wydłużenie przy zerwaniu to punkt, w którym pęka próbka testowa, a nie wartość projektowa. Ta sama zasada jest wyjaśniona dla klipsów w połączeniach zatrzaskowych z SLS PA 12.
Szacowanie sztywności
Dla tego samego wspornika współczynnik sprężystości na końcu wynosi w przybliżeniu:
k = E × b × t³ ÷ (4 × L³)
gdzie b to szerokość belki, a E to moduł. Przy E = 1650 MPa, belka o szerokości 10 mm, grubości 1,5 mm i długości 30 mm daje około 0,5 N na milimetr ugięcia. Sześcian grubości i długości dominuje: o 10 % większa grubość sprawia, że sprężyna jest o około jedną trzecią sztywniejsza, a o 10 % większa długość sprawia, że jest o około jedną czwartą bardziej miękka. Wynik należy traktować jako punkt wyjścia. Rzeczywista sztywność spiekanej części zależy od kierunku warstwy, powierzchni ścianki i dokładnej grubości po wykończeniu, dlatego należy zmierzyć pierwsze części i wprowadzić poprawki.
| Zmiana | Wpływ na odkształcenie | Wpływ na sztywność |
|---|---|---|
| Dłuższa belka | Maleje z kwadratem długości | Maleje z sześcianem długości |
| Grubsza belka | Rośnie proporcjonalnie | Rośnie z sześcianem grubości |
| Szersza belka | Brak zmiany | Rośnie proporcjonalnie |
| Większe ugięcie | Rośnie proporcjonalnie | Siła rośnie proporcjonalnie |
Aby element podatny był sztywniejszy bez większego odkształcenia, należy go poszerzyć. Aby uzyskać większy skok, należy go wydłużyć lub złożyć w serpentynę.
Zasady projektowania elementów podatnych i sprężyn SLS
- Zginaj w płaszczyźnie warstwy. Kierunek zginania i długość belki powinny leżeć w płaszczyźnie warstwy. W kalkulatorze mogą Państwo wybrać płaszczyznę warstwy dla każdej części (XY, XZ lub YZ) lub pozwolić nam zdecydować.
- Zaokrąglij końce. Zaokrąglenia w miejscu, gdzie element podatny łączy się ze sztywnym korpusem, rozkładają naprężenia; ostre narożniki to miejsca, w których zaczynają się pęknięcia.
- Preferuj elementy podatne piórowe zamiast zawiasów karbowych. Krótki karb koncentruje całe zginanie w maleńkiej strefie. Dłuższe, jednolite pióro rozkłada je i jest trwalsze.
- Nie rób zbyt cienkich elementów. Kalkulator ostrzega poniżej 0,8 mm, a cienkie elementy mogą pęknąć podczas usuwania proszku i kulkowania. Zyskaj elastyczność dzięki długości, a nie cienkości.
- Dodaj ograniczniki. Żebro ograniczające skok chroni element podatny przed nadmiernym rozciągnięciem.
- Utrzymuj otwarte szczeliny. Między ruchomymi i stałymi sekcjami należy zostawić co najmniej 0,5 mm, aby można było usunąć proszek i nic się nie stopiło; zobacz zawiasy i zespoły drukowane w całości.
- Sprawdź tolerancję. Grubość waha się w ramach naszych wytycznych projektowych wynoszących ±0,3 % (co najmniej ±0,3 mm), a sztywność zależy od sześcianu grubości, więc cienki element podatny różni się bardziej sztywnością niż rozmiarem.
Ograniczenia plastikowych sprężyn
- Pełzanie i relaksacja. Pod stałym obciążeniem lub ugięciem tworzywa sztuczne powoli ustępują, a ściśnięta sprężyna z czasem traci część swojej siły. Dzieje się to szybciej w ciepłych warunkach; EOS podaje zakres od -40 do +80 °C dla PA 2200 pod stałym naprężeniem. Mechanizmy podatne, które poruszają się i wracają do spoczynku, działają lepiej niż sprężyny, które pozostają wstępnie naprężone.
- Zmęczenie. Liczba cykli, które przetrwa element podatny, zależy od jego odkształcenia, powierzchni i kierunku. W przypadku mechanizmów, które poruszają się wielokrotnie, należy utrzymywać niskie odkształcenie i przeprowadzać testy.
- Precyzja siły. Wydrukowana sprężyna nie jest sprężyną kalibrowaną. Tam, gdzie siła musi być dokładna lub stała przez lata, należy użyć metalowej sprężyny i zaprojektować wydrukowaną część tak, aby ją trzymała.
- Zawiasy zintegrowane. Cienki zawias, który składa się pod dużym kątem, to szczególny przypadek z własnymi zasadami; zobacz zawiasy zintegrowane z nylonu SLS.
Proszę przetestować przed commit
Sztywność i żywotność łatwiej jest przetestować niż dokładnie obliczyć. Proszę wydrukować próbkę z trzema do pięciu elementami podatnymi o różnej grubości lub długości, zmierzyć siłę przy znanym ugięciu i zginać je tak często, jak będzie się zginać rzeczywista część. Małe próbki kosztują niewiele, a kalkulator pokazuje cenę natychmiast po przesłaniu pliku. Ogólne zasady projektowania można znaleźć w wytycznych projektowania SLS.
Wykończenie i kolor
Każda część jest kulkowana kulkami szklanymi i polerowana w urządzeniu DyeMansion Powershot DUAL. Według firmy DyeMansion proces ten zagęszcza powierzchnię bez usuwania materiału, więc zaprojektowana grubość pozostaje bez zmian. Barwienie na jeden z 61 kolorów jest opcjonalne; czarny i pomarańczowy są dostępne od ręki, pozostałe 59 kolorów wydłuża czas dostawy o około miesiąc (20 dni roboczych).
Potrzebują Państwo pomocy w zaprojektowaniu mechanizmu podatnego dla produktu? Inżynierowie z prototype.builders mogą zająć się projektowaniem i testowaniem.
Najczęściej zadawane pytania
Czy można wydrukować w 3D działającą sprężynę?
Tak. Sprężyny płaskie, sprężyny serpentynowe, sprężyny wspornikowe i elementy podatne sprawdzają się dobrze w SLS PA 12, gdy naprężenie w strefie zginania pozostaje znacznie poniżej wydłużenia przy zerwaniu. Nadają się do małych sił i umiarkowanej liczby cykli; w przypadku dużych sił lub precyzyjnych, długotrwałych współczynników sprężystości lepsza jest sprężyna metalowa.
Czym jest mechanizm podatny?
Mechanizm, który uzyskuje swój ruch dzięki elastycznemu zginaniu elastycznych sekcji, a nie dzięki przegubom, sworzniom czy łożyskom. Jest wykonany w jednym kawałku, nie ma luzów ani tarcia w przegubach i nie wymaga montażu.
Jaki kierunek warstw jest najlepszy dla elementów podatnych?
Sekcja zginana powinna wyginać się w płaszczyźnie warstwy. Dla PA 2200 firma EOS podaje wydłużenie przy zerwaniu na poziomie 18 % w płaszczyźnie warstwy i 4 % w poprzek warstw. W kalkulatorze mogą Państwo wybrać płaszczyznę warstwy dla każdej części.
Czy plastikowe sprężyny drukowane w 3D tracą siłę z upływem czasu?
Pod stałym obciążeniem lub ugięciem tworzywa sztuczne pełzają i relaksują się, tym bardziej, im jest cieplej. Sprężyna z PA 12, która jest długo utrzymywana w stanie ściśniętym, może stracić część swojej siły. Proszę projektować z myślą o obciążeniach przerywanych lub użyć metalowej sprężyny tam, gdzie siła musi pozostać stała.
Jak cienki może być element podatny w SLS?
Kalkulator ostrzega o ściankach cieńszych niż 0.8 mm, a bardzo cienkie elementy są delikatne podczas usuwania proszku i kulkowania. Proszę projektować elementy podatne raczej dłuższe niż cieńsze i wydrukować próbkę testową o kilku grubościach, jeśli sztywność ma znaczenie.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę