
3D-printade fjädrar, böjleder och eftergivliga mekanismer i SLS PA 12
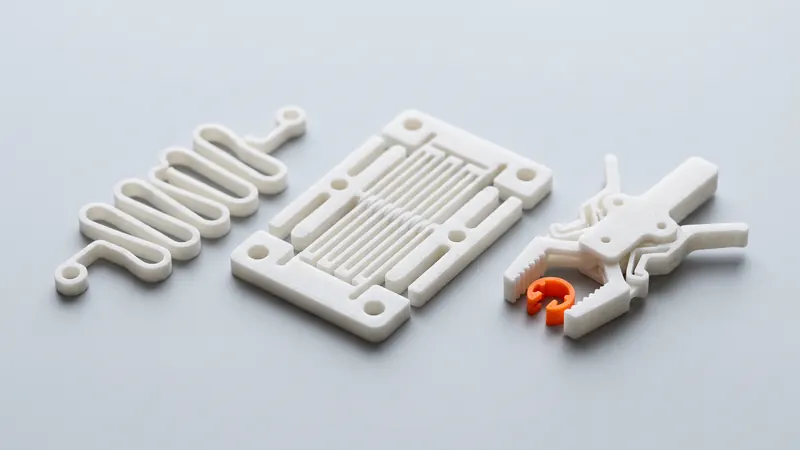
En eftergivlig mekanism rör sig genom att böjas istället för att glida eller rotera på en sprint: en platt fjäder, en böjled, ett gripdon i ett stycke eller en klämma som återgår till sin form. SLS 3D-utskrift i PA 12 är väl lämpat för dessa delar, eftersom nylon är segt och formerna inte behöver några stödstrukturer. Den här guiden förklarar hur man uppskattar töjning och styvhet, vilka designregler som får böjleder att hålla, var plastfjädrar når sina gränser och hur man snabbt testar en design.
Vad eftergivliga mekanismer är
Istället för två delar som roterar runt en sprint använder en eftergivlig mekanism en tunn, flexibel sektion som böjs. Typiska exempel:
- Platta fjädrar och serpentinfjädrar som trycker tillbaka en del i position.
- Bladfjädrar såsom spärrar, hakar och fjäderbelastade knappar.
- Böjleder som låter en del rotera några grader i förhållande till en annan.
- Parallella böjningsstyrningar som flyttar en del i en rak linje utan att glida.
- Gripdon och klämmor i ett stycke som stängs när de trycks ihop.
- Bistabila mekanismer som snäpper mellan två stabila positioner.
Fördelarna är desamma i varje fall: en del istället för en montering, inget glapp, ingen friktion eller slitage i leder, ingen smörjning och inget att tappa bort. Priset är ett begränsat rörelseomfång och en noggrann titt på töjningen i böjningszonen.
Varför SLS PA 12 passar böjleder
För PA 2200, det PA 12 vi skriver ut, anger EOS en dragmodul på 1 650 MPa, en draghållfasthet på 48 MPa och en brottöjning på 18 % inom lagerplanet. Den kombinationen av måttlig styvhet och god töjning är vad en böjled behöver: den böjs märkbart utan att gå sönder. Eftersom SLS inte behöver några stödstrukturer skrivs tunna böjleder, inbäddade fjädrar och slutna ramar ut precis som de designats. Tvärs över lagren anger EOS endast 4 % töjning och 42 MPa, så böjningsriktningen spelar lika stor roll som formen. Se hur starkt SLS-nylon är.
Uppskatta töjning i en böjande balk
De flesta böjleder och fjädrar beter sig som en balk som böjs. För en rak fribärande balk med konstant rektangulärt tvärsnitt är den klassiska uppskattningen av töjningen vid roten:
töjning ε = 1.5 × t × y ÷ L²
- t = balkens tjocklek i böjningsriktningen
- y = utböjning vid spetsen
- L = balkens fria längd
Töjningen ökar med tjocklek och utböjning och minskar med kvadraten på längden. En längre balk är det mest effektiva sättet att få mer slaglängd med mindre töjning. Håll den beräknade töjningen väl under de 18 % som EOS anger för lagerplanet, och ännu lägre för delar som böjs många gånger; brottöjning är den punkt där en teststav går sönder, inte ett designvärde. Samma regel förklaras för klämmor i snäppfästen i SLS PA 12.
Uppskatta styvhet
För samma fribärande balk är fjäderkonstanten vid spetsen ungefär:
k = E × b × t³ ÷ (4 × L³)
där b är balkens bredd och E är modulen. Med E = 1 650 MPa ger en balk som är 10 mm bred, 1,5 mm tjock och 30 mm lång cirka 0,5 N per millimeter utböjning. Kuben av tjocklek och längd dominerar: 10 % mer tjocklek gör fjädern ungefär en tredjedel styvare, 10 % mer längd gör den ungefär en fjärdedel mjukare. Behandla resultatet som en utgångspunkt. Den verkliga styvheten hos en sintrad del beror på lagerriktningen, väggytan och den exakta tjockleken efter ytbehandling, så mät de första delarna och justera.
| Förändring | Effekt på töjning | Effekt på styvhet |
|---|---|---|
| Längre balk | Minskar med kvadraten på längden | Minskar med kuben på längden |
| Tjockare balk | Ökar proportionellt | Ökar med kuben på tjockleken |
| Bredare balk | Ingen förändring | Ökar proportionellt |
| Mer utböjning | Ökar proportionellt | Kraften ökar proportionellt |
För att göra en böjled styvare utan mer töjning, gör den bredare. För att få mer slaglängd, gör den längre eller vik den till en serpentin.
Designregler för SLS-böjleder och fjädrar
- Böj inom lagerplanet. Böjningsriktningen och balkens längd bör ligga i lagerplanet. I kalkylatorn kan du välja lagerplan per del (XY, XZ eller YZ) eller låta oss bestämma.
- Avrunda ändarna. Avrundningar där böjleden möter den styva kroppen sprider spänningen; ett skarpt hörn är där sprickor börjar.
- Föredra bladböjleder framför skårgångjärn. En kort skåra koncentrerar all böjning till en liten zon. Ett längre, enhetligt blad fördelar den och håller längre.
- Gör det inte för tunt. Kalkylatorn varnar under 0,8 mm, och tunna detaljer kan gå sönder under pulveravlägsnande och blästring. Få flexibilitet med längd, inte med tunnhet.
- Lägg till stopp. En ribba som begränsar slaglängden skyddar böjleden från att översträckas.
- Håll spalter öppna. Lämna minst 0,5 mm mellan rörliga och fasta sektioner så att pulvret kan avlägsnas och inget smälter samman; se print-in-place-gångjärn och monteringar.
- Kontrollera toleransen. Tjockleken varierar inom våra designriktlinjer på ±0,3 % (minst ±0,3 mm), och styvheten följer kuben på tjockleken, så en tunn böjled varierar mer i styvhet än i storlek.
Gränser för plastfjädrar
- Krypning och relaxation. Under en permanent belastning eller utböjning ger plaster långsamt vika, och en fjäder som hålls komprimerad förlorar en del av sin kraft över tid. Detta sker snabbare i varma förhållanden; EOS anger ett intervall på -40 till +80 °C för PA 2200 under konstant spänning. Eftergivliga mekanismer som rör sig och återgår till vila fungerar bättre än fjädrar som förblir förspända.
- Utmattning. Antalet cykler en böjled överlever beror på dess töjning, dess yta och dess riktning. För mekanismer som rör sig många gånger, håll töjningen låg och testa.
- Kraftprecision. En utskriven fjäder är inte en kalibrerad fjäder. Där en kraft måste vara exakt eller konstant i åratal, använd en metallfjäder och designa den utskrivna delen för att hålla den.
- Filmgångjärn. Ett tunt gångjärn som viks i en stor vinkel är ett specialfall med sina egna regler; se filmgångjärn i SLS-nylon.
Testa innan du gör en commit
Styvhet och livslängd är lättare att testa än att beräkna exakt. Skriv ut en provbit med tre till fem böjliga element av olika tjocklekar eller längder, mät kraften vid en känd nedböjning och böj dem lika ofta som den verkliga delen kommer att böjas. Små provbitar kostar lite, och kalkylatorn visar priset så fort du laddar upp filen. För allmänna designregler, se designriktlinjerna för SLS.
Ytfinish och färg
Varje del glasblästras och poleras i en DyeMansion Powershot DUAL. Enligt DyeMansion komprimerar processen ytan utan att ta bort material, så den designade tjockleken förblir som den är. Färgning i en av 61 färger är valfritt; svart och orange finns i lager, de övriga 59 färgerna lägger till ungefär en månad (20 arbetsdagar) på leveranstiden.
Behöver du hjälp med att designa en eftergivlig mekanism för en produkt? Ingenjörerna på prototype.builders kan ta hand om design och testning.
Vanliga frågor
Kan man 3D-printa en fungerande fjäder?
Ja. Bladfjädrar, serpentinfjädrar, konsolfjädrar och böjliga element fungerar bra i SLS PA 12 när töjningen i böjzonen håller sig väl under brottöjningen. De passar för lätta krafter och måttliga cykelantal; för höga krafter eller exakta, långvariga fjäderkonstanter är en metallfjäder bättre.
Vad är en eftergivlig mekanism?
En mekanism som får sin rörelse från den elastiska böjningen av flexibla sektioner istället för från leder, sprintar eller lager. Den tillverkas i ett stycke, har inget glapp eller friktion i lederna och kräver ingen montering.
Vilken lagerriktning är bäst för böjliga element?
Böjsektionen bör böjas inom lagerplanet. För PA 2200 anger EOS en brottöjning på 18 % i lagerplanet och 4 % tvärs över lagren. I kalkylatorn kan du välja lagerplan per del.
Tappar 3D-printade plastfjädrar kraft över tid?
Under en permanent belastning eller nedböjning kryper och relaxerar plaster, särskilt när de är varma. En PA 12-fjäder som hålls komprimerad under lång tid kan förlora en del av sin kraft. Designa för intermittenta belastningar, eller använd en metallfjäder där kraften måste förbli konstant.
Hur tunt kan ett böjligt element vara i SLS?
Kalkylatorn varnar för väggar tunnare än 0.8 mm, och mycket tunna detaljer är ömtåliga under avpulvring och blästring. Gör böjliga element längre snarare än tunnare, och skriv ut en provbit med flera tjocklekar om styvheten är viktig.
Få ett direktpris
Ladda upp STEP- eller STL-filer till kalkylatorn och se priset på dina delar på några sekunder: vit Nylon PA 12, blästring och polering ingår, valfri färgning i 61 färger, tre leveranshastigheter. Därifrån skickar du orderförhandsgranskningen för bekräftelse.
Ett annat material, ett sekretessavtal (NDA) eller en stor serie? Skriv till oss. För designhjälp och prototyputveckling, se prototype.builders.
Få ett direktpris