
Ressorts, flexions et mécanismes flexibles imprimés en 3D en SLS PA 12
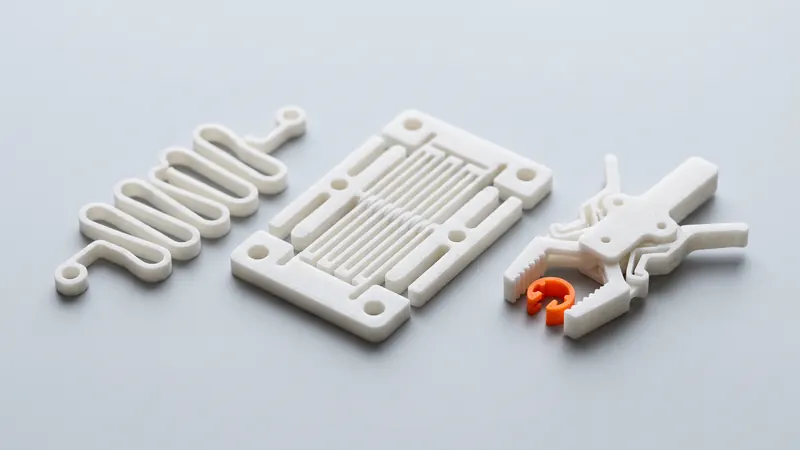
Un mécanisme flexible se déplace par flexion au lieu de glisser ou de tourner sur un axe : un ressort plat, une charnière flexible, une pince monobloc ou un clip qui reprend sa forme. L'impression 3D SLS en PA 12 est bien adaptée à ces pièces, car le nylon est résistant et les formes ne nécessitent aucune structure de support. Ce guide explique comment estimer la déformation et la rigidité, quelles règles de conception font durer les flexions, où les ressorts en plastique atteignent leurs limites et comment tester rapidement une conception.
Ce que sont les mécanismes flexibles
Au lieu de deux pièces tournant autour d'un axe, un mécanisme flexible utilise une section fine et flexible qui se plie. Exemples typiques :
- Ressorts plats et en serpentin qui repoussent une pièce en position.
- Ressorts en porte-à-faux tels que les crans, les loquets et les boutons à ressort.
- Charnières flexibles qui permettent à une pièce de tourner de quelques degrés par rapport à une autre.
- Guides de flexion parallèles qui déplacent une pièce en ligne droite sans glisser.
- Pinces et attaches monoblocs qui se ferment lorsqu'on appuie dessus.
- Mécanismes bistables qui basculent entre deux positions stables.
Les avantages sont les mêmes dans chaque cas : une seule pièce au lieu d'un assemblage, pas de jeu, pas de frottement ni d'usure dans les articulations, pas de lubrification et rien à perdre. Le prix à payer est une amplitude de mouvement limitée et un examen attentif de la déformation dans la zone de flexion.
Pourquoi le SLS PA 12 convient aux flexions
Pour le PA 2200, le PA 12 que nous imprimons, EOS donne un module de traction de 1 650 MPa, une résistance à la traction de 48 MPa et un allongement à la rupture de 18 % dans le plan de couche. Cette combinaison de rigidité modérée et de bon allongement est ce dont une flexion a besoin : elle se plie de manière notable sans se casser. Parce que le SLS ne nécessite aucune structure de support, les flexions fines, les ressorts imbriqués et les cadres fermés sont imprimés tels qu'ils ont été conçus. À travers les couches, EOS ne donne que 4 % d'allongement et 42 MPa, la direction de flexion compte donc autant que la forme. Voir quelle est la résistance du nylon SLS.
Estimation de la déformation dans une poutre en flexion
La plupart des flexions et des ressorts se comportent comme une poutre qui se plie. Pour un porte-à-faux droit de section rectangulaire constante, l'estimation classique de la déformation à la base est :
déformation ε = 1,5 × t × y ÷ L²
- t = épaisseur de la poutre dans la direction de flexion
- y = déflexion à l'extrémité
- L = longueur libre de la poutre
La déformation augmente avec l'épaisseur et la déflexion et diminue avec le carré de la longueur. Une poutre plus longue est le moyen le plus efficace d'obtenir plus de course avec moins de déformation. Maintenez la déformation calculée bien en dessous des 18 % qu'EOS donne pour le plan de couche, et encore plus bas pour les pièces qui se plient de nombreuses fois ; l'allongement à la rupture est le point où une barre d'essai se casse, pas une valeur de conception. La même règle est expliquée pour les clips dans les joints à encliquetage en SLS PA 12.
Estimation de la rigidité
Pour le même porte-à-faux, la constante de rappel à l'extrémité est d'environ :
k = E × b × t³ ÷ (4 × L³)
avec b la largeur de la poutre et E le module. Avec E = 1 650 MPa, une poutre de 10 mm de large, 1,5 mm d'épaisseur et 30 mm de long donne environ 0,5 N par millimètre de déflexion. Le cube de l'épaisseur et de la longueur domine : 10 % d'épaisseur en plus rend le ressort environ un tiers plus rigide, 10 % de longueur en plus le rend environ un quart plus souple. Considérez le résultat comme un point de départ. La rigidité réelle d'une pièce frittée dépend de la direction de la couche, de la surface de la paroi et de l'épaisseur exacte après finition, alors mesurez les premières pièces et ajustez.
| Changement | Effet sur la déformation | Effet sur la rigidité |
|---|---|---|
| Poutre plus longue | Diminue avec le carré de la longueur | Diminue avec le cube de la longueur |
| Poutre plus épaisse | Augmente proportionnellement | Augmente avec le cube de l'épaisseur |
| Poutre plus large | Aucun changement | Augmente proportionnellement |
| Plus de déflexion | Augmente proportionnellement | La force augmente proportionnellement |
Pour rendre une flexion plus rigide sans plus de déformation, rendez-la plus large. Pour obtenir plus de course, rendez-la plus longue ou pliez-la en serpentin.
Règles de conception pour les flexions et ressorts SLS
- Pliez dans le plan de couche. La direction de flexion et la longueur de la poutre doivent se trouver dans le plan de couche. Dans le calculateur, vous pouvez choisir le plan de couche par pièce (XY, XZ ou YZ) ou nous laisser décider.
- Arrondissez les extrémités. Les congés là où la flexion rencontre le corps rigide répartissent la contrainte ; un coin pointu est l'endroit où les fissures commencent.
- Préférez les flexions à lames aux charnières à encoche. Une encoche courte concentre toute la flexion dans une zone minuscule. Une lame plus longue et uniforme la distribue et dure plus longtemps.
- N'allez pas trop fin. Le calculateur avertit en dessous de 0,8 mm, et les éléments fins peuvent se casser pendant le dépoudrage et le microbillage. Gagnez en flexibilité avec la longueur, pas avec la finesse.
- Ajoutez des butées. Une nervure qui limite la course protège la flexion d'un étirement excessif.
- Gardez les espaces ouverts. Entre les sections mobiles et fixes, laissez au moins 0,5 mm pour que la poudre puisse être retirée et que rien ne fusionne ; voir les charnières et assemblages imprimés sur place.
- Vérifiez la tolérance. L'épaisseur varie selon notre directive de conception de ±0,3 % (au moins ±0,3 mm), et la rigidité suit le cube de l'épaisseur, donc une flexion fine varie plus en rigidité qu'en taille.
Limites des ressorts en plastique
- Fluage et relaxation. Sous une charge ou une déflexion permanente, les plastiques cèdent lentement, et un ressort maintenu comprimé perd une partie de sa force avec le temps. Cela se produit plus rapidement dans des conditions chaudes ; EOS donne une plage de -40 à +80 °C pour le PA 2200 sous contrainte constante. Les mécanismes flexibles qui se déplacent et reviennent au repos fonctionnent mieux que les ressorts qui restent préchargés.
- Fatigue. Le nombre de cycles qu'une flexion survit dépend de sa déformation, de sa surface et de sa direction. Pour les mécanismes qui se déplacent de nombreuses fois, maintenez la déformation faible et testez.
- Précision de la force. Un ressort imprimé n'est pas un ressort étalonné. Là où une force doit être exacte ou constante pendant des années, utilisez un ressort en métal et concevez la pièce imprimée pour le maintenir.
- Charnières actives. Une charnière fine qui se plie selon un grand angle est un cas particulier avec ses propres règles ; voir les charnières actives en nylon SLS.
Testez avant de commit
La rigidité et la durée de vie sont plus faciles à tester qu'à calculer exactement. Imprimez un échantillon avec trois à cinq flexions de différentes épaisseurs ou longueurs, mesurez la force à une déflexion connue et pliez-les aussi souvent que la pièce réelle se pliera. Les petits échantillons coûtent peu, et le calculateur affiche le prix dès que vous téléversez le fichier. Pour les règles générales de conception, consultez les directives de conception SLS.
Finition et couleur
Chaque pièce est microbillée aux billes de verre et polie dans un DyeMansion Powershot DUAL. Selon DyeMansion, le processus compacte la surface sans enlever de matière, de sorte que l'épaisseur conçue reste telle quelle. La teinture dans l'une des 61 couleurs est facultative ; le noir et l'orange sont en stock, les 59 autres couleurs ajoutent environ un mois (20 jours ouvrables) au délai de livraison.
Besoin d'aide pour concevoir un mécanisme flexible pour un produit ? Les ingénieurs de prototype.builders peuvent se charger de la conception et des tests.
Questions fréquentes
Pouvez-vous imprimer en 3D un ressort fonctionnel ?
Oui. Les ressorts plats, les ressorts en serpentin, les ressorts en porte-à-faux et les éléments flexibles fonctionnent bien en SLS PA 12 lorsque la contrainte dans la zone de flexion reste bien en deçà de l'allongement à la rupture. Ils conviennent aux forces légères et aux nombres de cycles modérés ; pour des forces élevées ou des raideurs de ressort précises et durables, un ressort en métal est préférable.
Qu'est-ce qu'un mécanisme flexible ?
Un mécanisme qui tire son mouvement de la flexion élastique de sections flexibles au lieu d'articulations, de goupilles ou de roulements. Il est fabriqué d'une seule pièce, ne présente ni jeu ni frottement dans les articulations et ne nécessite aucun assemblage.
Quelle direction de couche est la meilleure pour les flexions ?
La section de flexion doit fléchir dans le plan de la couche. Pour le PA 2200, EOS donne un allongement à la rupture de 18 % dans le plan de la couche et de 4 % à travers les couches. Dans le calculateur, vous pouvez choisir le plan de couche par pièce.
Les ressorts en plastique imprimés en 3D perdent-ils de la force avec le temps ?
Sous une charge ou une déflexion permanente, les plastiques fluent et se relâchent, d'autant plus lorsqu'ils sont chauds. Un ressort en PA 12 maintenu comprimé pendant une longue période peut perdre une partie de sa force. Concevez pour des charges intermittentes, ou utilisez un ressort en métal là où la force doit rester constante.
Quelle peut être la finesse d'une flexion en SLS ?
Le calculateur avertit des parois inférieures à 0,8 mm, et les éléments très fins sont fragiles lors du dépoudrage et du microbillage. Rendez les flexions plus longues plutôt que plus fines, et imprimez un échantillon de test avec plusieurs épaisseurs si la rigidité est importante.
Obtenez un prix instantané
Téléchargez des fichiers STEP ou STL dans le calculateur et découvrez le prix de vos pièces en quelques secondes : Nylon PA 12 blanc, microbillage et polissage inclus, teinture en 61 couleurs en option, trois vitesses de livraison. De là, vous envoyez l'aperçu de la commande pour confirmation.
Un autre matériau, un accord de confidentialité (NDA) ou une grande série ? Écrivez-nous. Pour obtenir de l'aide en matière de conception et de développement de prototypes, consultez prototype.builders.
Obtenez un prix instantané