
Quelle est la résistance du nylon SLS ? Résistance, rigidité et ténacité du PA 12
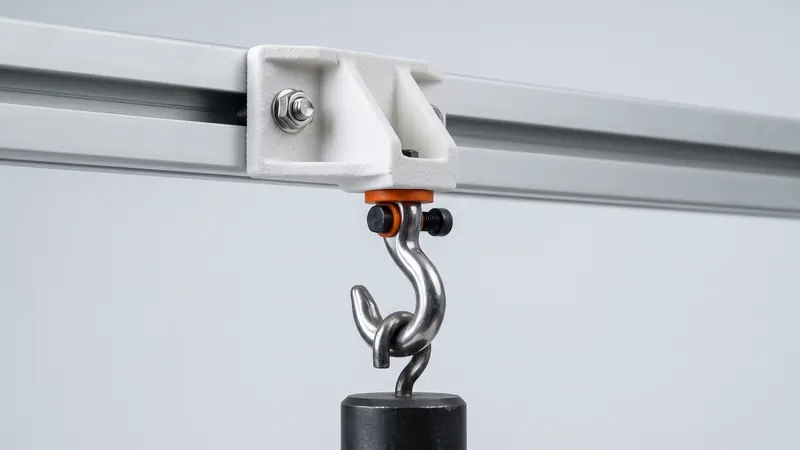
Le nylon fritté au laser est utilisé pour les supports, les boîtiers, les clips, les gabarits et les pièces de machines, la première question concernant une nouvelle pièce est donc généralement : tiendra-t-elle ? Ce guide explique la résistance du SLS PA 12 en termes simples, en utilisant les chiffres qu'EOS publie pour la poudre PA 2200 que nous imprimons, montre comment la direction d'impression, la température et le temps les affectent, et donne des règles pratiques pour concevoir des pièces qui supportent une charge.
Les chiffres qu'EOS publie
Nous imprimons du PA 12 blanc à partir de la poudre PA 2200 d'EOS sur une EOS FORMIGA P 110 Velocis. EOS publie ces valeurs pour le matériau, mesurées sur des éprouvettes de test :
| Propriété (EOS, PA 2200) | Dans les couches (XY) | À travers les couches (Z) |
|---|---|---|
| Résistance à la traction | 48 MPa | 42 MPa |
| Allongement à la rupture | 18 % | 4 % |
| Température de déflexion thermique, 1,80 MPa | 64 °C | |
| Température de déflexion thermique, 0,45 MPa | 157 °C | |
| Point de fusion | 176 °C | |
Ce sont des valeurs de matériau pour des barres de test, pas une garantie pour chaque pièce. La résistance d'une pièce réelle dépend également de sa géométrie, de l'épaisseur de ses parois, de son orientation dans le travail d'impression, des entailles et du cas de charge. Pour les calculs de conception, utilisez la fiche technique du matériau et testez la pièce critique.
Ce que ces chiffres signifient en pratique
- Une résistance à la traction d'environ 45 MPa est comparable à de nombreux plastiques techniques moulés. Les crochets, les supports et les boîtiers avec des sections raisonnables supportent des charges réelles.
- Un allongement à la rupture de 18 % dans les couches signifie que le matériau est tenace : il se plie avant de se casser, c'est pourquoi les encliquetages et les clips fonctionnent en SLS PA 12.
- 4 % à travers les couches est la limite à retenir : les éléments qui se plient de sorte que les couches soient séparées doivent être évités ou orientés différemment.
- La rigidité est bien inférieure à celle des métaux. Les parois fines fléchissent sensiblement ; les nervures et les sections plus grandes rendent les pièces rigides.
Direction : pourquoi l'orientation est importante
Le SLS construit les pièces couche par couche. Chaque couche est fusionnée sur toute sa section transversale, la différence entre les directions est donc beaucoup plus faible que dans l'impression par filament. Elle existe tout de même : la liaison entre les couches est légèrement plus faible, et l'allongement à travers les couches est nettement inférieur. Pour les pièces qui supportent une tension ou une flexion dans une direction, ou qui doivent s'encliqueter, la contrainte critique doit se situer dans les couches. La préparation de l'impression choisit l'orientation pour l'ensemble du travail d'impression ; si une direction est critique pour votre pièce, mentionnez-le lors de votre commande.
Température et temps
Chaleur
Comme tous les thermoplastiques, le PA 12 devient plus mou à mesure qu'il se réchauffe. EOS donne une température de déflexion thermique de 64 °C sous 1,80 MPa et de 157 °C sous 0,45 MPa pour le PA 2200. Un couvercle légèrement chargé près d'un moteur chaud convient ; un support portant une charge lourde à 80 °C ne convient pas. Maintenez les pièces chargées bien en dessous de la température de déflexion thermique qui correspond à la contrainte dans la pièce.
Fluage
Sous une charge constante, le nylon se déforme lentement avec le temps, et plus rapidement lorsqu'il est chaud. Cela a de l'importance pour les ajustements serrés, les joints serrés, les assemblages vissés et les pièces qui supportent une charge en permanence. Concevez avec une marge, utilisez des inserts métalliques ou des rondelles là où les vis serrent le plastique, et testez les pièces qui doivent supporter une charge pendant des mois.
Humidité
Le PA 12 absorbe beaucoup moins d'eau que le PA6 ou le PA66, sa résistance et sa rigidité changent donc peu avec l'humidité. La comparaison se trouve dans PA12 vs PA11 vs PA6.
Le nylon SLS comparé à d'autres plastiques imprimés
| Procédé et matériau | Comportement sous charge |
|---|---|
| SLS PA 12 | Tenace, assez uniforme dans toutes les directions, bon pour les clips, les supports, les boîtiers, les fixations |
| Pièces en filament FDM | Résistant le long des lignes, nettement plus faible à travers les couches ; la qualité dépend de l'imprimante et des paramètres |
| Pièces en résine SLA/DLP | Détails fins et surfaces lisses ; les résines standard sont souvent plus cassantes, les résines spéciales varient |
Les comparaisons en détail : SLS vs FDM et SLS vs SLA.
Comment concevoir des pièces SLS pour la charge
- Utilisez des nervures au lieu de blocs épais. Les nervures ajoutent de la rigidité avec peu de matériau ; les blocs massifs ajoutent du poids, des coûts et du retrait.
- Arrondissez les coins intérieurs. Les coins internes vifs concentrent les contraintes ; les congés sont l'amélioration de résistance la moins chère.
- Gardez des parois régulières. Une épaisseur de paroi uniforme donne une résistance prévisible et des pièces précises.
- Répartissez les charges ponctuelles. Utilisez des bossages, des rondelles ou des inserts métalliques là où les vis, les broches ou les crochets appliquent une force ; voir filetages et inserts posés à chaud.
- Faites attention à la direction des couches pour les éléments de flexion et d'encliquetage ; voir joints d'encliquetage.
- Tenez compte du fluage et de la chaleur dans les pièces chargées en permanence ou chaudes.
- Testez la pièce critique. Une impression de test coûte peu avec un prix instantané ; une pièce défaillante sur le terrain coûte beaucoup plus cher.
Les règles générales pour les parois, les trous et les éléments minimaux se trouvent dans les directives de conception SLS.
La finition et la teinture n'affaiblissent pas la pièce
Chaque pièce est microbillée aux billes de verre et polie dans une DyeMansion Powershot DUAL, inclus dans le prix ; selon DyeMansion, le processus compacte la surface sans enlever de matériau. La teinture avec des colorants liquides TCN colore la couche superficielle, à environ 0,2 mm de profondeur dans le PA 2200 selon DyeMansion, sans revêtement. Aucune de ces étapes n'est censée modifier la résistance de la pièce.
Impact et fatigue
Le PA 12 est résistant : les pièces ont tendance à se déformer avant de se casser et survivent aux chutes et aux chocs qui fissureraient des plastiques plus fragiles. Les charges répétées sont une autre affaire. Les pièces qui fléchissent des millions de fois, comme les ressorts ou les supports vibrants, doivent être conçues avec une faible contrainte, des congés généreux et sans entailles pointues, et testées dans des conditions réalistes avant utilisation.
Quand faire réviser la conception
Les pièces liées à la sécurité, les pièces sous charge permanente, les pièces qui remplacent le métal et les pièces proches de leur limite de température nécessitent plus que des règles empiriques. Les spécialistes de prototype.builders peuvent examiner le cas de charge et l'intention de conception avec vous. Plus d'informations sur le matériau dans le guide du nylon PA 12.
Questions fréquentes
Quelle est la résistance du nylon SLS PA 12 ?
Pour le PA 2200, EOS indique une résistance à la traction de 48 MPa dans le sens des couches et de 42 MPa à travers celles-ci, ainsi qu'un allongement à la rupture de 18 % et 4 %. Cela se situe dans la plage de nombreux plastiques techniques moulés et suffit pour les supports, les boîtiers, les clips et les fixations conçus avec des nervures et des parois régulières.
Le SLS est-il plus solide que le FDM ?
Les pièces SLS sont généralement plus uniformes : chaque couche est fusionnée sur toute sa section transversale, tandis que les pièces FDM dépendent de la liaison entre les lignes extrudées et sont nettement plus faibles à travers les couches. Une pièce FDM bien imprimée peut tout de même suffire pour des charges légères.
Les pièces SLS sont-elles plus faibles dans une direction ?
Oui, dans une certaine mesure. EOS indique 48 MPa dans le sens des couches et 42 MPa à travers celles-ci pour le PA 2200 ; la différence d'allongement à la rupture est plus importante (18 % contre 4 %). Les pièces qui se plient ou s'encliquettent doivent être orientées de manière à ce que la contrainte critique se situe dans le sens des couches.
Quelle température les pièces en SLS PA 12 peuvent-elles supporter ?
EOS indique une température de fléchissement sous charge pour le PA 2200 de 64 °C à 1,80 MPa et de 157 °C à 0,45 MPa, ainsi qu'un point de fusion de 176 °C. La rigidité diminue à mesure que la température augmente, les pièces sous charge doivent donc rester bien en dessous de ces valeurs.
Le nylon SLS peut-il remplacer les pièces en métal ?
Parfois, lorsque les charges sont modérées et que la conception utilise la liberté du SLS : nervures, sections plus grandes, fonctions intégrées. Le PA 12 est beaucoup moins rigide que l'aluminium ou l'acier, une copie directe d'une pièce métallique est donc rarement la bonne conception.
Les pièces SLS fluent-elles sous une charge constante ?
Oui, comme tous les thermoplastiques, le nylon se déforme lentement sous une charge constante, et davantage à haute température. Les ajustements serrés, les assemblages par serrage et les pièces sous charge permanente doivent être conçus et testés en gardant cela à l'esprit.
Obtenez un prix instantané
Téléchargez des fichiers STEP ou STL dans le calculateur et découvrez le prix de vos pièces en quelques secondes : Nylon PA 12 blanc, microbillage et polissage inclus, teinture en 61 couleurs en option, trois vitesses de livraison. De là, vous envoyez l'aperçu de la commande pour confirmation.
Un autre matériau, un accord de confidentialité (NDA) ou une grande série ? Écrivez-nous. Pour obtenir de l'aide en matière de conception et de développement de prototypes, consultez prototype.builders.
Obtenez un prix instantané