
Wie fest ist SLS-Nylon? Festigkeit, Steifigkeit und Zähigkeit von PA 12
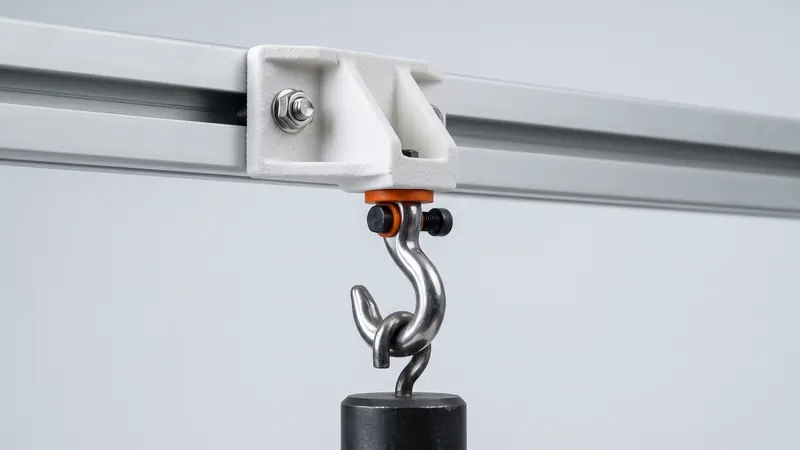
Lasergesintertes Nylon wird für Halterungen, Gehäuse, Clips, Vorrichtungen und Maschinenteile verwendet, daher lautet die erste Frage bei einem neuen Teil meistens: Wird es halten? Dieser Leitfaden erklärt die Festigkeit von SLS PA 12 in einfachen Worten anhand der Zahlen, die EOS für das von uns gedruckte Pulver PA 2200 veröffentlicht, zeigt, wie Druckrichtung, Temperatur und Zeit diese beeinflussen, und gibt praktische Regeln für die Konstruktion von belasteten Teilen.
Die von EOS veröffentlichten Zahlen
Wir drucken weißes PA 12 aus dem Pulver PA 2200 von EOS auf einer EOS FORMIGA P 110 Velocis. EOS veröffentlicht diese Werte für das Material, gemessen an Prüfkörpern:
| Eigenschaft (EOS, PA 2200) | Innerhalb der Schichten (XY) | Quer zu den Schichten (Z) |
|---|---|---|
| Zugfestigkeit | 48 MPa | 42 MPa |
| Bruchdehnung | 18 % | 4 % |
| Wärmeformbeständigkeitstemperatur, 1,80 MPa | 64 °C | |
| Wärmeformbeständigkeitstemperatur, 0,45 MPa | 157 °C | |
| Schmelzpunkt | 176 °C | |
Dies sind Materialwerte für Prüfstäbe, keine Garantie für jedes Teil. Die Festigkeit eines realen Teils hängt auch von seiner Geometrie, Wandstärke, Ausrichtung im Druckauftrag, Kerben und dem Belastungsfall ab. Verwenden Sie für Konstruktionsberechnungen das Materialdatenblatt und testen Sie das kritische Teil.
Was diese Zahlen in der Praxis bedeuten
- Eine Zugfestigkeit von etwa 45 MPa ist vergleichbar mit vielen spritzgegossenen technischen Kunststoffen. Haken, Halterungen und Gehäuse mit vernünftigen Querschnitten tragen reale Lasten.
- Eine Bruchdehnung von 18 % innerhalb der Schichten bedeutet, dass das Material zäh ist: Es biegt sich, bevor es bricht, weshalb Schnappverbindungen und Clips aus SLS PA 12 funktionieren.
- 4 % quer zu den Schichten ist der Grenzwert, den Sie sich merken sollten: Merkmale, die sich so biegen, dass die Schichten auseinandergezogen werden, sollten vermieden oder anders ausgerichtet werden.
- Die Steifigkeit liegt weit unter der von Metallen. Dünne Wände biegen sich spürbar; Rippen und größere Querschnitte machen Teile steif.
Richtung: Warum die Ausrichtung wichtig ist
SLS baut Teile Schicht für Schicht auf. Jede Schicht wird über ihren gesamten Querschnitt verschmolzen, sodass der Unterschied zwischen den Richtungen viel geringer ist als beim Filamentdruck. Er existiert jedoch weiterhin: Die Bindung zwischen den Schichten ist etwas schwächer, und die Bruchdehnung quer zu den Schichten ist deutlich geringer. Bei Teilen, die Zug oder Biegung in einer Richtung aufnehmen oder einrasten müssen, sollte die kritische Dehnung innerhalb der Schichten liegen. Die Druckvorbereitung wählt die Ausrichtung für den gesamten Druckauftrag; wenn eine Richtung für Ihr Teil kritisch ist, erwähnen Sie dies bitte bei Ihrer Bestellung.
Temperatur und Zeit
Wärme
Wie alle Thermoplaste wird PA 12 weicher, wenn es wärmer wird. EOS gibt für PA 2200 eine Wärmeformbeständigkeitstemperatur von 64 °C bei 1,80 MPa und 157 °C bei 0,45 MPa an. Eine leicht belastete Abdeckung in der Nähe eines warmen Motors ist in Ordnung; eine Halterung, die bei 80 °C eine schwere Last trägt, hingegen nicht. Halten Sie belastete Teile deutlich unter der Wärmeformbeständigkeitstemperatur, die der Spannung im Teil entspricht.
Kriechen
Unter konstanter Belastung verformt sich Nylon im Laufe der Zeit langsam, und schneller, wenn es warm ist. Das ist wichtig für Presspassungen, Klemmverbindungen, Schraubverbindungen und Teile, die dauerhaft eine Last tragen. Konstruieren Sie mit Spielraum, verwenden Sie Metalleinsätze oder Unterlegscheiben, wo Schrauben Kunststoff klemmen, und testen Sie Teile, die eine Last über Monate hinweg halten müssen.
Feuchtigkeit
PA 12 nimmt viel weniger Wasser auf als PA6 oder PA66, sodass sich seine Festigkeit und Steifigkeit bei Feuchtigkeit kaum verändern. Der Vergleich findet sich unter PA12 vs PA11 vs PA6.
SLS-Nylon im Vergleich zu anderen gedruckten Kunststoffen
| Verfahren und Material | Verhalten unter Belastung |
|---|---|
| SLS PA 12 | Zäh, ziemlich gleichmäßig in alle Richtungen, gut für Clips, Halterungen, Gehäuse, Vorrichtungen |
| FDM-Filamentteile | Stark entlang der Linien, deutlich schwächer quer zu den Schichten; Qualität hängt von Drucker und Einstellungen ab |
| SLA/DLP-Harzteile | Feine Details und glatte Oberflächen; Standardharze sind oft spröder, Spezialharze variieren |
Die Vergleiche im Detail: SLS vs FDM und SLS vs SLA.
Wie man SLS-Teile für Belastungen konstruiert
- Verwenden Sie Rippen anstelle von dicken Blöcken. Rippen erhöhen die Steifigkeit mit wenig Material; massive Klötze erhöhen Gewicht, Kosten und Schrumpfung.
- Runden Sie innere Ecken ab. Scharfe Innenecken konzentrieren Spannungen; Abrundungen sind die günstigste Festigkeitssteigerung.
- Halten Sie Wände gleichmäßig. Eine einheitliche Wandstärke sorgt für vorhersehbare Festigkeit und präzise Teile.
- Verteilen Sie Punktlasten. Verwenden Sie Dome, Unterlegscheiben oder Metalleinsätze, wo Schrauben, Stifte oder Haken Kraft ausüben; siehe Gewinde und Schmelzeinsätze.
- Beachten Sie die Schichtrichtung bei Biege- und Schnappmerkmalen; siehe Schnappverbindungen.
- Berücksichtigen Sie Kriechen und Wärme bei dauerhaft belasteten oder warmen Teilen.
- Testen Sie das kritische Teil. Ein Testdruck kostet mit einem Sofortpreis wenig; ein ausfallendes Teil im Einsatz kostet viel mehr.
Die allgemeinen Regeln für Wände, Löcher und Mindestmerkmale finden Sie in den SLS-Konstruktionsrichtlinien.
Nachbearbeitung und Färben schwächen das Teil nicht
Jedes Teil wird in einer DyeMansion Powershot DUAL glasperlengestrahlt und poliert, was im Preis inbegriffen ist; laut DyeMansion verdichtet der Prozess die Oberfläche, ohne Material abzutragen. Das Färben mit flüssigen TCN-Farbstoffen färbt die Oberflächenschicht, laut DyeMansion bei PA 2200 etwa 0,2 mm tief, ohne eine Beschichtung. Keiner der beiden Schritte soll die Festigkeit des Teils verändern.
Schlagfestigkeit und Ermüdung
PA 12 ist zäh: Teile neigen dazu, sich zu verformen, bevor sie brechen, und überstehen Stürze und Stöße, die sprödere Kunststoffe reißen lassen würden. Wiederholte Belastung ist eine andere Sache. Teile, die sich millionenfach biegen, wie Federn oder vibrierende Halterungen, sollten mit geringer Dehnung, großzügigen Rundungen und ohne scharfe Kerben konstruiert und vor dem Einsatz unter realistischen Bedingungen getestet werden.
Wann Sie das Design überprüfen lassen sollten
Sicherheitsrelevante Teile, Teile unter Dauerbelastung, Teile, die Metall ersetzen, und Teile nahe ihrer Temperaturgrenze benötigen mehr als nur Faustregeln. Die Spezialisten von prototype.builders können den Lastfall und die Konstruktionsabsicht mit Ihnen überprüfen. Mehr über das Material im PA12-Nylon-Leitfaden.
Häufig gestellte Fragen
Wie stark ist SLS-Nylon PA 12?
Für PA 2200 gibt EOS eine Zugfestigkeit von 48 MPa innerhalb der Schichten und 42 MPa quer dazu sowie eine Bruchdehnung von 18 % und 4 % an. Das liegt im Bereich vieler spritzgegossener technischer Kunststoffe und reicht für Halterungen, Gehäuse, Clips und Vorrichtungen, die mit Rippen und gleichmäßigen Wänden konstruiert sind.
Ist SLS fester als FDM?
SLS-Teile sind im Allgemeinen gleichmäßiger: Jede Schicht wird über ihren gesamten Querschnitt verschmolzen, während FDM-Teile von der Bindung zwischen den extrudierten Linien abhängen und quer zu den Schichten deutlich schwächer sind. Ein gut gedrucktes FDM-Teil kann für leichte Belastungen dennoch ausreichen.
Sind SLS-Teile in einer Richtung schwächer?
Ja, ein wenig. EOS gibt für PA 2200 48 MPa innerhalb der Schichten und 42 MPa quer dazu an; der Unterschied bei der Bruchdehnung ist größer (18 % gegenüber 4 %). Teile, die sich biegen oder einrasten, sollten so ausgerichtet werden, dass die kritische Dehnung innerhalb der Schichten liegt.
Wie heiß dürfen SLS-PA 12-Teile werden?
EOS gibt für PA 2200 eine Wärmeformbeständigkeitstemperatur von 64 °C bei 1,80 MPa und 157 °C bei 0,45 MPa sowie einen Schmelzpunkt von 176 °C an. Die Steifigkeit nimmt mit steigender Temperatur ab, daher sollten belastete Teile deutlich unter diesen Werten bleiben.
Kann SLS-Nylon Metallteile ersetzen?
Manchmal, wenn die Belastungen moderat sind und das Design die Freiheiten von SLS nutzt: Rippen, größere Querschnitte, integrierte Funktionen. PA 12 ist viel weniger steif als Aluminium oder Stahl, daher ist eine direkte Kopie eines Metallteils selten das richtige Design.
Kriechen SLS-Teile unter konstanter Belastung?
Ja, wie alle Thermoplaste verformt sich Nylon unter konstanter Belastung langsam, bei höheren Temperaturen stärker. Presspassungen, Klemmverbindungen und Teile unter Dauerbelastung sollten unter diesem Gesichtspunkt konstruiert und getestet werden.
Erhalten Sie einen Sofortpreis
Laden Sie STEP oder STL Dateien in den Kalkulator hoch und sehen Sie den Preis Ihrer Teile in Sekundenschnelle: weißes Nylon PA 12, inklusive Strahlen und Polieren, optionales Färben in 61 Farben, drei Liefergeschwindigkeiten. Von dort aus senden Sie die Bestellvorschau zur Bestätigung ab.
Ein anderes Material, ein NDA oder eine Großserie? Schreiben Sie uns. Für Designhilfe und Prototypenentwicklung siehe prototype.builders.
Erhalten Sie einen Sofortpreis