
Колко здрав е SLS найлонът? Якост, коравина и жилавост на PA 12
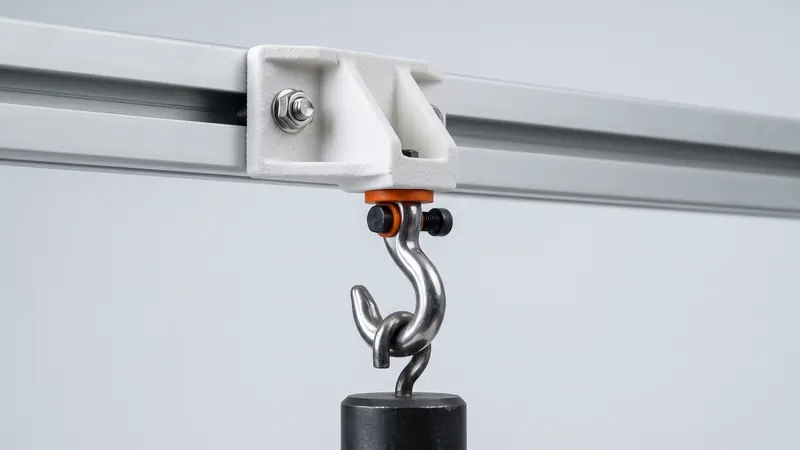
Лазерно синтерованият найлон се използва за скоби, корпуси, щипки, приспособления и машинни части, така че първият въпрос за нов детайл обикновено е: ще издържи ли? Това ръководство обяснява якостта на SLS PA 12 на достъпен език, използвайки данните, които EOS публикува за праха PA 2200, с който принтираме, показва как посоката на принтиране, температурата и времето им влияят, и дава практически правила за проектиране на детайли, които носят натоварване.
Числата, които EOS публикува
Ние принтираме бял PA 12 от праха PA 2200 на EOS на EOS FORMIGA P 110 Velocis. EOS публикува следните стойности за материала, измерени на тестови образци:
| Свойство (EOS, PA 2200) | В рамките на слоевете (XY) | Напречно на слоевете (Z) |
|---|---|---|
| Якост на опън | 48 MPa | 42 MPa |
| Удължение при скъсване | 18 % | 4 % |
| Температура на топлинна деформация, 1,80 MPa | 64 °C | |
| Температура на топлинна деформация, 0,45 MPa | 157 °C | |
| Точка на топене | 176 °C | |
Това са стойности на материала за тестови пръти, а не гаранция за всеки детайл. Якостта на реалния детайл зависи също от неговата геометрия, дебелина на стената, ориентация в задачата за принтиране, прорези и случая на натоварване. За проектни изчисления използвайте информационния лист за материала и тествайте критичния детайл.
Какво означават тези числа на практика
- Якост на опън около 45 MPa е сравнима с много формовани инженерни пластмаси. Куки, скоби и корпуси с разумни сечения носят реални натоварвания.
- Удължение при скъсване от 18 % в рамките на слоевете означава, че материалът е жилав: той се огъва, преди да се счупи, поради което закопчалките и щипките работят при SLS PA 12.
- 4 % напречно на слоевете е границата, която трябва да запомните: елементи, които се огъват така, че слоевете да се раздалечават, трябва да се избягват или да се ориентират различно.
- Коравината е далеч под тази на металите. Тънките стени се огъват забележимо; ребрата и по-големите сечения правят детайлите корави.
Посока: защо ориентацията има значение
SLS изгражда детайлите слой по слой. Всеки слой се стопява по цялото си напречно сечение, така че разликата между посоките е много по-малка, отколкото при принтирането с филамент. Тя все пак съществува: връзката между слоевете е малко по-слаба, а удължението напречно на слоевете е ясно по-ниско. За детайли, които носят опън или огъване в една посока, или които трябва да щракнат, критичната деформация трябва да лежи в рамките на слоевете. Подготовката за принтиране избира ориентацията за цялата задача за принтиране; ако една посока е критична за вашия детайл, споменете го, когато поръчвате.
Температура и време
Топлина
Като всички термопласти, PA 12 омеква, когато се затопли. EOS дава температура на топлинна деформация от 64 °C при 1,80 MPa и 157 °C при 0,45 MPa за PA 2200. Леко натоварен капак близо до топъл двигател е добре; скоба, носеща голямо натоварване при 80 °C, не е. Дръжте натоварените детайли доста под температурата на топлинна деформация, която съответства на напрежението в детайла.
Пълзене
Под постоянно натоварване найлонът бавно се деформира с течение на времето и по-бързо, когато е топъл. Това има значение за пресови сглобки, стегнати съединения, винтови връзки и детайли, които носят натоварване постоянно. Проектирайте с резерв, използвайте метални инсърти или шайби, където винтовете притискат пластмаса, и тествайте детайли, които трябва да издържат натоварване с месеци.
Влага
PA 12 абсорбира много по-малко вода от PA6 или PA66, така че неговата якост и коравина се променят малко с влажността. Сравнението е в PA12 vs PA11 vs PA6.
SLS найлон в сравнение с други принтирани пластмаси
| Процес и материал | Поведение под натоварване |
|---|---|
| SLS PA 12 | Жилав, доста равномерен във всички посоки, добър за щипки, скоби, корпуси, приспособления |
| FDM филаментни детайли | Здрави по дължината на линиите, ясно по-слаби напречно на слоевете; качеството зависи от принтера и настройките |
| SLA/DLP смолни детайли | Фини детайли и гладки повърхности; стандартните смоли често са по-крехки, специалните смоли варират |
Сравненията в детайли: SLS vs FDM и SLS vs SLA.
Как да проектирате SLS детайли за натоварване
- Използвайте ребра вместо дебели блокове. Ребрата добавят коравина с малко материал; плътните буци добавят тегло, цена и свиване.
- Заобляйте вътрешните ъгли. Острите вътрешни ъгли концентрират напрежението; закръгленията са най-евтиното повишаване на якостта.
- Поддържайте стените равномерни. Равномерната дебелина на стената дава предвидима якост и точни детайли.
- Разпределяйте точковите натоварвания. Използвайте втулки, шайби или метални инсърти, където винтове, щифтове или куки прилагат сила; вижте резби и топлинно вграждани инсърти.
- Внимавайте за посоката на слоевете при елементи за огъване и закопчаване; вижте сглобки със закопчаване.
- Предвидете пълзене и топлина при постоянно натоварени или топли детайли.
- Тествайте критичния детайл. Тестовият принт струва малко с моментална цена; дефектиращ детайл в експлоатация струва много повече.
Общите правила за стени, отвори и минимални елементи са в насоките за проектиране за SLS.
Обработката и боядисването не отслабват детайла
Всеки детайл се бластира със стъклени перли и се полира в DyeMansion Powershot DUAL, включено в цената; според DyeMansion, процесът уплътнява повърхността без отнемане на материал. Боядисването с течни багрила TCN оцветява повърхностния слой, на дълбочина около 0,2 mm при PA 2200 според DyeMansion, без покритие. Нито една от стъпките не е предназначена да промени якостта на детайла.
Удар и умора
PA 12 е здрав: детайлите са склонни да се деформират, преди да се счупят, и издържат на падания и удари, които биха напукали по-крехките пластмаси. Повтарящото се натоварване е друг въпрос. Детайли, които се огъват милиони пъти, като пружини или вибриращи скоби, трябва да бъдат проектирани с ниско напрежение, щедри закръгления и без остри прорези, и да бъдат тествани при реалистични условия преди употреба.
Кога да поискате преглед на дизайна
Детайли, свързани с безопасността, детайли под постоянно натоварване, детайли, които заместват метал, и детайли близо до температурния си лимит, се нуждаят от повече от общи правила. Специалистите в prototype.builders могат да прегледат случая на натоварване и намерението на дизайна заедно с вас. Повече за материала в ръководството за PA12 найлон.
Често задавани въпроси
Колко здрав е SLS найлонът PA 12?
За PA 2200, EOS дава якост на опън от 48 MPa в рамките на слоевете и 42 MPa напречно на тях, и удължение при скъсване от 18 % и 4 %. Това е в диапазона на много формовани инженерни пластмаси и е достатъчно за скоби, корпуси, щипки и приспособления, проектирани с ребра и равни стени.
По-здрав ли е SLS от FDM?
SLS детайлите като цяло са по-еднородни: всеки слой е слят по цялото си напречно сечение, докато FDM детайлите зависят от връзката между екструдираните линии и са ясно по-слаби напречно на слоевете. Добре отпечатан FDM детайл все пак може да бъде достатъчен за леки натоварвания.
По-слаби ли са SLS детайлите в една посока?
Да, донякъде. EOS дава 48 MPa в рамките на слоевете и 42 MPa напречно на тях за PA 2200; разликата в удължението при скъсване е по-голяма (18 % срещу 4 %). Детайли, които се огъват или щракват, трябва да бъдат ориентирани така, че критичното напрежение да лежи в рамките на слоевете.
Колко могат да се нагряват SLS PA 12 детайлите?
EOS дава температура на топлинна деформация за PA 2200 от 64 °C при 1,80 MPa и 157 °C при 0,45 MPa, и точка на топене от 176 °C. Твърдостта намалява с повишаване на температурата, така че натоварените детайли трябва да останат доста под тези стойности.
Може ли SLS найлонът да замести метални детайли?
Понякога, когато натоварванията са умерени и дизайнът използва свободата на SLS: ребра, по-големи сечения, интегрирани функции. PA 12 е много по-малко твърд от алуминий или стомана, така че директно копие на метален детайл рядко е правилният дизайн.
Пълзят ли SLS детайлите под постоянно натоварване?
Да, като всички термопласти, найлонът бавно се деформира под постоянно натоварване, повече при по-висока температура. Пресовите сглобки, стегнатите съединения и детайлите под постоянно натоварване трябва да бъдат проектирани и тествани с оглед на това.
Вземете моментална цена
Качете STEP или STL файлове в калкулатора и вижте цената на вашите детайли за секунди: бял Nylon PA 12, включени бластиране и полиране, опционално боядисване в 61 цвята, три скорости на доставка. Оттам изпращате прегледа на поръчката за потвърждение.
Друг материал, NDA или голяма серия? Пишете ни. За помощ при дизайна и разработване на прототипи вижте prototype.builders.
Вземете моментална цена