
Jak silny jest nylon SLS? Wytrzymałość, sztywność i udarność PA 12
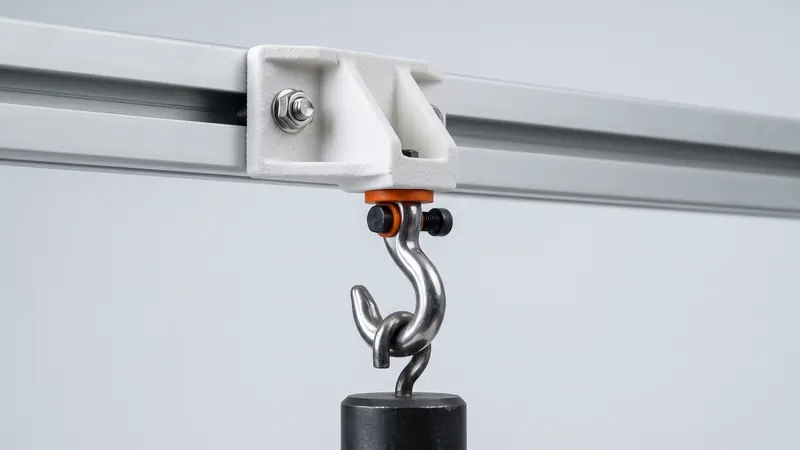
Nylon spiekany laserowo jest używany do wsporników, obudów, klipsów, przyrządów i części maszyn, więc pierwsze pytanie o nową część zazwyczaj brzmi: czy to wytrzyma? Ten przewodnik w prostych słowach wyjaśnia wytrzymałość SLS PA 12, korzystając z danych, które EOS publikuje dla proszku PA 2200, z którego drukujemy, pokazuje, jak kierunek druku, temperatura i czas na nie wpływają, oraz podaje praktyczne zasady projektowania części przenoszących obciążenia.
Liczby publikowane przez EOS
Drukujemy biały PA 12 z proszku PA 2200 firmy EOS na maszynie EOS FORMIGA P 110 Velocis. EOS publikuje następujące wartości dla tego materiału, zmierzone na próbkach testowych:
| Właściwość (EOS, PA 2200) | W obrębie warstw (XY) | W poprzek warstw (Z) |
|---|---|---|
| Wytrzymałość na rozciąganie | 48 MPa | 42 MPa |
| Wydłużenie przy zerwaniu | 18 % | 4 % |
| Temperatura ugięcia pod obciążeniem, 1,80 MPa | 64 °C | |
| Temperatura ugięcia pod obciążeniem, 0,45 MPa | 157 °C | |
| Temperatura topnienia | 176 °C | |
Są to wartości materiałowe dla próbek testowych, a nie gwarancja dla każdej części. Wytrzymałość rzeczywistej części zależy również od jej geometrii, grubości ścianek, orientacji w zadaniu drukowania, karbów i przypadku obciążenia. Do obliczeń projektowych należy użyć karty charakterystyki materiału i przetestować krytyczną część.
Co te liczby oznaczają w praktyce
- Wytrzymałość na rozciąganie około 45 MPa jest porównywalna z wieloma formowanymi tworzywami konstrukcyjnymi. Haki, wsporniki i obudowy o rozsądnych przekrojach przenoszą rzeczywiste obciążenia.
- Wydłużenie przy zerwaniu wynoszące 18 % w obrębie warstw oznacza, że materiał jest ciągliwy: wygina się, zanim pęknie, dlatego zatrzaski i klipsy sprawdzają się w SLS PA 12.
- 4 % w poprzek warstw to granica, o której należy pamiętać: należy unikać elementów, które wyginają się w taki sposób, że warstwy są rozrywane, lub zorientować je inaczej.
- Sztywność jest znacznie niższa niż w przypadku metali. Cienkie ścianki zauważalnie się uginają; żebra i większe przekroje usztywniają części.
Kierunek: dlaczego orientacja ma znaczenie
SLS buduje części warstwa po warstwie. Każda warstwa jest stapiana na całym swoim przekroju, więc różnica między kierunkami jest znacznie mniejsza niż w druku z filamentu. Jednak nadal istnieje: wiązanie między warstwami jest nieco słabsze, a wydłużenie w poprzek warstw jest wyraźnie niższe. W przypadku części, które przenoszą rozciąganie lub zginanie w jednym kierunku, lub które muszą się zatrzaskiwać, krytyczne naprężenie powinno znajdować się w obrębie warstw. Przygotowanie do druku wybiera orientację dla całego zadania drukowania; jeśli jeden kierunek jest krytyczny dla Państwa części, prosimy o tym wspomnieć podczas składania zamówienia.
Temperatura i czas
Ciepło
Jak wszystkie tworzywa termoplastyczne, PA 12 staje się bardziej miękki w miarę nagrzewania. EOS podaje temperaturę ugięcia pod obciążeniem 64 °C przy 1,80 MPa i 157 °C przy 0,45 MPa dla PA 2200. Lekko obciążona osłona w pobliżu ciepłego silnika jest w porządku; wspornik przenoszący duże obciążenie w temperaturze 80 °C już nie. Obciążone części należy utrzymywać znacznie poniżej temperatury ugięcia pod obciążeniem, która odpowiada naprężeniom w części.
Pełzanie
Pod stałym obciążeniem nylon powoli odkształca się w czasie, a szybciej, gdy jest ciepły. Ma to znaczenie w przypadku pasowań wtłaczanych, połączeń zaciskowych, połączeń śrubowych i części, które stale przenoszą obciążenie. Należy projektować z marginesem, używać metalowych wkładek lub podkładek tam, gdzie śruby zaciskają plastik, i testować części, które muszą utrzymywać obciążenie przez miesiące.
Wilgoć
PA 12 pochłania znacznie mniej wody niż PA6 lub PA66, więc jego wytrzymałość i sztywność niewiele się zmieniają pod wpływem wilgotności. Porównanie znajduje się w PA12 vs PA11 vs PA6.
Nylon SLS w porównaniu z innymi drukowanymi tworzywami sztucznymi
| Proces i materiał | Zachowanie pod obciążeniem |
|---|---|
| SLS PA 12 | Ciągliwy, dość jednolity we wszystkich kierunkach, dobry na klipsy, wsporniki, obudowy, uchwyty |
| Części z filamentu FDM | Mocne wzdłuż linii, wyraźnie słabsze w poprzek warstw; jakość zależy od drukarki i ustawień |
| Części z żywicy SLA/DLP | Drobne szczegóły i gładkie powierzchnie; standardowe żywice są często bardziej kruche, specjalne żywice się różnią |
Szczegółowe porównania: SLS vs FDM i SLS vs SLA.
Jak projektować części SLS pod obciążenie
- Stosować żebra zamiast grubych bloków. Żebra dodają sztywności przy użyciu małej ilości materiału; lite bryły zwiększają wagę, koszty i skurcz.
- Zaokrąglać wewnętrzne narożniki. Ostre wewnętrzne narożniki koncentrują naprężenia; zaokrąglenia to najtańszy sposób na zwiększenie wytrzymałości.
- Utrzymywać równomierną grubość ścianek. Jednolita grubość ścianek zapewnia przewidywalną wytrzymałość i dokładne części.
- Rozkładać obciążenia punktowe. Należy używać wypustek, podkładek lub metalowych wkładek tam, gdzie śruby, kołki lub haki wywierają siłę; zobacz gwinty i wkładki wtapiane na gorąco.
- Zwracać uwagę na kierunek warstw w przypadku elementów zginanych i zatrzaskowych; zobacz połączenia zatrzaskowe.
- Uwzględniać pełzanie i ciepło w częściach stale obciążonych lub nagrzewających się.
- Przetestować krytyczną część. Druk testowy kosztuje niewiele przy natychmiastowej wycenie; awaria części w terenie kosztuje znacznie więcej.
Ogólne zasady dotyczące ścianek, otworów i minimalnych wymiarów elementów znajdują się w wytycznych projektowania SLS.
Wykańczanie i barwienie nie osłabiają części
Każda część jest kulkowana kulkami szklanymi i polerowana w urządzeniu DyeMansion Powershot DUAL, co jest wliczone w cenę; według firmy DyeMansion proces ten zagęszcza powierzchnię bez usuwania materiału. Barwienie płynnymi barwnikami TCN zabarwia warstwę powierzchniową na głębokość około 0,2 mm w PA 2200 według DyeMansion, bez tworzenia powłoki. Żaden z tych kroków nie ma na celu zmiany wytrzymałości części.
Uderzenia i zmęczenie materiału
PA 12 jest wytrzymały: części mają tendencję do odkształcania się przed pęknięciem i przetrwają upadki oraz uderzenia, które spowodowałyby pęknięcie bardziej kruchych tworzyw sztucznych. Wielokrotne obciążanie to inna sprawa. Części, które zginają się miliony razy, takie jak sprężyny lub wibrujące wsporniki, powinny być projektowane z myślą o niskim naprężeniu, dużych zaokrągleniach i braku ostrych nacięć, a przed użyciem przetestowane w realistycznych warunkach.
Kiedy należy poddać projekt weryfikacji
Części istotne dla bezpieczeństwa, części pod stałym obciążeniem, części zastępujące metal oraz części pracujące w pobliżu limitu temperatury wymagają czegoś więcej niż tylko ogólnych zasad. Specjaliści z prototype.builders mogą przeanalizować z Państwem przypadek obciążenia i założenia projektowe. Więcej o materiale w przewodniku po nylonie PA 12.
Najczęściej zadawane pytania
Jak wytrzymały jest nylon SLS PA 12?
Dla PA 2200, EOS podaje wytrzymałość na rozciąganie 48 MPa w obrębie warstw i 42 MPa w poprzek nich, oraz wydłużenie przy zerwaniu na poziomie 18 % i 4 %. Mieści się to w zakresie wielu formowanych konstrukcyjnych tworzyw sztucznych i jest wystarczające dla wsporników, obudów, klipsów i uchwytów zaprojektowanych z żebrami i równymi ściankami.
Czy SLS jest bardziej wytrzymałe niż FDM?
Części SLS są na ogół bardziej jednorodne: każda warstwa jest stopiona na całym swoim przekroju, podczas gdy części FDM zależą od wiązania między wytłaczanymi liniami i są wyraźnie słabsze w poprzek warstw. Dobrze wydrukowana część FDM może być nadal wystarczająca do lekkich obciążeń.
Czy części SLS są słabsze w jednym kierunku?
Tak, w pewnym stopniu. EOS podaje 48 MPa w obrębie warstw i 42 MPa w poprzek nich dla PA 2200; różnica w wydłużeniu przy zerwaniu jest większa (18 % w stosunku do 4 %). Części, które się zginają lub zatrzaskują, powinny być zorientowane tak, aby krytyczne naprężenie znajdowało się w obrębie warstw.
Jak bardzo mogą nagrzewać się części SLS PA 12?
EOS podaje temperaturę ugięcia pod obciążeniem dla PA 2200 wynoszącą 64 °C przy 1,80 MPa i 157 °C przy 0,45 MPa, oraz temperaturę topnienia 176 °C. Sztywność spada wraz ze wzrostem temperatury, więc obciążone części powinny pozostawać znacznie poniżej tych wartości.
Czy nylon SLS może zastąpić części metalowe?
Czasami, gdy obciążenia są umiarkowane, a projekt wykorzystuje swobodę SLS: żebra, większe przekroje, zintegrowane funkcje. PA 12 jest znacznie mniej sztywny niż aluminium czy stal, więc bezpośrednia kopia części metalowej rzadko jest właściwym projektem.
Czy części SLS pełzają pod stałym obciążeniem?
Tak, jak wszystkie termoplasty, nylon powoli odkształca się pod stałym obciążeniem, tym bardziej w wyższej temperaturze. Pasowania wciskane, połączenia zaciskowe i części pod stałym obciążeniem powinny być projektowane i testowane z uwzględnieniem tego zjawiska.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę