
SLS czy SLA: Który proces do części funkcjonalnych?
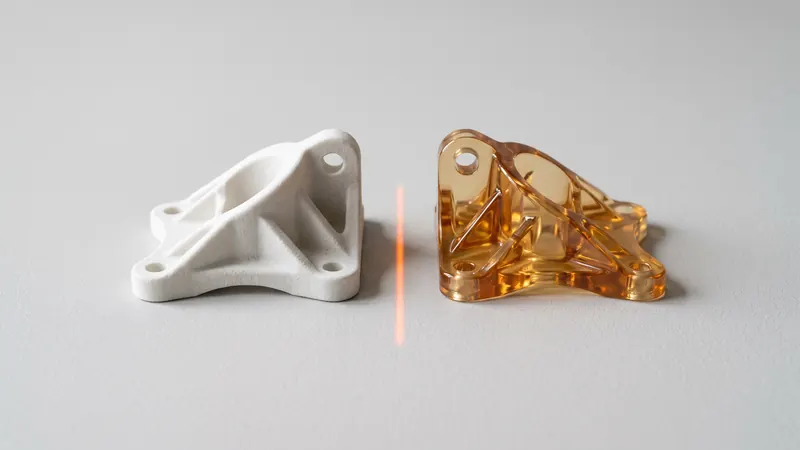
SLS i SLA to przemysłowe procesy druku 3D o trzyliterowej nazwie, które często są mylone. Działają w zupełnie inny sposób i produkują zupełnie inne części: SLS spieka proszek nylonowy w wytrzymałe, matowe części funkcjonalne, SLA utwardza płynną żywicę w gładkie, szczegółowe części. To porównanie wyjaśnia różnice i szczerze pokazuje, kiedy dany proces jest lepszym wyborem.
Jak działają oba procesy
SLS: selektywne spiekanie laserowe
Laser stapia cienkie warstwy proszku termoplastycznego, w naszym przypadku białego Nylonu PA 12, wewnątrz podgrzewanej komory. Niestopiony proszek podpiera część, więc struktury podporowe nie są potrzebne, a wiele części można zagnieździć w jednym zadaniu drukowania, układając je we wszystkich trzech wymiarach. Po wydrukowaniu części stygną w proszku, są rozpakowywane i czyszczone, a następnie kulkowane i polerowane. Więcej w co to jest druk 3D SLS.
SLA: stereolitografia
Źródło światła, laser lub rzutowany obraz, utwardza płynną żywicę fotopolimerową warstwa po warstwie. Część wisi lub stoi na platformie i wymaga struktur podporowych wszędzie tam, gdzie wystaje. Po wydrukowaniu części są myte w celu usunięcia nieutwardzonej żywicy, podpory są odcinane, a części są dodatkowo utwardzane światłem UV i ciepłem, aby osiągnąć swoje ostateczne właściwości.
Porównanie bezpośrednie
| Właściwość | SLS (PA 12) | SLA (żywica) |
|---|---|---|
| Materiał | Termoplastyczny nylon, ta sama rodzina co formowane części nylonowe | Termoutwardzalne żywice fotopolimerowe; dostępne są warianty Standard, wytrzymałe, sztywne, elastyczne, przezroczyste i wysokotemperaturowe |
| Wytrzymałość | Wytrzymałe i ciągliwe; dla PA 2200, EOS podaje 18 % wydłużenia przy zerwaniu w płaszczyźnie warstwy | Żywice typu Standard są często kruche; żywice inżynieryjne są bardziej wytrzymałe |
| Powierzchnia | Matowa, lekko ziarnista; jednolita po kulkowaniu i polerowaniu | Gładka, wyglądająca niemal jak z formy wtryskowej; ślady po podporach w miejscach ich styku |
| Drobne detale | Dobre; ograniczone przez proszek i warstwy 0.12 mm | Bardzo dobre; ostre krawędzie i drobne szczegóły |
| Podpory | Brak; proszek podpiera część | Wymagane na zwisach; usuwane ręcznie |
| Wewnętrzne kanały i złożenia | Możliwe, jeśli proszek może się wydostać | Możliwe, ale ograniczone przez podpory i odpływ żywicy |
| Przezroczystość | Nie; białe lub barwione nieprzezroczyste | Dostępne przezroczyste żywice |
| Kolor | Naturalnie białe lub barwione przez warstwę powierzchniową (61 kolorów z barwnikami TCN) | Kolor żywicy lub malowane |
| Zachowanie długoterminowe | Stabilny materiał termoplastyczny; PA 12 pochłania mało wilgoci | Niektóre żywice zmieniają właściwości pod wpływem promieniowania UV i starzenia |
| Produkcja seryjna | Wydajna; części zagnieżdżone w trzech wymiarach | Części umieszczane na platformie w jednej warstwie |
Wytrzymałość i trwałość
Główną różnicą jest klasa materiału. PA 12 to materiał termoplastyczny: poddaje się i rozciąga przed pęknięciem, dlatego części SLS wytrzymują połączenia zatrzaskowe, elastyczne elementy, upadki i wibracje. EOS podaje wytrzymałość na rozciąganie 48 MPa w płaszczyźnie warstwy i 42 MPa w poprzek warstw dla PA 2200, więc właściwości są niemal takie same w każdym kierunku.
Żywice fotopolimerowe to materiały termoutwardzalne. Żywice Standard są sztywne i twarde, ale mają tendencję do pękania zamiast wyginania się; żywice inżynieryjne zaprojektowane tak, aby naśladować ABS lub polipropylen, poprawiają to, a niektóre żywice wysokotemperaturowe przewyższają nylon pod względem odporności na ciepło. Właściwości żywicy są również bardziej zależne od prawidłowego mycia i utwardzania końcowego, a niektóre gatunki stają się z czasem bardziej kruche pod wpływem promieniowania UV.
W przypadku części, która będzie zatrzaskiwana, przykręcana, obciążana lub używana poza gablotą, SLS jest zazwyczaj bezpieczniejszym wyborem. W przypadku części, która musi wyglądać idealnie, ale przenosi niewielkie obciążenia, często wygrywa SLA.
Powierzchnia i detale
SLA jest zdecydowanym zwycięzcą pod względem powierzchni. Utwardzona żywica jest gładka i może być błyszcząca prosto z drukarki; mały tekst, ostre krawędzie i drobne tekstury wychodzą wyraźnie. Kompromisem są ślady po podporach: tam, gdzie podpory dotykały części, pozostają małe nierówności, które należy zeszlifować.
Powierzchnie SLS są matowe i lekko ziarniste, ponieważ ziarna proszku częściowo przyklejają się do konturu. Nasze kulkowanie szklane i polerowanie w DyeMansion Powershot DUAL, zawarte w każdym zamówieniu, sprawia, że powierzchnia jest bardziej jednolita i przyjemna; według DyeMansion, to wykończenie zagęszcza powierzchnię bez usuwania materiału. Nie sprawia to, że część jest błyszcząca jak żywica. Nie ma w ogóle śladów po podporach, ponieważ nic nie dotyka części podczas drukowania.
Dokładność
Oba procesy są wystarczająco dokładne do większości zastosowań funkcjonalnych. SLA zazwyczaj precyzyjniej odwzorowuje małe detale. W przypadku SLS PA 12 projektujemy z ogólną tolerancją ±0,3 % z dolnym limitem ±0,3 mm; EOS nie publikuje ogólnych danych dotyczących tolerancji. Duże części SLS mogą być narażone na skurcz i wypaczenie grubych lub płaskich obszarów, a części SLA na zniekształcenia podczas utwardzania końcowego i usuwania podpór. Szczegóły w Tolerancje i luzy SLS.
Koszt
Żaden z procesów nie generuje kosztów oprzyrządowania. W SLS cena części zależy głównie od jej objętości, miejsca zajmowanego w zadaniu drukowania i wykończenia, a wiele części może współdzielić jedno zadanie drukowania, co utrzymuje niski koszt jednostkowy dla małych serii. W SLA usuwanie podpór i utwardzanie końcowe to praca ręczna dla każdej części, więc koszt jednostkowy spada w mniejszym stopniu wraz z ilością. W przypadku jednego małego, szczegółowego modelu SLA może być tańsze; w przypadku serii części funkcjonalnych zazwyczaj wygrywa SLS. Sposób kształtowania cen SLS wyjaśniono w Koszt druku 3D SLS.
Kiedy wygrywa SLA
- Modele wizualne i prototypy prezentacyjne, w których gładka powierzchnia ma największe znaczenie.
- Części przezroczyste: światłowody, wizualizacja przepływu, soczewki do prototypów.
- Bardzo małe części z drobnymi detalami, takie jak miniatury, wzory jubilerskie lub modele dentystyczne.
- Wzorce do form silikonowych, gdzie powierzchnia jest kopiowana na odlew.
- Zastosowania wymagające określonej, specjalnej właściwości żywicy.
Kiedy wygrywa SLS
- Funkcjonalne prototypy, które muszą być montowane, zatrzaskiwane, przykręcane i testowane.
- Części końcowego przeznaczenia i małe serie: obudowy, wsporniki, zatrzaski, kanały.
- Przyrządy i uchwyty, takie jak szablony wiertarskie, które są codziennie używane.
- Złożona geometria: kanały wewnętrzne, struktury siatkowe, zespoły drukowane w całości, brak podpór.
- Wiele części jednocześnie, zagnieżdżonych w jednym zadaniu drukowania.
- Części wymagające połączeń zatrzaskowych; zobacz połączenia zatrzaskowe w SLS PA 12.
Co z MJF i FDM?
Multi Jet Fusion to kolejny proces proszkowy dla PA 12 o podobnych właściwościach mechanicznych; różnice omówiono w MJF vs SLS. Druk z filamentu (FDM) jest tani i szybki w przypadku prostych części, ale słabszy między warstwami i wymaga podpór dla zwisów.
Szybki przewodnik decyzyjny
| Potrzebna jest... | Wybierz |
|---|---|
| Wytrzymała część, która będzie używana i obciążana | SLS |
| Gładki, szczegółowy model wizualny | SLA |
| Przezroczyste części | SLA |
| Zatrzaski, zawiasy lub elementy elastyczne | SLS |
| Od 10 do kilkuset części funkcjonalnych | SLS |
| Brak śladów po podporach, złożona geometria wewnętrzna | SLS |
| Bardzo drobne detale poniżej kilku dziesiątych milimetra | SLA |
Drukujemy wyłącznie w technologii SLS, z białego nylonu PA 12 na maszynie EOS FORMIGA P 110 Velocis, z wliczonym w cenę kulkowaniem i polerowaniem oraz opcjonalnym barwieniem na 61 kolorów, a wszystko to wyceniane natychmiastowo. Jeśli Państwa część jest funkcjonalna, prosimy wgrać ją do kalkulatora natychmiastowej wyceny SLS i porównać cenę z innymi opcjami. W przypadku pomocy przy wyborze procesu odpowiedniego dla nowego produktu, specjaliści z prototype.builders pracują z wieloma technologiami.
Najczęściej zadawane pytania
Jaka jest różnica między SLS a SLA?
SLS spieka proszek termoplastyczny, zazwyczaj nylon, za pomocą lasera i nie wymaga podpór; części są wytrzymałe i matowe. SLA utwardza płynną żywicę fotopolimerową za pomocą światła i wymaga podpór; części są gładkie i szczegółowe, ale często bardziej kruche.
Czy SLS jest bardziej wytrzymałe niż SLA?
Do zastosowań funkcjonalnych, ogólnie tak. SLS PA 12 to ciągliwy materiał termoplastyczny; dla PA 2200 firma EOS podaje wytrzymałość na rozciąganie 48 MPa i wydłużenie przy zerwaniu 18 % w płaszczyźnie warstwy. Żywice typu Standard są sztywne, ale kruche; żywice inżynieryjne zmniejszają tę różnicę.
Czy SLA jest dokładniejsze niż SLS?
SLA zazwyczaj precyzyjniej odwzorowuje drobne detale i ostre krawędzie oraz ma gładszą powierzchnię. SLS jest wystarczająco dokładne dla większości części funkcjonalnych; projektujemy z dokładnością do ±0,3 % z dolnym limitem ±0,3 mm.
Co jest tańsze, SLS czy SLA?
To zależy od zlecenia. W przypadku pojedynczego, małego i szczegółowego modelu, SLA może być tańsze. W przypadku kilku części funkcjonalnych, SLS jest zazwyczaj tańsze, ponieważ wiele części jest zagnieżdżonych w jednym zadaniu drukowania i nie trzeba usuwać podpór.
Czy części SLS mogą być przezroczyste lub błyszczące?
Nie. Części SLS PA 12 są nieprzezroczyste, białe lub barwione, o matowej powierzchni. Kulkowanie i polerowanie sprawiają, że jest ona bardziej jednolita, ale nie błyszcząca. W przypadku części przezroczystych lub błyszczących, SLA jest lepszym procesem.
Czy oferują Państwo druk SLA?
Nie. Drukujemy w technologii SLS wyłącznie z materiału Nylon PA 12. W przypadku projektów wymagających innych technologii, prototype.builders może pomóc w wyborze.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę