
SLS naspram SLA: Koji proces za funkcionalne dijelove?
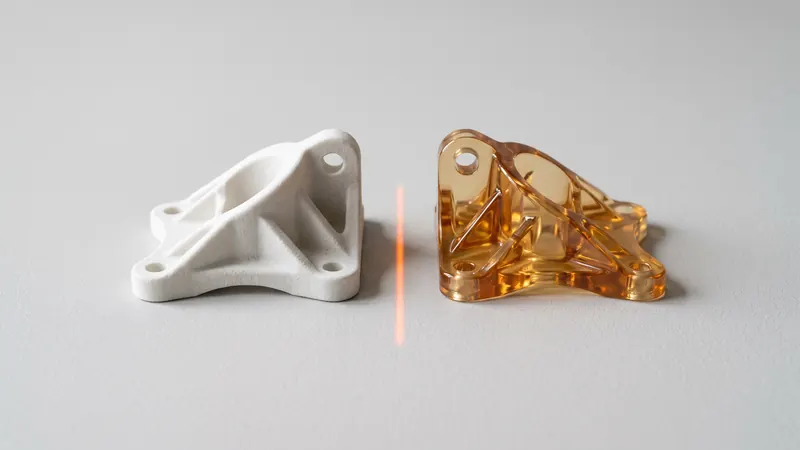
SLS i SLA su industrijski procesi 3D ispisa s imenom od tri slova i često se miješaju. Rade na vrlo različite načine i proizvode vrlo različite dijelove: SLS sinterira najlonski prah u čvrste, mat funkcionalne dijelove, SLA stvrdnjava tekuću smolu u glatke, detaljne dijelove. Ova usporedba objašnjava razlike i iskreno pokazuje kada je koji proces bolji izbor.
Kako rade dva postupka
SLS: selektivno lasersko sinteriranje
Laser stapa tanke slojeve termoplastičnog praha, u našem slučaju bijelog najlona PA 12, unutar grijane komore. Nestopljeni prah podupire dio, tako da nisu potrebne potporne strukture i mnogi se dijelovi mogu ugnijezditi u jednom zadatku ispisa, složeni u sve tri dimenzije. Nakon ispisa, dijelovi se hlade u prahu, raspakiravaju i čiste, a zatim sačmare i poliraju. Više u što je SLS 3D ispis.
SLA: stereolitografija
Izvor svjetlosti, laser ili projicirana slika, stvrdnjava tekuću fotopolimernu smolu sloj po sloj. Dio visi s platforme ili stoji na njoj i treba potporne strukture gdje god visi. Nakon ispisa, dijelovi se peru kako bi se uklonila nestvrdnuta smola, potpornji se odrežu, a dijelovi se naknadno stvrdnjavaju UV svjetlom i toplinom kako bi postigli svoja konačna svojstva.
Usporedba jedan pored drugog
| Svojstvo | SLS (PA 12) | SLA (smola) |
|---|---|---|
| Materijal | Termoplastični najlon, ista obitelj kao i lijevani najlonski dijelovi | Termoreaktivne fotopolimerne smole; postoje standardne, žilave, krute, fleksibilne, prozirne i visokotemperaturne vrste |
| Žilavost | Žilavo i duktilno; za PA 2200, EOS navodi 18 % istezanja pri lomu u ravnini sloja | Standardne smole često su krhke; inženjerske smole su žilavije |
| Površina | Mat, blago zrnata; ujednačena nakon sačmarenja i poliranja | Glatka, gotovo kao kod injekcijskog prešanja; tragovi na mjestima dodira potpora |
| Fini detalji | Dobri; ograničeni prahom i slojevima od 0.12 mm | Vrlo dobri; oštri rubovi i sitni detalji |
| Potpore | Nema ih; prah podupire dio | Potrebne na prevjesima; uklanjaju se ručno |
| Unutarnji kanali i sklopovi | Mogući ako prah može izaći | Moguće, ali ograničeno potpornjima i cijeđenjem smole |
| Prozirnost | Ne; bijelo ili obojeno neprozirno | Dostupne prozirne smole |
| Boja | Prirodno bijelo ili obojeno kroz površinski sloj (61 boja s TCN bojama) | Boja smole ili obojeno |
| Dugoročno ponašanje | Stabilna termoplastika; PA 12 upija malo vlage | Neke smole mijenjaju svojstva izlaganjem UV zračenju i starenjem |
| Serijska proizvodnja | Učinkovito; dijelovi ugniježđeni u tri dimenzije | Dijelovi smješteni na platformu u jednom sloju |
Čvrstoća i izdržljivost
Glavna razlika je u klasi materijala. PA 12 je termoplastika: popušta i rasteže se prije nego što pukne, zbog čega SLS dijelovi preživljavaju spojeve na klik, fleksibilne elemente, padove i vibracije. EOS navodi vlačnu čvrstoću od 48 MPa unutar ravnine sloja i 42 MPa poprečno na slojeve za PA 2200, tako da su svojstva gotovo ista u svakom smjeru.
Fotopolimerne smole su duroplasti. Standard smole su krute i tvrde, ali su sklonije pucanju nego savijanju; inženjerske smole dizajnirane da oponašaju ABS ili polipropilen to poboljšavaju, a neke smole za visoke temperature premašuju najlon u otpornosti na toplinu. Svojstva smole također više ovise o pravilnom pranju i naknadnom stvrdnjavanju, a neke vrste s vremenom postaju krhkije izlaganjem UV zračenju.
Za dio koji će se spajati kopčama, vijcima, opterećivati ili koristiti izvan izložbenog ormarića, SLS je obično sigurniji izbor. Za dio koji mora izgledati savršeno, ali nosi malo opterećenja, SLA često pobjeđuje.
Površina i detalji
SLA je jasan pobjednik kada je u pitanju površina. Stvrdnuta smola je glatka i može biti sjajna izravno iz pisača; mali tekst, oštri rubovi i fine teksture ispadaju oštro. Kompromis su tragovi potpornja: tamo gdje su potpornji dodirivali dio, ostaju male izbočine koje se moraju izbrusiti.
SLS površine su mat i blago zrnate jer se zrnca praha djelomično lijepe za obris. Naše sačmarenje staklenim kuglicama i poliranje u DyeMansion Powershot DUAL, uključeno u svaku narudžbu, čini površinu ujednačenijom i ugodnijom; prema DyeMansion, ova obrada zbija površinu bez uklanjanja materijala. Ne čini dio sjajnim poput smole. Uopće nema tragova potpornja, jer ništa ne dodiruje dio tijekom ispisa.
Točnost
Oba procesa su dovoljno točna za većinu funkcionalnih radova. SLA obično preciznije reproducira male značajke. Za SLS PA 12, dizajniramo prema općoj toleranciji od ±0,3 % s donjom granicom od ±0,3 mm; EOS ne objavljuje opće podatke o toleranciji. Na velike SLS dijelove može utjecati skupljanje i savijanje debelih ili ravnih područja, a na SLA dijelove izobličenje tijekom naknadnog stvrdnjavanja i uklanjanja potpornja. Detalji u SLS tolerancijama i zračnostima.
Cijena
Nijedan proces nema troškove alata. U SLS, cijena dijela ovisi uglavnom o njegovom volumenu, prostoru koji zauzima u zadatku ispisa i završnoj obradi, a mnogi dijelovi mogu dijeliti jedan zadatak ispisa, što održava cijenu po dijelu niskom za male serije. U SLA, uklanjanje potpornja i naknadno stvrdnjavanje su ručni rad po dijelu, pa cijena po dijelu manje pada s količinom. Za jedan mali detaljni model, SLA može biti jeftiniji; za seriju funkcionalnih dijelova, SLS to obično jest. Kako se formiraju SLS cijene objašnjeno je u cijeni SLS 3D ispisa.
Kada SLA pobjeđuje
- Vizualni modeli i prezentacijski prototipovi gdje je glatka površina najvažnija.
- Prozirni dijelovi: svjetlovodi, vizualizacija protoka, leće za prototipove.
- Vrlo mali dijelovi s finim detaljima, poput minijatura, uzoraka za nakit ili dentalnih modela.
- Glavni uzorci za silikonsko kalupljenje, gdje se površina kopira u odljevak.
- Primjene koje trebaju specifično posebno svojstvo smole.
Kada SLS pobjeđuje
- Funkcionalni prototipovi koji se moraju sastavljati, spajati kopčama, vijcima i testirati.
- Dijelovi za krajnju upotrebu i male serije: kućišta, nosači, kopče, kanali.
- Alati i naprave, kao što su šablone za bušenje, koji su izloženi svakodnevnom rukovanju.
- Složena geometrija: unutarnji kanali, rešetkaste strukture, sklopovi ispisani u jednom komadu, bez potpora.
- Mnogo dijelova odjednom, ugniježđenih u jednom zadatku ispisa.
- Dijelovi koji zahtijevaju uskočne spojeve; pogledajte uskočni spojevi u SLS PA 12.
Što je s MJF i FDM?
Multi Jet Fusion je još jedan proces s prahom za PA 12 sa sličnim mehaničkim ponašanjem; razlike su pokrivene u MJF vs SLS. Ispis filamentom (FDM) je jeftin i brz za jednostavne dijelove, ali je slabiji između slojeva i treba potpore za prevjese.
Brzi vodič za odabir
| Trebate... | Odaberite |
|---|---|
| Čvrst dio koji će se koristiti i opterećivati | SLS |
| Gladak, detaljan vizualni model | SLA |
| Prozirni dijelovi | SLA |
| Uskočni spojevi, šarke ili fleksibilni elementi | SLS |
| 10 do nekoliko stotina funkcionalnih dijelova | SLS |
| Bez tragova potpora, složena unutarnja geometrija | SLS |
| Vrlo fini detalji ispod nekoliko desetinki milimetra | SLA |
Printamo samo SLS, u bijelom najlonu PA 12 na EOS FORMIGA P 110 Velocis, s uključenim sačmarenjem i poliranjem te opcionalnim bojanjem u 61 boju, sve s trenutnim izračunom cijene. Ako je vaš dio funkcionalan, prenesite ga u trenutni SLS kalkulator i usporedite cijenu s drugim opcijama. Za pomoć pri odlučivanju koji proces odgovara novom proizvodu, stručnjaci na prototype.builders rade s nekoliko tehnologija.
Česta pitanja
Koja je razlika između SLS i SLA?
SLS sinterira termoplastični prah, obično najlon, pomoću lasera i ne treba potpore; dijelovi su čvrsti i mat. SLA stvrdnjava tekuću fotopolimernu smolu svjetlošću i treba potpore; dijelovi su glatki i detaljni, ali često krhkiji.
Je li SLS čvršći od SLA?
Za funkcionalnu upotrebu, općenito da. SLS PA 12 je duktilna termoplastika; za PA 2200, EOS navodi vlačnu čvrstoću od 48 MPa i 18 % istezanja pri lomu u ravnini sloja. Standard smole su krute, ali lomljive; inženjerske smole smanjuju tu razliku.
Je li SLA precizniji od SLS?
SLA obično preciznije reproducira fine detalje i oštre rubove te ima glađu površinu. SLS je dovoljno precizan za većinu funkcionalnih dijelova; dizajniramo na ±0,3 % s donjom granicom od ±0,3 mm.
Što je jeftinije, SLS ili SLA?
Ovisi o poslu. Za jedan mali detaljni model, SLA može biti jeftiniji. Za nekoliko funkcionalnih dijelova, SLS je obično jeftiniji jer se mnogi dijelovi smještaju u jedan posao printanja i ne moraju se uklanjati potpore.
Mogu li SLS dijelovi biti prozirni ili sjajni?
Ne. SLS PA 12 dijelovi su neprozirni, bijeli ili obojeni, s mat površinom. Sačmarenje i poliranje čine ih ujednačenijima, ali ne i sjajnima. Za prozirne ili sjajne dijelove, SLA je bolji proces.
Nudite li SLA printanje?
Ne. SLS printamo isključivo u materijalu Nylon PA 12. Za projekte koji zahtijevaju druge tehnologije, prototype.builders može pomoći pri odabiru.
Zatražite trenutnu cijenu
Učitajte STEP ili STL datoteke u kalkulator i saznajte cijenu svojih dijelova u nekoliko sekundi: bijeli najlon PA 12, sačmarenje i poliranje uključeni, opcionalno bojenje u 61 boji, tri brzine isporuke. Odatle šaljete pregled narudžbe na potvrdu.
Drugi materijal, NDA ili velika serija? Pišite nam. Za pomoć pri dizajnu i razvoj prototipa pogledajte prototype.builders.
Zatražite trenutnu cijenu