
SLS vs SLA : Quel procédé pour les pièces fonctionnelles ?
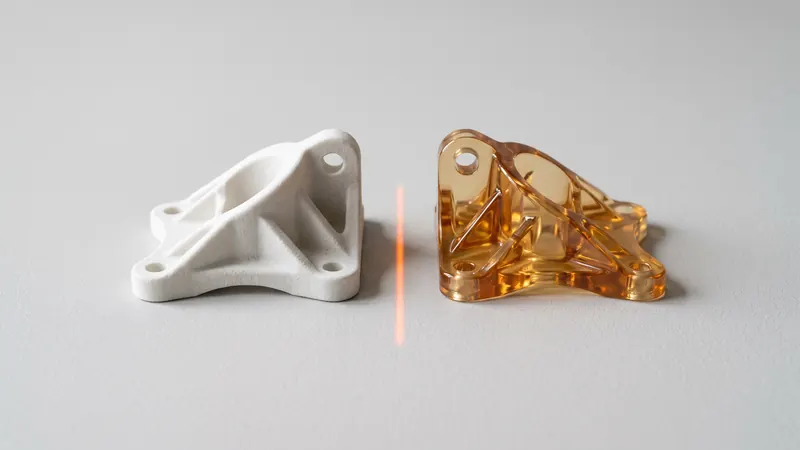
SLS et SLA sont tous deux des procédés d'impression 3D industriels avec un nom en trois lettres, et ils sont souvent confondus. Ils fonctionnent de manières très différentes et produisent des pièces très différentes : SLS fritte de la poudre de nylon pour créer des pièces fonctionnelles solides et mates, SLA polymérise de la résine liquide pour créer des pièces lisses et détaillées. Cette comparaison explique les différences et montre honnêtement quand chaque procédé est le meilleur choix.
Comment fonctionnent les deux procédés
SLS : frittage sélectif par laser
Un laser fusionne de fines couches de poudre thermoplastique, dans notre cas du Nylon PA 12 blanc, à l'intérieur d'une chambre chauffée. La poudre non fusionnée soutient la pièce, aucune structure de support n'est donc nécessaire et de nombreuses pièces peuvent être imbriquées dans une seule tâche d'impression, empilées dans les trois dimensions. Après l'impression, les pièces refroidissent dans la poudre, sont déballées et nettoyées, puis microbillées et polies. Plus d'informations dans qu'est-ce que l'impression 3D SLS.
SLA : stéréolithographie
Une source lumineuse, un laser ou une image projetée, polymérise une résine photopolymère liquide couche par couche. La pièce est suspendue ou posée sur une plateforme et nécessite des structures de support partout où elle est en porte-à-faux. Après l'impression, les pièces sont lavées pour éliminer la résine non polymérisée, les supports sont coupés et les pièces sont post-polymérisées avec de la lumière UV et de la chaleur pour atteindre leurs propriétés finales.
Comparaison côte à côte
| Propriété | SLS (PA 12) | SLA (résine) |
|---|---|---|
| Matériau | Nylon thermoplastique, de la même famille que les pièces en nylon moulées | Résines photopolymères thermodurcissables ; il existe des grades Standard, tenaces, rigides, flexibles, transparents et haute température |
| Ténacité | Tenace et ductile ; pour le PA 2200, EOS indique un allongement à la rupture de 18 % dans le plan de la couche | Les résines Standard sont souvent cassantes ; les résines techniques sont plus tenaces |
| Surface | Mate, légèrement granuleuse ; uniforme après microbillage et polissage | Lisse, aspect presque moulé par injection ; marques de support là où les supports ont touché |
| Détails fins | Bons ; limités par la poudre et les couches de 0,12 mm | Très bons ; bords nets et caractéristiques fines |
| Supports | Aucun ; la poudre supporte la pièce | Requis sur les porte-à-faux ; retirés à la main |
| Canaux internes et assemblages | Possibles si la poudre peut s'échapper | Possible mais limité par les supports et l'écoulement de la résine |
| Transparence | Non ; blanc ou teinté opaque | Résines transparentes disponibles |
| Couleur | Blanc naturel ou teinté dans la couche superficielle (61 couleurs avec les colorants TCN) | Couleur de la résine, ou peint |
| Comportement à long terme | Thermoplastique stable ; le PA 12 absorbe peu d'humidité | Certaines résines changent de propriétés avec l'exposition aux UV et l'âge |
| Production en série | Efficace ; pièces imbriquées en trois dimensions | Pièces placées sur la plateforme en une seule couche |
Résistance et durabilité
La principale différence est la classe de matériau. Le PA 12 est un thermoplastique : il cède et s'étire avant de se rompre, c'est pourquoi les pièces SLS résistent aux emboîtements, aux charnières actives, aux chutes et aux vibrations. EOS indique une résistance à la traction de 48 MPa dans le plan de la couche et de 42 MPa à travers les couches pour le PA 2200, les propriétés sont donc presque identiques dans toutes les directions.
Les résines photopolymères sont des thermodurcissables. Les résines Standard sont rigides et dures mais ont tendance à se fissurer plutôt qu'à se plier ; les résines techniques conçues pour imiter l'ABS ou le polypropylène améliorent cela, et certaines résines haute température dépassent le nylon en résistance à la chaleur. Les propriétés de la résine dépendent également davantage d'un lavage et d'une post-cuisson corrects, et certaines qualités deviennent plus fragiles avec l'exposition aux UV au fil du temps.
Pour une pièce qui sera clipsée, vissée, soumise à des charges ou utilisée en dehors d'une vitrine, le SLS est généralement le choix le plus sûr. Pour une pièce qui doit être visuellement parfaite mais qui supporte peu de charge, la SLA l'emporte souvent.
Surface et détails
La SLA est la grande gagnante en matière de surface. La résine durcie est lisse et peut être brillante dès la sortie de l'imprimante ; les petits textes, les arêtes vives et les textures fines ressortent avec netteté. L'inconvénient réside dans les marques de support : là où les supports ont touché la pièce, de petites bosses subsistent et doivent être poncées.
Les surfaces en SLS sont mates et légèrement granuleuses car les grains de poudre adhèrent en partie au contour. Notre microbillage aux billes de verre et notre polissage dans une DyeMansion Powershot DUAL, inclus dans chaque commande, rendent la surface plus uniforme et agréable ; selon DyeMansion, ce traitement de surface compacte la surface sans enlever de matière. Il ne rend pas la pièce brillante comme la résine. Il n'y a absolument aucune marque de support, car rien ne touche la pièce pendant l'impression.
Précision
Les deux procédés sont suffisamment précis pour la plupart des travaux fonctionnels. La SLA reproduit généralement les petits détails avec plus de précision. Pour le SLS PA 12, nous concevons avec une tolérance générale de ±0,3 % avec une limite inférieure de ±0,3 mm ; EOS ne publie aucun chiffre de tolérance générale. Les grandes pièces en SLS peuvent être affectées par le retrait et la déformation des zones épaisses ou plates, et les pièces en SLA par la distorsion pendant la post-cuisson et le retrait des supports. Plus de détails dans Tolérances et jeux en SLS.
Coût
Aucun des deux procédés n'implique de coûts d'outillage. En SLS, le prix d'une pièce dépend principalement de son volume, de l'espace qu'elle occupe dans la tâche d'impression et de la finition, et de nombreuses pièces peuvent partager une même tâche d'impression, ce qui maintient le coût par pièce à un niveau bas pour les petites séries. En SLA, le retrait des supports et la post-cuisson sont des travaux manuels par pièce, de sorte que le coût par pièce diminue moins avec la quantité. Pour un petit modèle détaillé, la SLA peut être moins chère ; pour une série de pièces fonctionnelles, le SLS l'est généralement. La manière dont les prix du SLS sont formés est expliquée dans Coût de l'impression 3D SLS.
Quand la SLA l'emporte
- Modèles visuels et prototypes de présentation où une surface lisse est primordiale.
- Pièces transparentes : guides de lumière, visualisation des flux, lentilles pour prototypes.
- Très petites pièces avec des détails fins, telles que des miniatures, des modèles de bijoux ou des modèles dentaires.
- Modèles maîtres pour le moulage en silicone, où la surface est copiée dans le moule.
- Applications nécessitant une propriété spécifique de résine spéciale.
Quand le SLS l'emporte
- Prototypes fonctionnels qui doivent être assemblés, clipsés, vissés et testés.
- Pièces d'utilisation finale et petites séries : boîtiers, supports, clips, conduits.
- Gabarits et fixations, tels que les gabarits de perçage, qui sont manipulés quotidiennement.
- Géométrie complexe : canaux internes, treillis, assemblages imprimés sur place, sans supports.
- Plusieurs pièces à la fois, imbriquées dans un seul travail d'impression.
- Pièces nécessitant des emboîtements ; voir les assemblages par encliquetage en SLS PA 12.
Qu'en est-il du MJF et du FDM ?
Le Multi Jet Fusion est un autre procédé à poudre pour le PA 12 avec un comportement mécanique similaire ; les différences sont abordées dans MJF vs SLS. L'impression par filament (FDM) est bon marché et rapide pour les pièces simples, mais plus fragile entre les couches et nécessite des supports pour les porte-à-faux.
Guide de décision rapide
| Vous avez besoin de... | Choisissez |
|---|---|
| Une pièce robuste qui sera utilisée et soumise à des charges | SLS |
| Un modèle visuel lisse et détaillé | SLA |
| Pièces transparentes | SLA |
| Emboîtements, charnières ou éléments actifs | SLS |
| 10 à plusieurs centaines de pièces fonctionnelles | SLS |
| Aucune marque de support, géométrie interne complexe | SLS |
| Détails très fins inférieurs à quelques dixièmes de millimètre | SLA |
Nous imprimons uniquement en SLS, en Nylon PA 12 blanc sur une EOS FORMIGA P 110 Velocis, avec microbillage et polissage inclus et teinture en option dans 61 couleurs, le tout avec une tarification instantanée. Si votre pièce est fonctionnelle, téléchargez-la dans le calculateur SLS instantané et comparez le prix avec vos autres options. Pour vous aider à décider quel procédé convient à un nouveau produit, les spécialistes de prototype.builders travaillent avec plusieurs technologies.
Questions fréquentes
Quelle est la différence entre SLS et SLA ?
Le SLS fritte de la poudre thermoplastique, généralement du nylon, avec un laser et ne nécessite aucun support ; les pièces sont résistantes et mates. La SLA polymérise une résine photopolymère liquide avec de la lumière et nécessite des supports ; les pièces sont lisses et détaillées mais souvent plus fragiles.
Le SLS est-il plus résistant que la SLA ?
Pour un usage fonctionnel, généralement oui. Le SLS PA 12 est un thermoplastique ductile ; pour le PA 2200, EOS indique une résistance à la traction de 48 MPa et un allongement à la rupture de 18 % dans le plan de la couche. Les résines Standard sont rigides mais fragiles ; les résines techniques réduisent l'écart.
La SLA est-elle plus précise que le SLS ?
La SLA reproduit généralement les détails fins et les arêtes vives avec plus de précision et présente une surface plus lisse. Le SLS est suffisamment précis pour la plupart des pièces fonctionnelles ; nous concevons à ±0,3 % avec une limite inférieure de ±0,3 mm.
Lequel est le moins cher, le SLS ou la SLA ?
Cela dépend du travail. Pour un seul petit modèle détaillé, la SLA peut être moins chère. Pour plusieurs pièces fonctionnelles, le SLS est généralement moins cher car de nombreuses pièces sont imbriquées dans une seule tâche d'impression et aucun support ne doit être retiré.
Les pièces en SLS peuvent-elles être transparentes ou brillantes ?
Non. Les pièces en SLS PA 12 sont opaques, blanches ou teintées, avec une surface mate. Le microbillage et le polissage les rendent plus uniformes mais pas brillantes. Pour des pièces transparentes ou brillantes, la SLA est le meilleur procédé.
Proposez-vous l'impression SLA ?
Non. Nous imprimons en SLS uniquement en Nylon PA 12. Pour les projets nécessitant d'autres technologies, prototype.builders peut vous aider à faire votre choix.
Obtenez un prix instantané
Téléchargez des fichiers STEP ou STL dans le calculateur et découvrez le prix de vos pièces en quelques secondes : Nylon PA 12 blanc, microbillage et polissage inclus, teinture en 61 couleurs en option, trois vitesses de livraison. De là, vous envoyez l'aperçu de la commande pour confirmation.
Un autre matériau, un accord de confidentialité (NDA) ou une grande série ? Écrivez-nous. Pour obtenir de l'aide en matière de conception et de développement de prototypes, consultez prototype.builders.
Obtenez un prix instantané