
SLS proti SLA: Kateri postopek za funkcionalne dele?
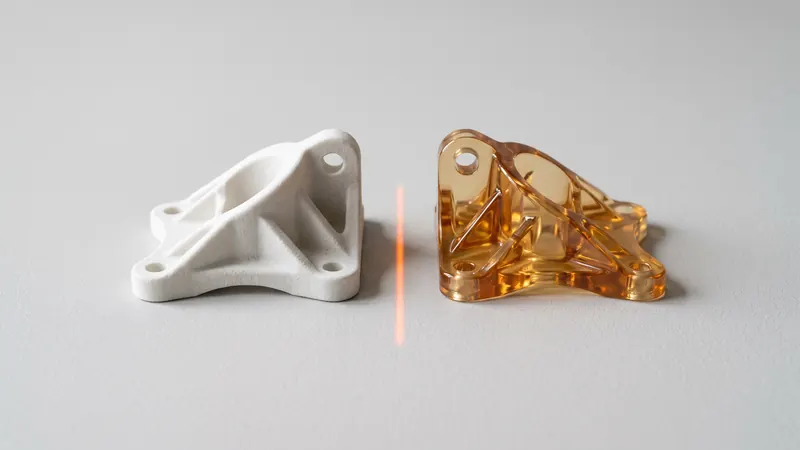
SLS in SLA sta oba industrijska postopka 3D tiskanja s tričrkovnim imenom in ju pogosto zamenjujejo. Delujeta na zelo različne načine in proizvajata zelo različne dele: SLS sintra najlonski prah v trpežne, mat funkcionalne dele, SLA pa strjuje tekočo smolo v gladke, podrobne dele. Ta primerjava pojasnjuje razlike in iskreno prikazuje, kdaj je posamezen postopek boljša izbira.
Kako delujeta postopka
SLS: selektivno lasersko sintranje
Laser spaja tanke plasti termoplastičnega prahu, v našem primeru belega Nylon PA 12, znotraj ogrevane komore. Nespojen prah podpira del, zato podporne strukture niso potrebne in veliko delov je mogoče ugnezditi v eno tiskalno opravilo, zloženih v vseh treh dimenzijah. Po tiskanju se deli ohladijo v prahu, se razpakirajo in očistijo, nato pa se peskajo in polirajo. Več v kaj je SLS 3D tiskanje.
SLA: stereolitografija
Vir svetlobe, laser ali projicirana slika, strjuje tekočo fotopolimerno smolo plast za plastjo. Del visi z ali stoji na platformi in potrebuje podporne strukture povsod, kjer visi čez rob. Po tiskanju se deli operejo, da se odstrani nestrjena smola, podpore se odrežejo, deli pa se naknadno strdijo z UV svetlobo in toploto, da dosežejo svoje končne lastnosti.
Vzporedna primerjava
| Lastnost | SLS (PA 12) | SLA (smola) |
|---|---|---|
| Material | Termoplastični najlon, ista družina kot brizgani najlonski deli | Termosetne fotopolimerne smole; obstajajo standardne, žilave, toge, prožne, prozorne in visokotemperaturne različice |
| Žilavost | Žilavo in duktilno; za PA 2200 EOS navaja 18 % raztezek ob pretrgu v ravnini sloja | Standard smole so pogosto krhke; inženirske smole so bolj žilave |
| Površina | Mat, rahlo zrnata; enakomerna po obstreljevanju in poliranju | Gladka, skoraj kot pri brizganju plastike; sledi podpor na mestih, kjer so se podpore dotikale |
| Drobni detajli | Dobro; omejeno s prahom in sloji debeline 0.12 mm | Zelo dobro; ostri robovi in drobne podrobnosti |
| Podpore | Brez; prah podpira kos | Potrebne na previsih; odstranijo se ročno |
| Notranji kanali in sestavi | Možno, če lahko prah izteče | Možno, vendar omejeno s podporami in odtekanjem smole |
| Prosojnost | Ne; belo ali barvano neprosojno | Na voljo so prozorne smole |
| Barva | Naravno bela ali barvana skozi površinski sloj (61 barv s TCN barvili) | Barva smole ali barvano |
| Dolgoročno obnašanje | Stabilen termoplast; PA 12 absorbira malo vlage | Nekatere smole spremenijo lastnosti z izpostavljenostjo UV žarkom in staranjem |
| Serijska proizvodnja | Učinkovito; kosi so gnezdeni v treh dimenzijah | Kosi so postavljeni na platformo v enem sloju |
Trdnost in vzdržljivost
Glavna razlika je v razredu materiala. PA 12 je termoplast: pred prelomom se vda in raztegne, zato SLS kosi preživijo zaskočne spoje, gibljive tečaje, padce in vibracije. EOS navaja natezno trdnost 48 MPa v ravnini sloja in 42 MPa prečno na sloje za PA 2200, zato so lastnosti skoraj enake v vseh smereh.
Fotopolimerne smole so duroplasti. Standard smole so toge in trde, vendar raje počijo kot se upognejo; inženirske smole, zasnovane za posnemanje ABS ali polipropilena, to izboljšajo, nekatere visokotemperaturne smole pa presegajo najlon v toplotni odpornosti. Lastnosti smole so prav tako bolj odvisne od pravilnega pranja in naknadnega strjevanja, nekatere vrste pa sčasoma postanejo bolj krhke zaradi izpostavljenosti UV žarkom.
Za del, ki bo pritrjen s sponkami, privit, obremenjen ali uporabljen zunaj vitrine, je SLS običajno varnejša izbira. Za del, ki mora izgledati popolno, a nosi majhno obremenitev, pogosto zmaga SLA.
Površina in podrobnosti
SLA je jasen zmagovalec glede površine. Strjena smola je gladka in je lahko sijoča naravnost iz tiskalnika; majhno besedilo, ostri robovi in fine teksture so izraziti. Kompromis so sledi podpor: tam, kjer so se podpore dotikale dela, ostanejo majhne izbokline, ki jih je treba obrusiti.
Površine SLS so mat in rahlo zrnate, ker se zrna prahu delno prilepijo na obris. Naše obstreljevanje s steklenimi kroglicami in poliranje v DyeMansion Powershot DUAL, ki je vključeno v vsako naročilo, naredi površino bolj enakomerno in prijetno; po navedbah DyeMansion ta obdelava stisne površino brez odstranjevanja materiala. Dela ne naredi sijočega kot smola. Sledi podpor sploh ni, saj se med tiskanjem nič ne dotika dela.
Natančnost
Oba postopka sta dovolj natančna za večino funkcionalnega dela. SLA običajno natančneje reproducira majhne podrobnosti. Za SLS PA 12 načrtujemo s splošno toleranco ±0,3 % s spodnjo mejo ±0,3 mm; EOS ne objavlja splošnih podatkov o toleranci. Na velike dele SLS lahko vplivata krčenje in zvijanje debelih ali ravnih površin, na dele SLA pa popačenje med naknadnim strjevanjem in odstranjevanjem podpor. Podrobnosti v Tolerance in zračnosti pri SLS.
Stroški
Noben postopek nima stroškov orodja. Pri SLS je cena dela odvisna predvsem od njegove prostornine, prostora, ki ga zavzame pri tiskanju, in končne obdelave, pri čemer si lahko veliko delov deli eno tiskanje, kar ohranja nizke stroške na del za majhne serije. Pri SLA sta odstranjevanje podpor in naknadno strjevanje ročno delo za vsak del, zato stroški na del z večjo količino padejo manj. Za en majhen podroben model je lahko SLA cenejši; za serijo funkcionalnih delov je običajno cenejši SLS. Kako se oblikujejo cene SLS, je pojasnjeno v Stroški 3D tiskanja SLS.
Kdaj zmaga SLA
- Vizualni modeli in predstavitveni prototipi, kjer je gladka površina najpomembnejša.
- Prozorni deli: svetlobni vodniki, vizualizacija pretoka, leče za prototipe.
- Zelo majhni deli s finimi podrobnostmi, kot so miniature, vzorci za nakit ali zobni modeli.
- Glavni modeli za silikonsko vlivanje, kjer se površina kopira v odlitek.
- Aplikacije, ki potrebujejo specifično posebno lastnost smole.
Kdaj zmaga SLS
- Funkcionalni prototipi, ki jih je treba sestaviti, pritrditi s sponkami, priviti in preizkusiti.
- Končni deli in majhne serije: ohišja, nosilci, sponke, cevi.
- Priprave in vpenjala, kot so vrtalne šablone, ki se vsakodnevno uporabljajo.
- Kompleksna geometrija: notranji kanali, mrežaste strukture, sklopi natisnjeni v enem kosu, brez podpor.
- Veliko delov hkrati, gnezdenih v enem tiskalnem poslu.
- Deli, ki potrebujejo zaskočne spoje; glejte zaskočni spoji iz SLS PA 12.
Kaj pa MJF in FDM?
Multi Jet Fusion je še en praškovni postopek za PA 12 s podobnimi mehanskimi lastnostmi; razlike so opisane v MJF v primerjavi s SLS. Tiskanje s filamentom (FDM) je poceni in hitro za preproste dele, vendar šibkejše med sloji in potrebuje podpore za previse.
Hiter vodnik za odločanje
| Potrebujete... | Izberite |
|---|---|
| Trpežen del, ki bo v uporabi in obremenjen | SLS |
| Gladek, podroben vizualni model | SLA |
| Prosojni deli | SLA |
| Zaskočni spoji, tečaji ali gibljivi elementi | SLS |
| 10 do nekaj sto funkcionalnih delov | SLS |
| Brez sledi podpor, kompleksna notranja geometrija | SLS |
| Zelo drobni detajli pod nekaj desetinkami milimetra | SLA |
Tiskamo samo SLS, v belem Nylon PA 12 na EOS FORMIGA P 110 Velocis, z vključenim obstreljevanjem in poliranjem ter opcijskim barvanjem v 61 barvah, vse s takojšnjim izračunom cene. Če je vaš del funkcionalen, ga naložite v takojšnji SLS kalkulator in primerjajte ceno z drugimi možnostmi. Za pomoč pri odločitvi, kateri postopek ustreza novemu izdelku, strokovnjaki pri prototype.builders delajo z več tehnologijami.
Pogosta vprašanja
Kakšna je razlika med SLS in SLA?
SLS sintra termoplastični prah, običajno najlon, z laserjem in ne potrebuje podpor; deli so trpežni in mat. SLA strjuje tekočo fotopolimerno smolo s svetlobo in potrebuje podpore; deli so gladki in podrobni, vendar pogosto bolj krhki.
Je SLS močnejši od SLA?
Za funkcionalno uporabo na splošno da. SLS PA 12 je duktilen termoplast; za PA 2200 EOS navaja natezno trdnost 48 MPa in 18 % raztezek ob prelomu v ravnini sloja. Standardne smole so toge, a krhke; inženirske smole zmanjšujejo to razliko.
Je SLA natančnejši od SLS?
SLA običajno natančneje reproducira drobne detajle in ostre robove ter ima bolj gladko površino. SLS je dovolj natančen za večino funkcionalnih delov; načrtujemo na ±0,3 % s spodnjo mejo ±0,3 mm.
Kaj je cenejše, SLS ali SLA?
Odvisno od naročila. Za posamezen majhen podroben model je lahko SLA cenejši. Za več funkcionalnih delov je SLS običajno cenejši, ker je veliko delov gnezdenih v enem tiskalnem poslu in ni treba odstranjevati podpor.
So lahko deli SLS prosojni ali sijajni?
Ne. Deli iz SLS PA 12 so neprosojni, beli ali barvani, z mat površino. S obstreljevanjem in poliranjem postanejo bolj enakomerni, vendar ne sijajni. Za prosojne ali sijajne dele je SLA boljši postopek.
Ali ponujate SLA tiskanje?
Ne. SLS tiskamo samo iz najlona PA 12. Pri projektih, ki zahtevajo druge tehnologije, vam lahko pri izbiri pomaga prototype.builders.
Pridobite takojšnjo ceno
Naložite datoteke STEP ali STL v kalkulator in v nekaj sekundah preverite ceno svojih delov: bel najlon PA 12, vključeno obstreljevanje in poliranje, neobvezno barvanje v 61 barvah, tri hitrosti dostave. Od tam pošljete predogled naročila v potrditev.
Drug material, NDA ali velika serija? Pišite nam. Za pomoč pri oblikovanju in razvoj prototipov obiščite prototype.builders.
Pridobite takojšnjo ceno